
Guía del nailon PA12: propiedades, límites y usos del nailon 12 en SLS
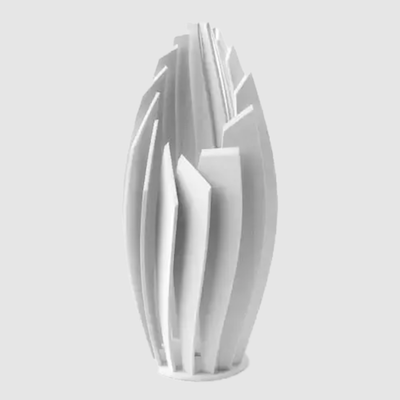
El PA12, escrito también PA 12, nailon 12 o poliamida 12, es el material estándar de la impresión 3D basada en polvo. Esta guía explica qué es, cómo se comporta el nailon PA12 sinterizado por láser y dónde no debe utilizarse.
Qué es el PA12
El PA12 es un termoplástico semicristalino de la familia de las poliamidas (nailon). El número 12 hace referencia a los doce átomos de carbono de la unidad repetitiva de la cadena polimérica. Frente a los más comunes PA6 y PA66, la cadena contiene menos grupos amida por unidad de longitud. Esa única diferencia explica la mayor parte de su comportamiento: el PA12 absorbe mucha menos agua, mantiene mejor sus dimensiones en ambientes húmedos y resiste más productos químicos, a cambio de una menor rigidez y un punto de fusión más bajo.
Las denominaciones PA12, PA 12, nailon 12 y poliamida 12 designan el mismo polímero. Los nombres comerciales de los polvos de sinterizado varían según el fabricante.
Por qué el PA12 domina la impresión SLS
El sinterizado por láser necesita un polvo con un amplio margen entre la temperatura a la que funde y la temperatura a la que recristaliza. Dentro de esa ventana, el lecho de polvo puede mantenerse caliente sin que las piezas solidifiquen de forma desigual, lo que mantiene el alabeo bajo control. El PA12 tiene esa ventana, fluye bien como polvo y puede reutilizarse en parte tras una construcción. Estas propiedades de procesado, más que ningún valor mecánico concreto, lo convirtieron en el material por defecto del sinterizado selectivo por láser.
Propiedades típicas del PA12 sinterizado por láser
Las cifras siguientes son intervalos típicos publicados para polvos de PA12 sinterizados por láser. Son valores orientativos, no una especificación. Los valores reales dependen del grado del polvo, de la máquina, de la orientación de construcción y del acondicionamiento de la pieza. Para cálculos de diseño utilice la ficha técnica del polvo concreto.
| Propiedad | Intervalo típico, PA12 sinterizado | Qué significa en la práctica |
|---|---|---|
| Densidad de la pieza sinterizada | aprox. de 0,93 a 1,0 g/cm³ | Ligero; aproximadamente un tercio de la densidad del aluminio |
| Resistencia a la tracción | aprox. de 45 a 50 MPa | Comparable a la de muchos plásticos técnicos moldeados |
| Módulo de tracción | aprox. de 1600 a 1800 MPa | Rígido, pero las paredes finas flexionan de forma apreciable |
| Alargamiento a la rotura | aprox. del 10 al 20 % | Ductilidad suficiente para encajes a presión y clips |
| Punto de fusión | aprox. de 175 a 180 °C | Muy por encima de las temperaturas de servicio normales |
| Absorción de humedad | baja para una poliamida | Las dimensiones y la rigidez se mantienen estables en aire húmedo |
La resistencia en la dirección de construcción suele ser algo menor que dentro de las capas, y el alargamiento a la rotura es la propiedad que más varía entre construcciones y orientaciones. Una pieza que dependa de un elemento fino sometido a flexión debe ensayarse, no solo calcularse.
Comportamiento químico y ambiental
- Aceites, grasas, combustibles e hidrocarburos: buena resistencia en general, por lo que el PA12 es habitual en la construcción de maquinaria y en el desarrollo de automoción.
- Álcalis y muchos disolventes: buena resistencia en general.
- Ácidos fuertes y agentes oxidantes: no es adecuado.
- Agua y humedad: baja absorción en comparación con el PA6. Las piezas sinterizadas presentan cierta porosidad superficial, por lo que las paredes finas no son automáticamente estancas a presión.
- Luz solar: el PA12 blanco sin tratar puede amarillear y volverse más frágil tras una exposición prolongada a la intemperie. Para un uso permanente en exteriores, consulte por un tratamiento o un ensayo adecuados.
- Temperatura: tolera exposiciones breves a temperaturas elevadas, pero la rigidez disminuye al aumentar la temperatura. Compare los valores de deflexión térmica de la ficha técnica con su caso de carga.
Las afirmaciones sobre contacto con alimentos, contacto con la piel o uso médico dependen del polvo exacto, del proceso y del posprocesado, y requieren pruebas documentadas para la cadena de suministro concreta. No las dé por supuestas por el nombre del polímero. Si su aplicación necesita esas pruebas, consúltenos antes de hacer el pedido.
El PA12 frente a materiales afines
| Material | En comparación con el PA12 sinterizado | Elíjalo cuando |
|---|---|---|
| PA11 | Más dúctil y resistente al impacto, algo menos rígido; se obtiene del aceite de ricino | Las piezas se doblan repetidamente o reciben impactos |
| PA12 con carga de vidrio | Más rígido y estable al calor, más frágil, más rugoso | La rigidez a temperatura importa más que la tenacidad |
| PA6 / PA66 (moldeado o mecanizado) | Más rígido y resistente, punto de fusión más alto, absorbe mucha más agua | Cargas y temperaturas elevadas en una pieza de serie moldeada |
| TPU | Similar al caucho, flexible | Juntas, fuelles, elementos de tacto suave |
| ABS (impreso con filamento) | Más barato en formas sencillas, claramente anisótropo, capas visibles | Piezas únicas sencillas con cargas bajas |
Blanco o gris: por qué importa el color base
Las piezas de PA12 obtenidas por sinterizado láser son blancas. Las de Multi Jet Fusion son grises debido al agente de fusión que emplea ese proceso. Una base blanca puede teñirse en colores claros y saturados; una base gris se limita en la práctica a tonos oscuros, casi siempre negro. Si el color forma parte de los requisitos, decida el proceso antes de cerrar el diseño. El artículo MJF frente a SLS compara ambos.
SLS Market tiñe bajo pedido las piezas de PA 12 blanco, en un paso independiente posterior al chorreado, con tintes líquidos del fabricante de tintes TCN; los tonos se muestran en el catálogo de colores.
Diseñar piezas en PA12
- Aproveche la ductilidad. Los encajes a presión, los clips y los elementos tipo bisagra flexible funcionan si la deformación se mantiene moderada y el elemento se orienta, en lo posible, dentro de las capas.
- Mantenga las paredes uniformes. Un espesor de pared uniforme de entre 1,5 y 3 mm aproximadamente da piezas estables y económicas. El espesor mínimo de pared típico es de unos 0,8 a 1,0 mm.
- Evite los bloques macizos. Vacíe las secciones gruesas y añada orificios de evacuación para el polvo.
- Planifique las roscas. Las roscas grandes pueden imprimirse. Para roscas pequeñas o de uso frecuente, los insertos roscados o los tornillos autorroscantes para plásticos son más duraderos.
- Tenga en cuenta la tolerancia. La tolerancia general típica del proceso es de ±0,3 %, con un límite inferior de ±0,3 mm. Diseñe los ajustes con holgura o prevea repasar los alojamientos críticos.
Aplicaciones típicas
El PA12 sinterizado por láser se utiliza para prototipos funcionales, carcasas y tapas, guías de cables y mangueras, soportes, útiles y utillajes, dedos de pinzas para automatización, conductos de aire y series cortas o recambios para máquinas. El denominador común es una pieza que debe soportar carga o resistir la manipulación, en una cantidad para la que un molde no compensa.
Cuándo el PA12 no es el material adecuado
- La pieza debe ser transparente u ópticamente clara.
- Trabaja de forma permanente a alta temperatura y bajo carga.
- Necesita una flexibilidad similar a la del caucho.
- Está expuesta a ácidos fuertes.
- Necesita la rigidez de un metal o de un material compuesto reforzado con fibra.
El PA12 en SLS Market
Imprimimos Nylon PA 12 blanco en una EOS FORMIGA P 110 Velocis y chorreamos las piezas y les damos el acabado superficial en una DyeMansion Powershot DUAL. El volumen de construcción, las opciones de acabado y el proceso de pedido se describen en la página del servicio de impresión 3D SLS. Hay un resumen anterior y más breve del material en Impresión 3D SLS con Nylon PA 12 (blanco).
Solicitar presupuesto
Envíe su modelo 3D y una breve descripción de la pieza (cantidad, acabado, color, cotas críticas) mediante el formulario de contacto o a [email protected]. Estamos preparando una calculadora en línea de presupuestos instantáneos; hasta que esté disponible, cada presupuesto se elabora de forma individual.
Solicitar presupuesto