
Guide till PA12-nylon: egenskaper, begränsningar och användning av nylon 12 i SLS
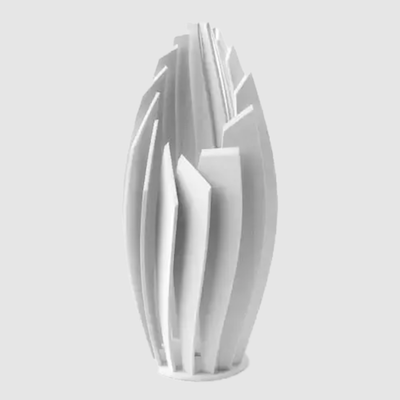
PA12, som också skrivs PA 12, nylon 12 eller polyamid 12, är standardmaterialet för pulverbaserad 3D-utskrift. Den här guiden går igenom vad det är, hur lasersintrad PA12-nylon beter sig och var materialet inte bör användas.
Vad PA12 är
PA12 är en delkristallin termoplast i polyamidfamiljen (nylon). Siffran 12 syftar på de tolv kolatomerna i polymerkedjans repeterande enhet. Jämfört med de vanligare PA6 och PA66 innehåller kedjan färre amidgrupper per längdenhet. Den enda skillnaden förklarar det mesta av materialets beteende: PA12 tar upp betydligt mindre vatten, håller måtten bättre i fuktiga miljöer och tål fler kemikalier, till priset av lägre styvhet och lägre smältpunkt.
Namnen PA12, PA 12, nylon 12 och polyamid 12 avser alla samma polymer. Handelsnamnen på sintringspulver varierar mellan tillverkarna.
Varför PA12 dominerar SLS-utskrift
Lasersintring kräver ett pulver med stort avstånd mellan den temperatur där det smälter och den temperatur där det omkristalliserar. Inom det fönstret kan pulverbädden hållas varm utan att detaljerna stelnar ojämnt, vilket håller skevningen under kontroll. PA12 har ett sådant fönster, flyter bra som pulver och kan delvis återanvändas efter ett bygge. Dessa bearbetningsegenskaper, mer än något enskilt mekaniskt värde, gjorde det till standardmaterialet för selektiv lasersintring.
Typiska egenskaper hos lasersintrad PA12
Siffrorna nedan är typiska intervall som publicerats för lasersintrade PA12-pulver. De är riktvärden, ingen specifikation. De faktiska värdena beror på pulverkvalitet, maskin, byggorientering och detaljens konditionering. Använd databladet för det aktuella pulvret vid konstruktionsberäkningar.
| Egenskap | Typiskt intervall, sintrad PA12 | Vad det innebär i praktiken |
|---|---|---|
| Den sintrade detaljens densitet | cirka 0,93 till 1,0 g/cm³ | Lätt; ungefär en tredjedel av aluminiums densitet |
| Draghållfasthet | cirka 45 till 50 MPa | Jämförbar med många formsprutade konstruktionsplaster |
| Dragmodul | cirka 1 600 till 1 800 MPa | Styv, men tunna väggar flexar märkbart |
| Brottöjning | cirka 10 till 20 % | Tillräcklig duktilitet för snäppfästen och clips |
| Smältpunkt | cirka 175 till 180 °C | Långt över normala drifttemperaturer |
| Fuktupptagning | låg för en polyamid | Mått och styvhet förblir stabila i fuktig luft |
Hållfastheten i byggriktningen är oftast något lägre än inom lagren, och brottöjningen är den egenskap som varierar mest mellan byggen och orienteringar. En detalj som bygger på ett tunt böjande element bör provas, inte bara beräknas.
Kemiskt beteende och miljöpåverkan
- Oljor, fetter, bränslen och kolväten: generellt god beständighet, vilket är skälet till att PA12 är vanligt i maskinbygge och fordonsutveckling.
- Alkalier och många lösningsmedel: generellt god beständighet.
- Starka syror och oxidationsmedel: inte lämpligt.
- Vatten och fukt: låg upptagning jämfört med PA6. Sintrade detaljer har viss ytporositet, så tunna väggar är inte automatiskt trycktäta.
- Solljus: obehandlad vit PA12 kan gulna och bli sprödare efter lång exponering utomhus. Fråga om lämplig behandling eller provning vid permanent utomhusbruk.
- Temperatur: kortvarig exponering för förhöjda temperaturer tolereras, men styvheten sjunker när temperaturen stiger. Jämför databladets värden för formbeständighetstemperatur med ditt lastfall.
Påståenden om livsmedelskontakt, hudkontakt eller medicinsk användning beror på det exakta pulvret, processen och efterbearbetningen och kräver dokumenterade belägg för den specifika leveranskedjan. Utgå inte från dem utifrån polymerens namn. Om din tillämpning kräver sådana belägg, fråga oss innan du beställer.
PA12 jämfört med besläktade material
| Material | Jämfört med sintrad PA12 | Välj det när |
|---|---|---|
| PA11 | Mer duktilt och slagtåligt, något mindre styvt; tillverkas av ricinolja | Detaljer böjs upprepade gånger eller utsätts för slag |
| Glasfylld PA12 | Styvare och mer värmestabil, sprödare, grövre yta | Styvhet vid temperatur är viktigare än seghet |
| PA6 / PA66 (formsprutad eller bearbetad) | Styvare och starkare, högre smältpunkt, tar upp betydligt mer vatten | Höga laster och temperaturer i en formsprutad seriedetalj |
| TPU | Gummiliknande, flexibelt | Tätningar, bälgar, mjuka greppytor |
| ABS (filamentutskriven) | Billigare för enkla former, tydligt anisotrop, synliga lager | Enkla enstaka detaljer med låga laster |
Vitt eller grått: varför basfärgen spelar roll
PA12-detaljer från lasersintring är vita. PA12-detaljer från Multi Jet Fusion är grå på grund av det smältmedel (fusing agent) som används i den processen. En vit bas kan färgas in i ljusa och mättade kulörer; en grå bas är i praktiken begränsad till mörka nyanser, oftast svart. Om färgen ingår i kravbilden, bestäm processen innan du slutför konstruktionen. Artikeln MJF eller SLS jämför de två.
SLS Market färgar in vita PA 12-detaljer på begäran, i ett separat steg efter blästringen, med flytande färgämnen från färgämnestillverkaren TCN; nyanserna visas i färgkatalogen.
Konstruera detaljer i PA12
- Utnyttja duktiliteten. Snäppfästen, clips och gångjärnsliknande böjleder fungerar om töjningen hålls måttlig och elementet om möjligt orienteras inom lagren.
- Håll väggarna jämna. En jämn väggtjocklek på ungefär 1,5 till 3 mm ger stabila, ekonomiska detaljer. Typisk minsta väggtjocklek är cirka 0,8 till 1,0 mm.
- Undvik solida block. Urholka tjocka partier och lägg till tömningshål för pulvret.
- Planera gängor. Stora gängor kan skrivas ut. För små eller ofta använda gängor är gänginsatser eller gängformande skruvar för plast mer hållbara.
- Räkna med toleransen. Den typiska generella toleransen för processen är ±0,3 %, med en nedre gräns på ±0,3 mm. Konstruera passningar med spel eller planera för efterbearbetning av kritiska hål.
Typiska tillämpningar
Lasersintrad PA12 används till funktionella prototyper, kapslingar och kåpor, kabel- och slangstyrningar, fästen, jiggar och fixturer, gripfingrar för automation, luftkanaler samt små serier eller reservdelar till maskiner. Den gemensamma nämnaren är en detalj som ska bära last eller tåla hantering, i ett antal där ett formverktyg inte lönar sig.
När PA12 är fel material
- Detaljen måste vara transparent eller optiskt klar.
- Den arbetar permanent vid hög temperatur under belastning.
- Den behöver gummiliknande flexibilitet.
- Den utsätts för starka syror.
- Den behöver styvheten hos en metall eller en fiberförstärkt komposit.
PA12 hos SLS Market
Vi skriver ut vit Nylon PA 12 i en EOS FORMIGA P 110 Velocis och blästrar och ytbehandlar detaljerna i en DyeMansion Powershot DUAL. Byggvolym, efterbehandlingsalternativ och beställning beskrivs på sidan SLS 3D-utskriftstjänst. En tidigare, kortare översikt över materialet finns i SLS 3D-utskrift i Nylon PA 12 (vit).
Begär offert
Skicka din 3D-modell och en kort beskrivning av detaljen (antal, finish, färg, kritiska mått) via kontaktformuläret eller till [email protected]. En onlinekalkylator för direktoffert är under utveckling; tills den är i drift tas varje offert fram individuellt.
Begär offert