
Obróbka końcowa i wykończenie powierzchni SLS: Odproszkowanie, kulkowanie, polerowanie, barwienie
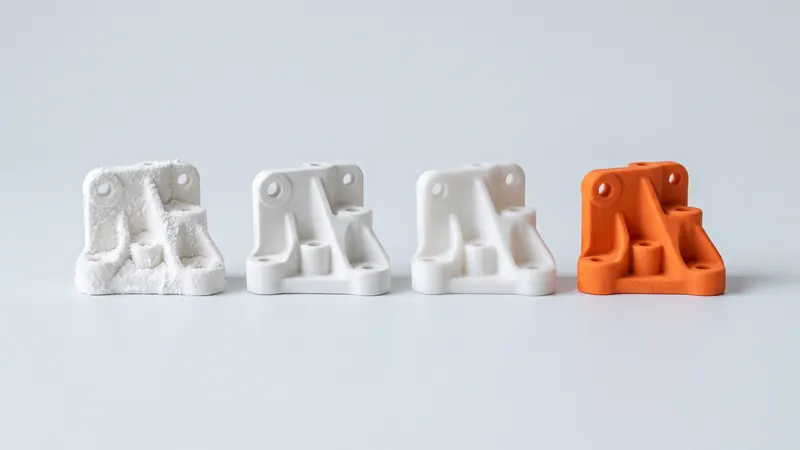
Część, która wychodzi z drukarki SLS, nie jest jeszcze gotowa. Znajduje się w bloku luźnego proszku, jej powierzchnia jest pokryta częściowo stopionymi ziarnami i jest szorstka w dotyku. Obróbka końcowa zamienia ją w czystą, równą część gotową do montażu. Ten przewodnik wyjaśnia każdy krok, który stosujemy do spiekanego laserowo PA 12, jak wygląda i jaka jest w dotyku powierzchnia po nim, oraz jakich wykończeń nie oferujemy.
Przegląd: co dzieje się po wydrukowaniu
| Krok | Co robi | W SLS Market |
|---|---|---|
| 1. Chłodzenie | Wydruk chłodzi się powoli w proszku, aby ograniczyć wypaczanie | Zawsze |
| 2. Rozpakowywanie i oczyszczanie z proszku | Części są wyjmowane z bloku proszku i oczyszczane z luźnego proszku | Zawsze, wliczone w cenę |
| 3. Szkiełkowanie | Usuwa przylegający proszek z powierzchni, otworów i szczelin | Zawsze, wliczone w cenę |
| 4. Polerowanie | Wyrównuje powierzchnię i nadaje jej satynowe wykończenie | Zawsze, wliczone w cenę |
| 5. Barwienie | Barwi części w warstwie powierzchniowej | Opcjonalnie: 61 kolorów, wszystkie z natychmiastową wyceną |
1. Chłodzenie
Gdy ostatnia warstwa zostanie wydrukowana, części są nadal osadzone w gorącym proszku. Nylon kurczy się podczas chłodzenia, a zbyt szybkie lub nierównomierne chłodzenie powoduje wypaczanie. Dlatego cały wydruk powoli chłodzi się w proszku przed rozpakowaniem. Jest to część procesu, a nie opcja, i jeden z powodów, dla których czas realizacji w technologii SLS obejmuje więcej niż samo drukowanie.
2. Rozpakowywanie i oczyszczanie z proszku
Części są wyjmowane z bloku proszku (tzw. „ciasta”), a luźny proszek jest usuwany. W technologii SLS niespieczony proszek w dobrym stanie jest zazwyczaj przesiewany i mieszany ze świeżym proszkiem do późniejszych wydruków. Wewnętrzne kanały i zamknięte wnęki to miejsca krytyczne: luźny proszek można usunąć tylko wtedy, gdy ma drogę ujścia. Kalkulator wykrywa zamknięte wnęki podczas przesyłania modelu, dzięki czemu mogą Państwo dodać otwory ewakuacyjne przed złożeniem zamówienia.
3 i 4. Kulkowanie szklane i polerowanie
Wykańczamy każdą część w urządzeniu DyeMansion Powershot DUAL, a ten etap jest wliczony w cenę. Maszyna działa automatycznie w dwóch etapach:
- Kulkowanie kulkami szklanymi usuwa proszek, który wciąż przylega do powierzchni, otworów i szczelin. Rezultatem jest czysta, matowa, równa powierzchnia.
- Polerowanie zagęszcza powierzchnię. Według firmy DyeMansion nie usuwa to materiału, dzięki czemu zachowana zostaje oryginalna geometria. Powierzchnia staje się satynowa i gładsza w dotyku.
Zautomatyzowane kulkowanie traktuje wszystkie części zlecenia druku w ten sam sposób, dzięki czemu seria części ma spójną powierzchnię. Krawędzie są bardzo delikatnie zaokrąglone; z naszego doświadczenia wynika, że zmiana wymiarów mieści się w granicach setnych części milimetra, co jest wartością znacznie poniżej tolerancji druku (zobacz Tolerancje i luzy SLS).
5. Barwienie
Spiekany laserowo PA 12 jest biały, co czyni go dobrą bazą dla koloru. Barwimy części płynnymi barwnikami od producenta barwników TCN. Barwnik wnika w nylon zamiast tworzyć powłokę: według DyeMansion, na około 0,2 mm w głąb PA 2200. Kolor nie dodaje więc grubości i nie może się łuszczyć jak powłoka. Wszystkie 61 kolorów z naszego katalogu kolorów można wybrać w kalkulatorze i są one natychmiast wyceniane; czarny i pomarańczowy są dostępne w magazynie. Przewodnik Barwienie części SLS wyjaśnia wybór i spójność kolorów.
Porównanie wykończeń powierzchni
| Wykończenie | Wygląd i faktura | Typowe zastosowanie | Oferowane |
|---|---|---|---|
| Surowe (tylko oczyszczone z proszku) | Szorstki, pudrowy, biało-szary pył na powierzchni | Nie dostarczane jako gotowa część | Nie, każda część jest kulkowana i polerowana |
| Kulkowane i polerowane | Czysta, równomierna, satynowa biel; widoczne drobne ziarno | Części funkcjonalne, obudowy, uchwyty, prototypy | Tak, standardowe i wliczone w cenę |
| Kulkowane, polerowane i barwione | Taka sama powierzchnia, zabarwiona w warstwie wierzchniej | Części widoczne, kodowanie kolorami, czarne części techniczne | Tak, opcjonalne |
| Wygładzanie oparami | Uszczelniona, gładsza, lekki połysk | Części, które muszą być łatwe do czyszczenia lub wyglądać jak formowane | Nie |
| Malowanie lub powlekanie | Dowolny kolor i poziom połysku, dodaje warstwę | Dokładne dopasowanie kolorów, specjalny wygląd | Nie |
Dlaczego nie stosujemy wygładzania oparami
Wygładzanie oparami uszczelnia powierzchnię w procesie opartym na rozpuszczalnikach. Daje to gładszą, lekko błyszczącą powierzchnię, ale jest to dodatkowy etap chemiczny, który ma własny wpływ na część. Naszym standardem jest wykończenie mechaniczne (kulkowanie i polerowanie), które zachowuje geometrię i pasuje do części funkcjonalnych, plus opcjonalne barwienie. Jeśli Państwa aplikacja wymaga uszczelnionej lub błyszczącej powierzchni, prosimy o poinformowanie nas o tym przed złożeniem zamówienia, a my szczerze powiemy, czy SLS z naszym wykończeniem jest odpowiednim wyborem.
Co wykończenie oznacza dla Państwa projektu
- Ujście proszku: każda wnęka i kanał wymaga otworu; kulkowanie nie oczyści zamkniętej kieszeni.
- Drobne elementy: bardzo cienkie piny, żebra i napisy muszą wytrzymać usuwanie proszku i kulkowanie. Bardzo drobne detale mogą ulec zaokrągleniu.
- Szczeliny dla ruchomych części: co najmniej 0,5 mm, aby kulkowanie mogło je oczyścić. Patrz zawiasy drukowane w całości.
- Krytyczne otwory: należy zaprojektować do wymiaru nominalnego i rozwiercić po wydrukowaniu; rozwiercić przed barwieniem, jeśli otwór również ma być kolorowy.
- Decyzje kolorystyczne: biały SLS przyjmuje jasne i nasycone kolory; biała baza daje wierniejsze kolory niż szara, jak pokazano w MJF vs SLS.
Czego można się spodziewać przy dostawie
| Zobaczą Państwo | Dlaczego |
|---|---|
| Satynowa, matowa biała powierzchnia o drobnym ziarnie | Typowe dla spiekanego laserowo nylonu po kulkowaniu i polerowaniu |
| Drobne uskoki warstw na łagodnie nachylonych powierzchniach | Warstwy o grubości około 0,12 mm (proces EOS, PA 2200); polerowanie łagodzi je, ale ich nie usuwa |
| Lekko zaokrąglone ostre krawędzie | Efekt kulkowania i polerowania |
| Niewielkie różnice w powierzchni między górnymi a bocznymi ścianami | Orientacja ścian w zadaniu drukowania |
| Ślady proszku głęboko w długich, wąskich kanałach | Trudno dostępne; kanały powinny być otwarte na obu końcach i możliwie krótkie |
| Równomierny kolor na barwionych częściach, raczej matowy niż błyszczący | Barwnik osadza się w warstwie powierzchniowej, tekstura powierzchni pozostaje |
Jeśli ruchomy mechanizm początkowo wydaje się sztywny, należy poruszyć nim kilka razy w pełnym zakresie: drobne resztki proszku w szczelinach szybko się uwolnią.
Czy wykończenie jest wliczone w cenę?
Tak. Oczyszczanie z proszku, szkiełkowanie i polerowanie są częścią każdego zamówienia i są wliczone w cenę widoczną w kalkulatorze. Barwienie na dowolny z 61 kolorów wybiera się w kalkulatorze i jest ono natychmiast wyceniane. Przewodnik Koszty druku 3D SLS wymienia czynniki wpływające na cenę. Więcej informacji o sprzęcie do obróbki końcowej znajduje się w sekcji obróbki końcowej na naszej stronie głównej.
Najczęściej zadawane pytania
Czym jest obróbka końcowa w druku 3D SLS?
Kroki po wydrukowaniu: części są chłodzone i wyjmowane z proszku, oczyszczane z luźnego proszku, kulkowane i polerowane, a opcjonalnie barwione. W SLS Market oczyszczanie z proszku, kulkowanie szklane i polerowanie są wliczone w cenę każdej części.
Czy kulkowanie zmienia wymiary części SLS?
Tylko nieznacznie. Według DyeMansion proces kulkowania i polerowania zagęszcza powierzchnię bez usuwania materiału, dzięki czemu geometria zostaje zachowana. Ostre krawędzie są lekko zaokrąglone.
Czy wypolerowana powierzchnia SLS jest gładka jak część z formy?
Nie. Polerowanie sprawia, że powierzchnia jest równa i satynowa oraz usuwa szorstkie, pudrowe w dotyku wykończenie, ale drobne ziarno spiekanego laserowo nylonu pozostaje widoczne. Aby uzyskać błyszczącą, uszczelnioną powierzchnię, potrzebne byłyby inne metody wykończenia.
Czy oferują Państwo wygładzanie oparami?
Nie. Oferujemy odpylanie, szkiełkowanie i polerowanie w DyeMansion Powershot DUAL oraz opcjonalne barwienie płynnymi barwnikami TCN. Nie oferujemy wygładzania oparami, malowania ani powlekania.
Jak głęboko wnika barwnik?
Według DyeMansion barwnik wnika na około 0,2 mm w PA 2200. Kolor znajduje się w materiale, a nie w warstwie na wierzchu, więc nie dodaje grubości i nie może się łuszczyć jak powłoka.
Czy części SLS mogą być malowane?
Spiekany laserowo PA 12 może być malowany po odpowiednim przygotowaniu, ale nie oferujemy malowania. Nasze części są dostarczane w naturalnym białym kolorze lub barwione.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę