
Tolerancje druku 3D SLS: jak dokładne są części z PA 12 spiekane laserowo?
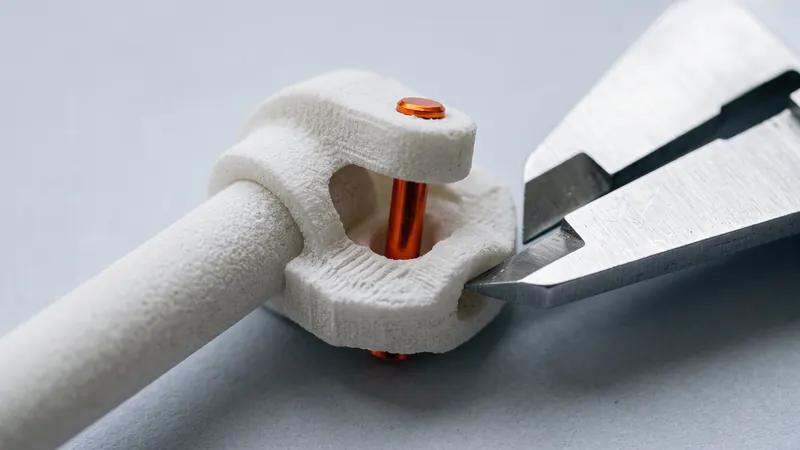
SLS produkuje wytrzymałe części nylonowe bez podpór, co czyni go naturalnym wyborem dla funkcjonalnych prototypów, uchwytów i małych serii. Kolejne pytanie jest zawsze takie samo: jak bardzo jest to dokładne i jakiej szczeliny potrzebują dwie części, aby do siebie pasować? Ten przewodnik podaje realistyczne liczby dla spiekanego laserowo PA 12, wyjaśnia, skąd biorą się odchylenia i wymienia praktyczne luzy.
Krótka odpowiedź
Dla spiekanego laserowo PA 12 ogólna tolerancja, do której projektujemy, wynosi ±0,3 % wymiaru nominalnego, z dolną granicą ±0,3 mm. Jest to zwykła wytyczna dla tego procesu, a nie gwarancja dla każdej geometrii. EOS, producent naszej FORMIGA P 110 Velocis i rodziny proszków PA 12 PA 2200, nie publikuje jednej wartości tolerancji: jego arkusze danych podają dane dotyczące materiału i procesu oraz wskazują, że właściwości części zależą od geometrii, orientacji i przetwarzania.
| Wymiar nominalny | Tolerancja ogólna |
|---|---|
| 10 mm | ±0,3 mm (obowiązuje dolna granica) |
| 50 mm | ±0,3 mm (obowiązuje dolna granica) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Kompaktowa część o równych ściankach często wypada lepiej niż podają wytyczne. Gruba, płaska lub bardzo długa część może wykazywać większe odchylenia.
Skąd biorą się odchylenia wymiarowe
Skurcz podczas chłodzenia
Spiekany PA 12 kurczy się podczas chłodzenia z temperatury bliskiej temperaturze topnienia, którą EOS określa na 176 °C dla PA 2200. Przygotowanie druku kompensuje średni skurcz poprzez skalowanie części, ale skurcz nie jest idealnie równomierny: grube przekroje dłużej zatrzymują ciepło i kurczą się bardziej niż sąsiadujące z nimi cienkie ścianki. Dlatego części o równej grubości ścianek są najdokładniejsze.
Wypaczanie dużych płaskich powierzchni
Duże, cienkie, płaskie płyty chłodzą się nierównomiernie i mogą się wyginać. Żebra, lekkie zakrzywienie lub kołnierz wzdłuż krawędzi sprawiają, że płyty są znacznie bardziej stabilne. Jeśli płaskość ma znaczenie, wzór żeber z tyłu jest tańszy niż jakakolwiek obróbka wtórna.
Przyleganie proszku
Ziarna proszku znajdujące się obok stopionego konturu częściowo topią się i przyklejają do powierzchni. Nadaje to technologii SLS jej matową, lekko ziarnistą teksturę i ma dwa skutki dla wymiarów: otwory i szczeliny wychodzą nieco mniejsze niż zaprojektowano, a kołki i wypustki nieco większe. Efekt ten jest najbardziej widoczny w przypadku małych otworów, które mogą wypełnić się częściowo spieczonym proszkiem.
Orientacja w drukarce
Warstwy mają grubość około jednej dziesiątej milimetra (EOS podaje 0,12 mm dla procesu PA 2200 Balance). Łagodnie nachylone powierzchnie wykazują drobne uskoki warstw, a właściwości różnią się między płaszczyzną warstwy a kierunkiem pionowym: EOS podaje wytrzymałość na rozciąganie 48 MPa w obrębie warstw i 42 MPa w poprzek nich dla PA 2200, oraz wydłużenie przy zerwaniu 18 % w stosunku do 4 %. Przygotowanie do druku wybiera orientację dla całego zadania drukowania; jeśli jedna powierzchnia lub otwór ma kluczowe znaczenie, proszę zaprojektować je tak, aby nie zależały od orientacji, lub zapytać przed złożeniem zamówienia.
Wykańczanie i barwienie
Nasze części są kulkowane i polerowane w urządzeniu DyeMansion Powershot DUAL. Kulkowanie usuwa luźny i słabo przylegający proszek; według firmy DyeMansion, jej technologia PolyShot Surfacing raczej zagęszcza powierzchnię niż usuwa materiał, dzięki czemu zachowana zostaje oryginalna geometria. Z naszego doświadczenia wynika, że zmiana ta mieści się w granicach setnych części milimetra, znacznie poniżej tolerancji druku; ostre krawędzie są lekko zaokrąglone. Barwienie płynnymi barwnikami TCN zabarwia warstwę powierzchniową: barwnik wnika w nylon zamiast tworzyć powłokę, więc nie dodaje żadnej warstwy materiału.
Zalecane luzy dla pasowań
Poniższe wartości są typowymi punktami wyjścia dla spiekanego laserowo PA 12, a nie gwarancjami. W przypadku krytycznego pasowania, proszę najpierw wydrukować mały element testowy; przy natychmiastowej wycenie, próbka testowa kosztuje niewiele.
| Pasowanie | Luz początkowy | Uwagi |
|---|---|---|
| Ruchome części drukowane w miejscu (zawiasy, łańcuchy) | co najmniej 0,5 mm szczeliny | Mniejsze szczeliny grożą stopieniem; proszek musi mieć możliwość wydostania się |
| Pasowanie suwliwe między dwiema wydrukowanymi częściami | łącznie około 0,3 do 0,5 mm | Proszę zacząć od 0,4 mm i dostosować po wydruku testowym |
| Ciasne pasowanie ustalające między dwiema drukowanymi częściami | łącznie około 0,2 do 0,3 mm | Wymaga użycia niewielkiej siły; zależy od rozmiaru elementu |
| Otwór na metalowy kołek lub wałek | Zaprojektować na wymiar nominalny, rozwiercić na wymiar | Rozwiercanie wydrukowanego otworu zapewnia czysty, dokładny otwór |
| Pasowanie wciskane części metalowej | Nieco zaniżony wymiar, następnie test | Nylon pełza pod stałym obciążeniem |
„Łącznie” oznacza różnicę między średnicą otworu a średnicą kołka, czyli około połowy tej wartości z każdej strony.
Zespoły drukowane w całości
Ponieważ technologia SLS nie wymaga podpór, zawiasy, przeguby kulowe i łańcuchy mogą być drukowane już jako zmontowane. Ważne są dwie rzeczy: szczelina o wielkości co najmniej 0,5 mm oraz droga ujścia dla proszku. Zamknięte kieszenie zatrzymują proszek; kalkulator wykrywa zamknięte wnęki, gdy przesyłają Państwo model.
Otwory, gwinty i wkładki
Wydrukowane otwory są odpowiednie dla śrub z luzem. W przypadku dokładnych otworów należy zaprojektować otwór na wymiar nominalny lub nieco mniejszy i wykończyć go poprzez wiercenie lub rozwiercanie; materiał PA 12 poddaje się czystej obróbce. To, czy gwint powinien być wydrukowany, nagwintowany, czy też oparty na metalowej wkładce, a także ile materiału wokół niego potrzeba, zależy od rozmiaru, obciążeń i częstotliwości dokręcania śruby. Wybory te najlepiej podejmować, mając na uwadze cel projektowy: specjaliści z prototype.builders mogą je z Państwem omówić.
Jak projektować z myślą o dokładności
- Proszę zachować możliwie jednolitą grubość ścianek; proszę unikać grubych brył obok cienkich ścianek.
- Proszę wydrążyć lub użebrować grube sekcje, aby zmniejszyć skurcz.
- Proszę dodać żebra lub krzywiznę do dużych płaskich płyt.
- Proszę zastosować szczeliny o wielkości co najmniej 0,5 mm dla ruchomych części drukowanych w całości.
- Proszę zastosować od około 0.3 do 0,5 mm całkowitego luzu dla pasowań suwliwych między oddzielnymi częściami.
- Proszę zaplanować rozwiercanie otworów, które wymagają dokładnej średnicy.
- Proszę wydrukować próbkę testową dla krytycznych pasowań.
- Proszę pamiętać, że ogólna tolerancja rośnie wraz z rozmiarem: ±0,6 mm przy 200 mm.
Gdy tolerancje SLS nie wystarczają
Technologia SLS jest wystarczająco dokładna dla większości obudów, wsporników, zatrzasków, funkcjonalnych prototypów oraz szablonów wiertarskich, przyrządów i uchwytów. Nie jest to odpowiedni proces, gdy wiele elementów musi zachować dokładność do setnych części milimetra, dla powierzchni uszczelniających, które muszą być idealnie płaskie, lub dla gniazd łożysk bez obróbki następczej. Powszechnym rozwiązaniem jest hybryda: wydrukowanie złożonego korpusu w technologii SLS i późniejsza obróbka kilku krytycznych elementów. Więcej o materiale znajduje się w przewodniku po nylonie PA 12, a o procesie w Czym jest druk 3D SLS.
Aby sprawdzić, ile kosztuje Państwa część, proszę wgrać ją do błyskawicznego kalkulatora SLS; przewodnik po kosztach druku 3D SLS wyjaśnia, co wpływa na cenę.
Najczęściej zadawane pytania
Jaką tolerancję może osiągnąć druk 3D SLS?
Ogólna tolerancja dla spiekanego laserowo PA 12 wynosi ±0,3 % wymiaru, z dolną granicą ±0,3 mm. Element o wymiarze 100 mm mieści się zazwyczaj w granicach ±0,3 mm, a element o wymiarze 200 mm w granicach ±0,6 mm. Grube lub płaskie części mogą wykazywać większe odchylenia.
Czy SLS jest dokładniejsze niż FDM?
W przypadku funkcjonalnych części z nylonu, ogólnie tak. Technologia SLS nie wymaga podpór, wykorzystuje cienkie warstwy i kompensuje skurcz podczas przygotowania do druku. Dobrze dostrojona drukarka na filament może być dokładna w przypadku małych części, ale SLS jest bardziej spójne w przypadku złożonej geometrii.
Jakiego luzu należy użyć dla ruchomych części drukowanych w całości?
Należy zastosować szczelinę o wielkości co najmniej 0,5 mm między ruchomymi powierzchniami i upewnić się, że luźny proszek może wydostać się ze złącza po wydrukowaniu.
Dlaczego otwory w częściach SLS są mniejsze niż w projekcie?
Proszek znajdujący się obok stopionego konturu częściowo się topi i przykleja do ścianki, przez co otwory nieznacznie się kurczą, a trzpienie nieznacznie rosną. Aby uzyskać dokładne otwory, należy zaprojektować je w rozmiarze nominalnym i rozwiercić po wydrukowaniu.
Czy kulkowanie, polerowanie lub barwienie zmienia wymiary?
Tylko nieznacznie. Według DyeMansion, PolyShot Surfacing zagęszcza powierzchnię bez usuwania materiału; z naszego doświadczenia wynika, że zmiana jest rzędu setnych części milimetra. Barwienie zabarwia warstwę powierzchniową bez dodawania powłoki.
Czy części SLS mogą być łączone na wcisk?
Połączenia wciskowe między dwiema drukowanymi częściami z nylonu są zawodne, ponieważ nylon pełza pod stałym obciążeniem. W przypadku metalowych trzpieni lub tulei należy zaprojektować nieco mniejszy otwór, przetestować pasowanie i rozważyć rozwiercanie lub wkładki.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę