
SLS допуски и хлабини: Колко точни са лазерно синтерованите PA 12 детайли?
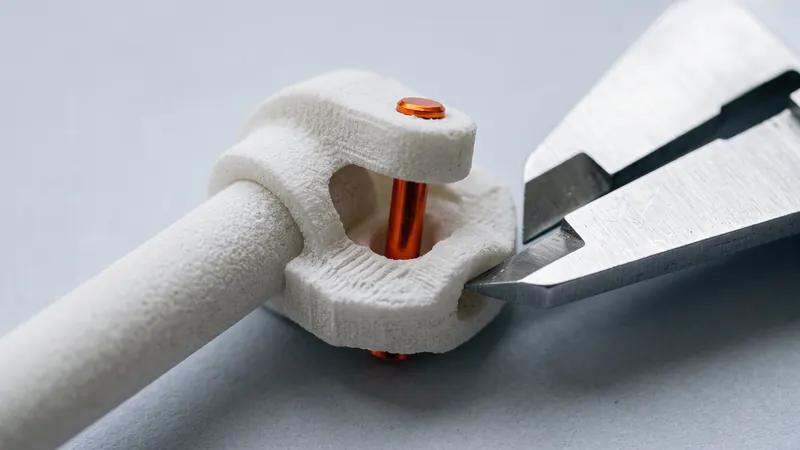
SLS произвежда здрави найлонови детайли без поддържащи структури, което го прави естествен избор за функционални прототипи, приспособления и малки серии. Следващият въпрос винаги е един и същ: колко е точен и каква хлабина е необходима, за да си паснат два детайла? Това ръководство дава реалистични цифри за лазерно синтерован PA 12, обяснява откъде идват отклоненията и изброява практически хлабини.
Краткият отговор
За лазерно синтерован PA 12 общият допуск, по който проектираме, е ±0,3 % от номиналния размер, с долна граница от ±0,3 mm. Това е обичайната насока за процеса, а не гаранция за всяка геометрия. EOS, производителят на нашия FORMIGA P 110 Velocis и на фамилията PA 2200 от PA 12 прахове, не публикува една единствена цифра за допуск: техните спецификации дават данни за материала и процеса и посочват, че свойствата на детайла зависят от геометрията, ориентацията и обработката.
| Номинален размер | Общ допуск |
|---|---|
| 10 mm | ±0,3 mm (прилага се долната граница) |
| 50 mm | ±0,3 mm (прилага се долната граница) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Компактен детайл с равномерни стени често е по-добър от насоките. Дебел, плосък или много дълъг детайл може да се отклонява повече.
Откъде идват отклоненията в размерите
Свиване по време на охлаждане
Синтерованият PA 12 се свива, докато се охлажда от температура, близка до точката му на топене, която EOS посочва като 176 °C за PA 2200. Подготовката за печат компенсира средното свиване чрез мащабиране на детайла, но свиването не е напълно равномерно: дебелите участъци задържат топлината по-дълго и се свиват повече от тънките стени до тях. Ето защо детайлите с равномерна дебелина на стената са най-точни.
Изкривяване на големи плоски повърхности
Големите, тънки и плоски плочи се охлаждат неравномерно и могат да се огънат. Ребра, лека кривина или фланец по ръба правят плочите много по-стабилни. Ако равнинността е от значение, оребряването на гърба е по-евтино от всякаква допълнителна обработка.
Адхезия на праха
Праховите зърна до стопения контур частично се разтопяват и залепват за повърхността. Това придава на SLS неговата матова, леко зърнеста текстура и има два ефекта върху размерите: отворите и прорезите се получават малко по-малки от проектираното, а щифтовете и издатините малко по-големи. Ефектът е най-видим при малки отвори, които могат да се запълнят с частично синтерован прах.
Ориентация в принтера
Слоевете са с дебелина около една десета от милиметъра (EOS посочва 0,12 mm за процеса PA 2200 Balance). Леко наклонените повърхности показват фини стъпки на слоевете, а свойствата се различават между равнината на слоя и вертикалната посока: EOS дава якост на опън от 48 MPa в рамките на слоевете и 42 MPa напречно на тях за PA 2200, и удължение при скъсване от 18 % срещу 4 %. Подготовката за печат избира ориентацията за цялата задача за принтиране; ако една повърхност или отвор е критичен, проектирайте го така, че да не зависи от ориентацията, или попитайте преди да поръчате.
Довършителна обработка и боядисване
Нашите детайли се бластират и полират в DyeMansion Powershot DUAL. Бластирането премахва свободния и слабо прилепналия прах; според DyeMansion, тяхното PolyShot Surfacing уплътнява повърхността, вместо да отнема материал, така че оригиналната геометрия се запазва. По нашия опит промяната е в рамките на стотни от милиметъра, доста под толеранса на печат; острите ръбове леко се заоблят. Боядисването с течни бои TCN оцветява повърхностния слой: боята прониква в найлона, вместо да образува покритие, така че не добавя слой материал.
Препоръчителни хлабини за сглобки
Стойностите по-долу са общи отправни точки за лазерно синтерован PA 12, а не гаранции. За критична сглобка първо отпечатайте малък тестов детайл; с моменталната цена, един тестов образец струва малко.
| Сглобка | Начална хлабина | Бележки |
|---|---|---|
| Движещи се части, отпечатани на място (панти, вериги) | поне 0,5 mm междина | По-малките междини носят риск от сливане; прахът трябва да може да излезе |
| Плъзгаща сглобка между два отпечатани детайла | общо около 0.3 до 0,5 mm | Започнете с 0,4 mm и коригирайте след тестов печат |
| Плътно фиксиращо сглобяване между два отпечатани детайла | около 0.2 до 0,3 mm общо | Изисква леко усилие; зависи от размера на елемента |
| Отвор за метален щифт или вал | Проектирайте до номинален размер, райберовайте до точен размер | Райбероването на отпечатан отвор осигурява чист и точен вътрешен диаметър |
| Пресово сглобяване на метален детайл | Леко намален размер, след което се тества | Найлонът пълзи при постоянно натоварване |
"Общо" означава разликата между диаметъра на отвора и щифта, така че около половината от нея от всяка страна.
Отпечатани на място сглобки
Тъй като SLS не се нуждае от поддържащи структури, панти, сферични шарнири и вериги могат да бъдат отпечатани вече сглобени. Две неща са важни: междина от поне 0,5 mm и начин за излизане на праха. Затворените джобове задържат прах; калкулаторът открива затворени кухини, когато качите модела.
Отвори, резби и вложки
Отпечатаните отвори са подходящи за хлабини на винтове. За точни отвори, проектирайте отвора до номинален размер или леко намален и го завършете чрез пробиване или райбероване; PA 12 се обработва чисто. Дали една резба трябва да бъде отпечатана, нарязана или носена от метална вложка, и колко материал е необходим около нея, зависи от размера, натоварванията и колко често се затяга винтът. Тези избори се правят най-добре с ясно проектно намерение: специалистите от prototype.builders могат да ги прегледат с вас.
Как да проектираме за точност
- Поддържайте дебелината на стените възможно най-равномерна; избягвайте дебели участъци до тънки стени.
- Направете дебелите участъци кухи или добавете ребра, за да намалите свиването.
- Добавете ребра или кривина към големи плоски плочи.
- Използвайте поне 0,5 mm хлабини за движещи се части, отпечатани на място.
- Използвайте около 0.3 до 0,5 mm обща хлабина за плъзгащи сглобки между отделни части.
- Планирайте райбероване на отворите, които се нуждаят от точен диаметър.
- Отпечатайте тестов образец за критични сглобки.
- Не забравяйте, че общият толеранс нараства с размера: ±0,6 mm при 200 mm.
Когато толерансите на SLS не са достатъчни
SLS е достатъчно точен за повечето корпуси, конзоли, щипки, функционални прототипи и шаблони за пробиване, приспособления и фиксатори. Това не е подходящият процес, когато много елементи трябва да спазват точност до стотни от милиметъра, за уплътнителни повърхности, които трябва да са идеално равни, или за легла на лагери без последваща машинна обработка. Често срещаното решение е хибридно: отпечатайте сложния детайл на SLS и след това обработете машинно няколкото критични елемента. Повече за материала можете да намерите в ръководството за найлон PA12, а за процеса в Какво е SLS 3D печат.
За да видите колко струва вашата част, качете я в моменталния калкулатор за SLS; ръководството за цената на SLS 3D печат обяснява какво определя цената.
Често задавани въпроси
Какъв толеранс може да постигне SLS 3D печатът?
Общият толеранс за лазерно синтерован PA 12 е ±0,3 % от размера, с долна граница от ±0,3 mm. Елемент от 100 mm обикновено е в рамките на ±0,3 mm, а елемент от 200 mm в рамките на ±0,6 mm. Дебелите или плоски части могат да се отклоняват повече.
По-точен ли е SLS от FDM?
За функционални найлонови части, като цяло да. SLS не се нуждае от поддържащи структури, използва фини слоеве и компенсира свиването по време на подготовката за печат. Добре настроен принтер с филамент може да бъде точен при малки части, но SLS е по-консистентен при сложна геометрия.
Каква хлабина трябва да използвам за движещи се части, отпечатани на място?
Използвайте разстояние от поне 0,5 mm между движещите се повърхности и се уверете, че свободният прах може да излезе от съединението след отпечатване.
Защо отворите в SLS частите са по-малки от проектираните?
Прахът до слетия контур частично се разтопява и залепва за стената, така че отворите леко се свиват, а щифтовете леко нарастват. За точни отвори, проектирайте до номиналния размер и райберовайте след отпечатване.
Променя ли размерите бластирането, полирането или боядисването?
Само незначително. Според DyeMansion, PolyShot Surfacing уплътнява повърхността без да премахва материал; според нашия опит промяната е в рамките на стотни от милиметъра. Боядисването оцветява повърхностния слой без да добавя покритие.
Могат ли SLS частите да се сглобяват чрез пресоване?
Сглобките със стегнатост между две отпечатани найлонови части са ненадеждни, защото найлонът пълзи под постоянно натоварване. За метални щифтове или втулки, проектирайте отвора малко по-малък, тествайте сглобката и обмислете райбероване или вложки.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена