
Toleranties bij SLS 3D-printen: hoe nauwkeurig zijn lasergesinterde PA 12-onderdelen?
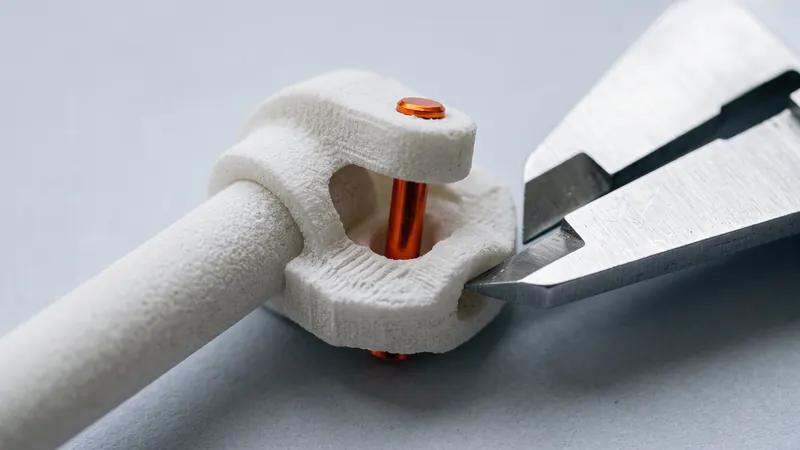
SLS produceert sterke nylon onderdelen zonder ondersteuningsstructuren, wat het een logische keuze maakt voor functionele prototypes, opspanningen en kleine series. De volgende vraag is altijd dezelfde: hoe nauwkeurig is het, en welke speling hebben twee onderdelen nodig om in elkaar te passen? Deze gids geeft realistische cijfers voor lasergesinterd PA 12, legt uit waar afwijkingen vandaan komen en somt praktische spelingen op.
Het korte antwoord
Voor lasergesinterd PA 12 is de algemene tolerantie waar we naar ontwerpen ±0,3 % van de nominale afmeting, met een ondergrens van ±0,3 mm. Dit is de gebruikelijke richtlijn voor het proces, geen garantie voor elke geometrie. EOS, de maker van onze FORMIGA P 110 Velocis en van de PA 2200-familie van PA 12 poeders, publiceert geen enkel tolerantiecijfer: de datasheets geven materiaal- en procesgegevens en wijzen erop dat de eigenschappen van onderdelen afhankelijk zijn van geometrie, oriëntatie en verwerking.
| Nominale afmeting | Algemene tolerantie |
|---|---|
| 10 mm | ±0,3 mm (ondergrens is van toepassing) |
| 50 mm | ±0,3 mm (ondergrens is van toepassing) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Een compact onderdeel met gelijkmatige wanden is vaak beter dan de richtlijn. Een dik, plat of erg lang onderdeel kan meer afwijken.
Waar maatafwijkingen vandaan komen
Krimp tijdens het afkoelen
Gesinterd PA 12 krimpt als het afkoelt vanaf dicht bij het smeltpunt, dat EOS op 176 °C stelt voor PA 2200. De printvoorbereiding compenseert de gemiddelde krimp door het onderdeel te schalen, maar de krimp is niet perfect uniform: dikke delen houden warmte langer vast en krimpen meer dan dunne wanden ernaast. Daarom zijn onderdelen met een gelijkmatige wanddikte het meest nauwkeurig.
Kromtrekken van grote platte vlakken
Grote, dunne, platte platen koelen ongelijkmatig af en kunnen kromtrekken. Ribben, een lichte kromming of een flens langs de rand maken platen veel stabieler. Als vlakheid belangrijk is, is een ribbenpatroon aan de achterkant goedkoper dan eventuele nabewerking.
Poederhechting
Poederkorrels naast de gesmolten omtrek smelten gedeeltelijk en blijven aan het oppervlak plakken. Dit geeft SLS zijn matte, licht korrelige textuur en heeft twee effecten op de afmetingen: gaten en sleuven vallen iets kleiner uit dan ontworpen, en pinnen en nokken iets groter. Het effect is het meest zichtbaar bij kleine gaten, die zich kunnen vullen met gedeeltelijk gesinterd poeder.
Oriëntatie in de printer
Lagen zijn ongeveer een tiende millimeter dik (EOS vermeldt 0,12 mm voor het PA 2200 Balance-proces). Zacht glooiende oppervlakken vertonen fijne laagstapjes, en eigenschappen verschillen tussen het laagvlak en de verticale richting: EOS geeft een treksterkte van 48 MPa binnen de lagen en 42 MPa er dwars op voor PA 2200, en een rek bij breuk van 18 % tegenover 4 %. De printvoorbereiding kiest de oriëntatie voor de hele printopdracht; als één vlak of boring kritiek is, ontwerp het dan zo dat het niet afhankelijk is van de oriëntatie, of vraag het voordat je bestelt.
Afwerking en verven
Onze onderdelen worden gestraald en gepolijst in een DyeMansion Powershot DUAL. Stralen verwijdert los en losjes hechtend poeder; volgens DyeMansion verdicht hun PolyShot Surfacing het oppervlak in plaats van materiaal te verwijderen, zodat de oorspronkelijke geometrie behouden blijft. In onze ervaring ligt de verandering in de orde van honderdsten van een millimeter, ruim binnen de printtolerantie; scherpe randen worden iets afgerond. Verven met vloeibare TCN-kleurstoffen kleurt de oppervlaktelaag: de kleurstof dringt door in het nylon in plaats van een coating te vormen, dus het voegt geen materiaallaag toe.
Aanbevolen spelingen voor passingen
De onderstaande waarden zijn veelvoorkomende uitgangspunten voor lasergesinterd PA 12, geen garanties. Print voor een kritieke passing eerst een klein proefstukje; met een directe prijs kost een testcoupon weinig.
| Passing | Startspeling | Opmerkingen |
|---|---|---|
| Bewegende delen die op hun plaats worden geprint (scharnieren, kettingen) | minimaal 0,5 mm opening | Bij kleinere openingen is er risico op samensmelten; het poeder moet kunnen ontsnappen |
| Schuifpassing tussen twee geprinte onderdelen | ongeveer 0,3 tot 0,5 mm in totaal | Begin bij 0,4 mm en pas aan na een testprint |
| Nauwsluitende pasvorm tussen twee geprinte onderdelen | ongeveer 0,2 tot 0,3 mm in totaal | Vereist lichte kracht; afhankelijk van de grootte van het detail |
| Gat voor een metalen pen of as | Ontwerp op nominale maat, ruim op maat | Het ruimen van een geprint gat geeft een schone, nauwkeurige boring |
| Perspassing van een metalen onderdeel | Iets ondermaats, daarna testen | Nylon kruipt onder constante belasting |
"In totaal" betekent het verschil tussen de diameter van het gat en de pen, dus ongeveer de helft ervan aan elke kant.
Print-in-place samenstellingen
Omdat SLS geen ondersteuningsstructuren nodig heeft, kunnen scharnieren, kogelgewrichten en kettingen al geassembleerd worden geprint. Twee dingen zijn belangrijk: een speling van minimaal 0,5 mm en een manier voor het poeder om eruit te komen. Gesloten holtes houden poeder vast; de calculator detecteert ingesloten holtes wanneer u het model uploadt.
Gaten, schroefdraden en inserts
Geprinte gaten zijn prima voor doorsteekschroeven. Voor nauwkeurige boringen ontwerpt u het gat op nominale maat of iets ondermaats en werkt u het af door te boren of te ruimen; PA 12 laat zich schoon bewerken. Of een schroefdraad geprint, getapt of door een metalen insert gedragen moet worden, en hoeveel materiaal eromheen nodig is, hangt af van de grootte, de belastingen en hoe vaak de schroef wordt aangedraaid. Deze keuzes kunnen het beste worden gemaakt met de ontwerpintentie op tafel: de specialisten van prototype.builders kunnen ze met u doornemen.
Hoe te ontwerpen voor nauwkeurigheid
- Houd de wanddikte zo uniform mogelijk; vermijd dikke klonten naast dunne wanden.
- Maak dikke secties hol of voorzie ze van ribben om krimp te verminderen.
- Voeg ribben of kromming toe aan grote platte platen.
- Gebruik openingen van ten minste 0,5 mm voor print-in-place bewegende delen.
- Gebruik ongeveer 0.3 tot 0,5 mm totale speling voor schuifpassingen tussen afzonderlijke onderdelen.
- Plan om boringen die een nauwkeurige diameter nodig hebben te ruimen.
- Print een teststuk voor kritische passingen.
- Onthoud dat de algemene tolerantie toeneemt met de grootte: ±0,6 mm bij 200 mm.
Wanneer SLS toleranties niet voldoende zijn
SLS is nauwkeurig genoeg voor de meeste behuizingen, beugels, klemmen, functionele prototypes en boorsjablonen, mallen en opspanningen. Het is niet het juiste proces wanneer veel details op honderdsten van een millimeter nauwkeurig moeten zijn, voor afdichtingsvlakken die perfect vlak moeten zijn, of voor lagerzittingen zonder nabewerking. De gebruikelijke oplossing is een hybride: print het complexe onderdeel in SLS en bewerk de paar kritische details achteraf. Meer over het materiaal vind je in de PA12 nylon gids, en over het proces in Wat is SLS 3D-printen.
Om te zien wat je onderdeel kost, upload je het naar de directe SLS calculator; de gids over SLS 3D-printkosten legt uit wat de prijs bepaalt.
Veelgestelde vragen
Welke tolerantie kan SLS 3D-printen bereiken?
De algemene tolerantie voor laser-gesinterd PA 12 is ±0,3 % van de afmeting, met een ondergrens van ±0,3 mm. Een detail van 100 mm valt doorgaans binnen ±0,3 mm en een detail van 200 mm binnen ±0,6 mm. Dikke of platte onderdelen kunnen meer afwijken.
Is SLS nauwkeuriger dan FDM?
Voor functionele nylon onderdelen over het algemeen wel. SLS heeft geen ondersteuningen nodig, gebruikt fijne lagen en compenseert krimp tijdens de printvoorbereiding. Een goed afgestelde filamentprinter kan nauwkeurig zijn bij kleine onderdelen, maar SLS is consistenter bij complexe geometrie.
Welke speling moet ik gebruiken voor bewegende onderdelen die op hun plaats zijn geprint?
Gebruik een opening van minimaal 0,5 mm tussen bewegende oppervlakken en zorg ervoor dat het losse poeder na het printen uit de verbinding kan ontsnappen.
Waarom zijn gaten in SLS-onderdelen kleiner dan ontworpen?
Poeder naast de gesmolten omtrek smelt gedeeltelijk en plakt aan de wand, waardoor gaten iets krimpen en pinnen iets groeien. Voor nauwkeurige boringen, ontwerp op nominale maat en ruim na het printen.
Verandert stralen, polijsten of verven de afmetingen?
Slechts marginaal. Volgens DyeMansion verdicht PolyShot Surfacing het oppervlak zonder materiaal te verwijderen; in onze ervaring ligt de verandering in de orde van honderdsten van een millimeter. Verven kleurt de oppervlaktelaag zonder een coating toe te voegen.
Kunnen SLS-onderdelen met een perspassing worden gemonteerd?
Perspassingen tussen twee geprinte nylon onderdelen zijn onbetrouwbaar omdat nylon kruipt onder constante belasting. Voor metalen pinnen of bussen, ontwerp het gat iets te klein, test de passing en overweeg ruimen of inzetstukken.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs