
Tolerancias en impresión 3D SLS: ¿qué precisión tienen las piezas de PA 12 sinterizadas por láser?
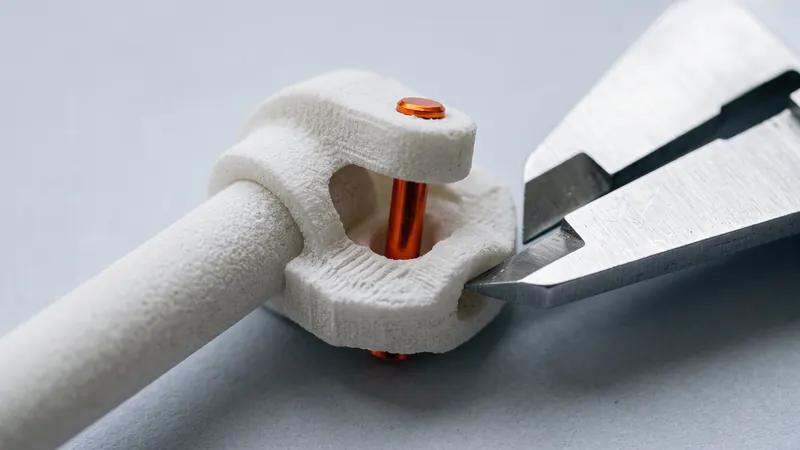
SLS produce piezas de nailon resistentes sin soportes, lo que lo convierte en una opción natural para prototipos funcionales, fijaciones y series pequeñas. La siguiente pregunta es siempre la misma: ¿qué tan preciso es y qué espacio necesitan dos piezas para encajar? Esta guía ofrece cifras realistas para PA 12 sinterizado por láser, explica de dónde provienen las desviaciones y enumera holguras prácticas.
La respuesta corta
Para PA 12 sinterizado por láser, la tolerancia general para la que diseñamos es ±0,3 % de la dimensión nominal, con un límite inferior de ±0,3 mm. Esta es la pauta habitual para el proceso, no una garantía para cada geometría. EOS, el fabricante de nuestra FORMIGA P 110 Velocis y de la familia PA 2200 de polvos de PA 12, no publica una única cifra de tolerancia: sus hojas de datos proporcionan datos del material y del proceso y señalan que las propiedades de la pieza dependen de la geometría, la orientación y el procesamiento.
| Dimensión nominal | Tolerancia general |
|---|---|
| 10 mm | ±0,3 mm (se aplica el límite inferior) |
| 50 mm | ±0,3 mm (se aplica el límite inferior) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Una pieza compacta con paredes uniformes suele ser mejor que la directriz. Una pieza gruesa, plana o muy larga puede desviarse más.
De dónde provienen las desviaciones dimensionales
Contracción durante el enfriamiento
El PA 12 sinterizado se contrae a medida que se enfría desde cerca de su punto de fusión, que EOS indica como 176 °C para PA 2200. La preparación de la impresión compensa la contracción promedio escalando la pieza, pero la contracción no es perfectamente uniforme: las secciones gruesas retienen el calor por más tiempo y se contraen más que las paredes delgadas adyacentes. Es por eso que las piezas con un grosor de pared uniforme son las más precisas.
Deformación de áreas planas grandes
Las placas grandes, delgadas y planas se enfrían de manera desigual y pueden curvarse. Las nervaduras, una ligera curvatura o una brida a lo largo del borde hacen que las placas sean mucho más estables. Si la planitud es importante, un patrón de nervaduras en la parte posterior es más económico que cualquier retrabajo.
Adhesión del polvo
Los granos de polvo junto al contorno fundido se derriten parcialmente y se adhieren a la superficie. Esto le da al SLS su textura mate y ligeramente granulada, y tiene dos efectos en las dimensiones: los orificios y las ranuras resultan ligeramente más pequeños de lo diseñado, y los pasadores y salientes ligeramente más grandes. El efecto es más visible en los orificios pequeños, que pueden llenarse con polvo parcialmente sinterizado.
Orientación en la impresora
Las capas tienen aproximadamente una décima de milímetro de grosor (EOS indica 0,12 mm para el proceso PA 2200 Balance). Las superficies con pendientes suaves muestran finos escalones de capa, y las propiedades difieren entre el plano de la capa y la dirección vertical: EOS da una resistencia a la tracción de 48 MPa dentro de las capas y 42 MPa a través de ellas para PA 2200, y un alargamiento a la rotura del 18 % frente al 4 %. La preparación de la impresión elige la orientación para todo el trabajo de impresión; si una cara o perforación es crítica, diséñela para que no dependa de la orientación, o pregunte antes de realizar su pedido.
Acabado y teñido
Nuestras piezas se granallan y pulen en una DyeMansion Powershot DUAL. El granallado elimina el polvo suelto y poco adherido; según DyeMansion, su PolyShot Surfacing compacta la superficie en lugar de eliminar material, por lo que se conserva la geometría original. En nuestra experiencia, el cambio está en el rango de centésimas de milímetro, muy dentro de la tolerancia de impresión; los bordes afilados se redondean ligeramente. El teñido con tintes líquidos TCN colorea la capa superficial: el tinte penetra en el nailon en lugar de formar un recubrimiento, por lo que no añade ninguna capa de material.
Holguras recomendadas para ajustes
Los siguientes valores son puntos de partida comunes para PA 12 sinterizado por láser, no garantías. Para un ajuste crítico, imprima primero una pequeña pieza de prueba; con un precio instantáneo, un cupón de prueba cuesta poco.
| Ajuste | Holgura inicial | Notas |
|---|---|---|
| Piezas móviles impresas en su lugar (bisagras, cadenas) | al menos 0,5 mm de espacio | Los espacios más pequeños corren el riesgo de fusionarse; el polvo debe poder escapar |
| Ajuste deslizante entre dos piezas impresas | alrededor de 0.3 a 0,5 mm en total | Comience con 0,4 mm y ajuste después de una impresión de prueba |
| Ajuste de posicionamiento ceñido entre dos piezas impresas | alrededor de 0.2 a 0,3 mm en total | Requiere una fuerza ligera; depende del tamaño de la característica |
| Orificio para un pasador o eje de metal | Diseñe a la medida nominal, escarie a la medida | Escariar un orificio impreso proporciona una perforación limpia y precisa |
| Ajuste a presión de una pieza de metal | Ligeramente subdimensionado, luego pruebe | El nailon sufre fluencia bajo carga constante |
"En total" significa la diferencia entre el diámetro del orificio y el del pasador, por lo que es aproximadamente la mitad en cada lado.
Ensamblajes impresos en su lugar
Debido a que SLS no necesita soportes, las bisagras, rótulas y cadenas se pueden imprimir ya ensambladas. Importan dos cosas: un espacio de al menos 0,5 mm y una forma de que salga el polvo. Los huecos cerrados atrapan el polvo; la calculadora detecta cavidades cerradas cuando usted sube el modelo.
Orificios, roscas e insertos
Los orificios impresos están bien para tornillos de paso. Para perforaciones precisas, diseñe el orificio a la medida nominal o ligeramente subdimensionado y termínelo taladrando o escariando; PA 12 se mecaniza limpiamente. Si una rosca debe ser impresa, roscada o llevada por un inserto de metal, y cuánto material necesita a su alrededor, depende del tamaño, las cargas y la frecuencia con la que se aprieta el tornillo. Estas elecciones se hacen mejor con la intención de diseño sobre la mesa: los especialistas en prototype.builders pueden revisarlas con usted.
Cómo diseñar para obtener precisión
- Mantenga el grosor de la pared lo más uniforme posible; evite los bultos gruesos junto a paredes delgadas.
- Ahueque o añada nervaduras a las secciones gruesas para reducir la contracción.
- Añada nervaduras o curvatura a las placas planas grandes.
- Utilice espacios de al menos 0,5 mm para piezas móviles impresas en su lugar.
- Utilice una holgura total de aproximadamente 0.3 a 0,5 mm para ajustes deslizantes entre piezas separadas.
- Planifique escariar los orificios que necesiten un diámetro preciso.
- Imprima una pieza de prueba para los ajustes críticos.
- Recuerde que la tolerancia general aumenta con el tamaño: ±0,6 mm a 200 mm.
Cuando las tolerancias de SLS no son suficientes
SLS es lo suficientemente preciso para la mayoría de carcasas, soportes, clips, prototipos funcionales y plantillas de perforación, guías y accesorios. No es el proceso adecuado cuando muchas características deben mantener centésimas de milímetro, para caras de sellado que deben ser perfectamente planas, o para asientos de rodamientos sin mecanizado posterior. La solución común es un híbrido: imprima el cuerpo complejo en SLS y mecanice las pocas características críticas después. Puede encontrar más información sobre el material en la guía de nailon PA 12, y sobre el proceso en Qué es la impresión 3D SLS.
Para ver cuánto cuesta su pieza, súbala a la calculadora instantánea de SLS; la guía sobre el costo de la impresión 3D SLS explica qué determina el precio.
Preguntas frecuentes
¿Qué tolerancia puede alcanzar la impresión 3D SLS?
La tolerancia general para PA 12 sinterizado por láser es del ±0,3 % de la dimensión, con un límite inferior de ±0,3 mm. Una característica de 100 mm suele estar dentro de ±0,3 mm y una característica de 200 mm dentro de ±0,6 mm. Las piezas gruesas o planas pueden desviarse más.
¿Es SLS más preciso que FDM?
Para piezas funcionales de nailon, generalmente sí. SLS no necesita soportes, utiliza capas finas y compensa la contracción durante la preparación de la impresión. Una impresora de filamento bien ajustada puede ser precisa en piezas pequeñas, pero SLS es más consistente en geometrías complejas.
¿Qué holgura debo utilizar para piezas móviles impresas en su lugar?
Utilice un espacio de al menos 0,5 mm entre las superficies móviles y asegúrese de que el polvo suelto pueda escapar de la unión después de la impresión.
¿Por qué los agujeros en las piezas SLS son más pequeños de lo diseñado?
El polvo junto al contorno fundido se derrite parcialmente y se adhiere a la pared, por lo que los agujeros se encogen ligeramente y los pasadores crecen ligeramente. Para perforaciones precisas, diseñe al tamaño nominal y escaríe después de la impresión.
¿El granallado, pulido o teñido cambian las dimensiones?
Solo marginalmente. Según DyeMansion, PolyShot Surfacing compacta la superficie sin eliminar material; en nuestra experiencia, el cambio está en el rango de centésimas de milímetro. El teñido colorea la capa superficial sin agregar un recubrimiento.
¿Se pueden encajar a presión las piezas SLS?
Los ajustes a presión entre dos piezas de nailon impresas no son fiables porque el nailon cede bajo carga constante. Para pasadores o casquillos de metal, diseñe el agujero ligeramente más pequeño, pruebe el ajuste y considere escariar o usar insertos.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo