
SLS tolerance in zračnosti: Kako natančni so lasersko sintrani deli iz PA 12?
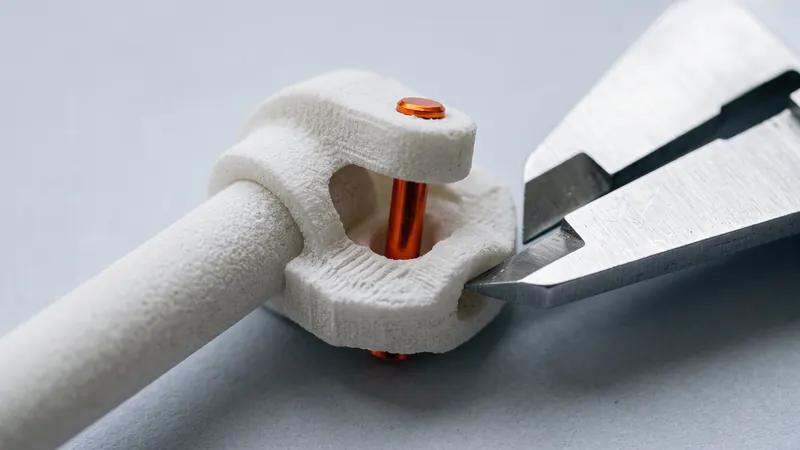
SLS proizvaja močne najlonske dele brez podpor, zaradi česar je naravna izbira za funkcionalne prototipe, vpenjala in majhne serije. Naslednje vprašanje je vedno enako: kako natančen je in kakšna reža je potrebna, da se dva dela prilegata skupaj? Ta vodnik podaja realistične številke za lasersko sintran PA 12, pojasnjuje, od kod izvirajo odstopanja, in navaja praktične zračnosti.
Kratek odgovor
Za lasersko sintran PA 12 je splošna toleranca, po kateri načrtujemo, ±0,3 % nazivne mere, s spodnjo mejo ±0,3 mm. To je običajna smernica za proces, ne pa garancija za vsako geometrijo. EOS, proizvajalec našega FORMIGA P 110 Velocis in družine prahov PA 2200 iz PA 12, ne objavlja ene same številke za toleranco: njegovi podatkovni listi podajajo podatke o materialu in procesu ter poudarjajo, da so lastnosti delov odvisne od geometrije, usmerjenosti in obdelave.
| Nazivna mera | Splošna toleranca |
|---|---|
| 10 mm | ±0,3 mm (velja spodnja meja) |
| 50 mm | ±0,3 mm (velja spodnja meja) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Kompakten del z enakomernimi stenami je pogosto boljši od smernic. Debel, raven ali zelo dolg del lahko odstopa bolj.
Od kod izvirajo dimenzijska odstopanja
Krčenje med ohlajanjem
Sintrani PA 12 se krči, ko se ohlaja od temperature blizu tališča, ki jo EOS navaja kot 176 °C za PA 2200. Priprava na tisk kompenzira povprečno krčenje s povečanjem dela, vendar krčenje ni popolnoma enakomerno: debeli preseki zadržujejo toploto dlje in se krčijo bolj kot tanke stene ob njih. Zato so deli z enakomerno debelino sten najbolj natančni.
Zvijanje velikih ravnih površin
Velike, tanke, ravne plošče se ohlajajo neenakomerno in se lahko upognejo. Rebra, rahla ukrivljenost ali prirobnica vzdolž roba naredijo plošče veliko bolj stabilne. Če je ravnost pomembna, je vzorec reber na hrbtni strani cenejši od kakršnekoli naknadne obdelave.
Oprijem prahu
Zrnca prahu ob staljeni konturi se delno stopijo in prilepijo na površino. To daje SLS njegovo mat, rahlo zrnato teksturo in ima dva učinka na dimenzije: luknje in reže so nekoliko manjše od načrtovanih, zatiči in izbokline pa nekoliko večji. Učinek je najbolj viden pri majhnih luknjah, ki se lahko zapolnijo z delno sintranim prahom.
Orientacija v tiskalniku
Sloji so debeli približno desetinko milimetra (EOS navaja 0,12 mm za proces PA 2200 Balance). Blago nagnjene površine kažejo fine stopničke slojev, lastnosti pa se razlikujejo med ravnino sloja in vertikalno smerjo: EOS navaja natezno trdnost 48 MPa znotraj slojev in 42 MPa prečno nanje za PA 2200 ter raztezek ob pretrgu 18 % v primerjavi s 4 %. Priprava na tisk izbere orientacijo za celotno tiskalno opravilo; če je ena ploskev ali izvrtina kritična, jo oblikujte tako, da ni odvisna od orientacije, ali pa vprašajte pred naročilom.
Končna obdelava in barvanje
Naši deli so obstreljevani in polirani v DyeMansion Powershot DUAL. Obstreljevanje odstrani ohlapen in slabo oprijemljiv prah; po navedbah DyeMansion njihova obdelava PolyShot Surfacing površino stisne, namesto da bi odstranila material, zato se ohrani prvotna geometrija. Po naših izkušnjah je sprememba v območju stotink milimetra, kar je precej znotraj tolerance tiska; ostri robovi se nekoliko zaoblijo. Barvanje s tekočimi barvili TCN obarva površinski sloj: barvilo prodre v najlon, namesto da bi ustvarilo premaz, zato ne doda nobenega sloja materiala.
Priporočene zračnosti za prilege
Spodnje vrednosti so običajna izhodišča za lasersko sintran PA 12, ne pa garancije. Za kritičen prileg najprej natisnite majhen testni kos; s takojšnjo ceno testni vzorec stane malo.
| Prileg | Začetna zračnost | Opombe |
|---|---|---|
| Gibljivi deli, natisnjeni na mestu (tečaji, verige) | vsaj 0,5 mm reže | Manjše reže tvegajo zlitje; prah mora imeti možnost izhoda |
| Drsni prileg med dvema natisnjenima deloma | skupno približno 0.3 do 0,5 mm | Začnite pri 0,4 mm in prilagodite po testnem tisku |
| Tesno prileganje za pozicioniranje med dvema natisnjenima deloma | skupno približno 0,2 do 0,3 mm | Potrebna je rahla sila; odvisno od velikosti elementa |
| Luknja za kovinski zatič ali gred | Oblikujte na nazivno mero, povrtajte na končno mero | Povrtavanje natisnjene luknje zagotavlja čisto in natančno izvrtino |
| Stiskalni ujem kovinskega dela | Nekoliko podmerno, nato preizkusite | Najlon leze pod stalno obremenitvijo |
"Skupaj" pomeni razliko med premerom luknje in zatiča, torej približno polovico na vsaki strani.
Sklopi, natisnjeni v enem kosu
Ker SLS ne potrebuje podpor, se lahko tečaji, kroglični zglobi in verige natisnejo že sestavljeni. Pomembni sta dve stvari: reža vsaj 0,5 mm in pot za izhod prahu. Zaprti žepi ujamejo prah; kalkulator zazna zaprte votline, ko naložite model.
Luknje, navoji in vložki
Natisnjene luknje so primerne za prehodne vijake. Za natančne izvrtine oblikujte luknjo na nazivno velikost ali nekoliko podmerno in jo dokončajte z vrtanjem ali povrtavanjem; PA 12 se čisto obdeluje. Ali naj bo navoj natisnjen, vrezan ali pa naj ga nosi kovinski vložek, in koliko materiala potrebuje okoli sebe, je odvisno od velikosti, obremenitev in pogostosti privijanja vijaka. Te odločitve je najbolje sprejeti z jasnim namenom oblikovanja: strokovnjaki pri prototype.builders jih lahko pregledajo z vami.
Kako oblikovati za natančnost
- Ohranite debelino sten čim bolj enakomerno; izogibajte se debelim izboklinam poleg tankih sten.
- Debele dele naredite votle ali jim dodajte rebra, da zmanjšate krčenje.
- Velikim ravnim ploščam dodajte rebra ali ukrivljenost.
- Uporabite vsaj 0,5 mm reže za gibljive dele, ki se tiskajo v enem kosu.
- Uporabite približno 0,3 do 0,5 mm skupne zračnosti za drsne ujeme med ločenimi deli.
- Načrtujte povrtavanje izvrtin, ki potrebujejo natančen premer.
- Natisnite testni vzorec za kritične ujeme.
- Ne pozabite, da splošna toleranca raste z velikostjo: ±0,6 mm pri 200 mm.
Ko tolerance SLS niso dovolj
SLS je dovolj natančen za večino ohišij, nosilcev, sponk, funkcionalnih prototipov in vrtalnih šablon, priprav ter vpenjal. Ni pravi postopek, ko mora veliko elementov ohranjati stotinke milimetra, za tesnilne površine, ki morajo biti popolnoma ravne, ali za ležišča ležajev brez naknadne strojne obdelave. Pogosta rešitev je hibridna: natisnite kompleksno telo s tehnologijo SLS in naknadno strojno obdelajte nekaj kritičnih elementov. Več o materialu je v vodniku za najlon PA 12, o postopku pa v Kaj je 3D tiskanje SLS.
Da bi videli, koliko stane vaš del, ga naložite v takojšnji kalkulator SLS; vodnik o cenah 3D tiskanja SLS pojasnjuje, kaj vpliva na ceno.
Pogosta vprašanja
Kakšno toleranco lahko doseže 3D tiskanje SLS?
Splošna toleranca za lasersko sintran PA 12 je ±0,3 % dimenzije, s spodnjo mejo ±0,3 mm. Element velikosti 100 mm je običajno znotraj ±0,3 mm, element velikosti 200 mm pa znotraj ±0,6 mm. Debeli ali ravni deli lahko odstopajo bolj.
Ali je SLS natančnejši od FDM?
Za funkcionalne dele iz najlona na splošno da. SLS ne potrebuje podpor, uporablja tanke sloje in kompenzira krčenje med pripravo na tisk. Dobro nastavljen tiskalnik na filament je lahko natančen pri majhnih delih, vendar je SLS bolj dosleden pri kompleksni geometriji.
Kakšno zračnost naj uporabim za gibljive dele, natisnjene na mestu?
Uporabite režo vsaj 0,5 mm med gibljivimi površinami in poskrbite, da lahko nepritrjen prah po tiskanju izpade iz spoja.
Zakaj so luknje v delih SLS manjše od načrtovanih?
Prah ob staljenem obrisu se delno stopi in prime na steno, zato se luknje nekoliko skrčijo, zatiči pa nekoliko povečajo. Za natančne izvrtine načrtujte nazivno velikost in jih po tiskanju povrtajte.
Ali obstreljevanje, poliranje ali barvanje spremeni dimenzije?
Samo neznatno. Po navedbah podjetja DyeMansion postopek PolyShot Surfacing stisne površino brez odstranjevanja materiala; po naših izkušnjah je sprememba v območju stotink milimetra. Barvanje obarva površinsko plast brez dodajanja premaza.
Ali se lahko deli SLS sestavljajo s tesnim ujemom?
Tesni ujemi med dvema natisnjenima najlonskima deloma so nezanesljivi, ker najlon pod stalno obremenitvijo leze. Za kovinske zatiče ali puše načrtujte nekoliko manjšo luknjo, preizkusite ujem in razmislite o povrtavanju ali vstavkih.
Pridobite takojšnjo ceno
Naložite datoteke STEP ali STL v kalkulator in v nekaj sekundah preverite ceno svojih delov: bel najlon PA 12, vključeno obstreljevanje in poliranje, neobvezno barvanje v 61 barvah, tri hitrosti dostave. Od tam pošljete predogled naročila v potrditev.
Drug material, NDA ali velika serija? Pišite nam. Za pomoč pri oblikovanju in razvoj prototipov obiščite prototype.builders.
Pridobite takojšnjo ceno