
Storitev SLS 3D-tiska v materialu Nylon PA 12
SLS-natisnjeni deli iz belega materiala Nylon PA 12, izdelani na stroju EOS FORMIGA P 110 Velocis in končno obdelani v napravi DyeMansion Powershot DUAL. En postopek, en material, izdelano na Češkem za stranke po vsej Evropi in svetu.
Ta stran v drugih jezikih: Česky · Deutsch
Kaj dobite
SLS Market je storitev SLS-tiska z ozkim obsegom. Delamo z enim industrijskim sistemom za lasersko sintranje, enim materialom in eno linijo končne obdelave ter jih poimensko navajamo. Veste, kateri stroj izdeluje vaš del in kje.
- Funkcionalni deli iz najlona. Lasersko sintrani PA 12 je termoplast proizvodne kakovosti. Uporablja se za ohišja, nosilce, sponke, šablone in vpenjalne priprave, prste prijemal, kanale in dele za končno uporabo v majhnih serijah.
- Brez orodij in brez podpornih struktur. Okoliški prah med izdelavo podpira del. Spodrezi, notranji kanali in mrežaste strukture ne povzročajo stroškov orodja.
- Deli, dokončani za uporabo. Pri vsakem naročilu z delov odstranimo prah in jih speskamo. Barvanje je na voljo kot možnost.
- En del ali serija. Isti postopek pokriva posamezen prototip in ponavljajoče se serije enake geometrije.
Če se še odločate, ali postopek ustreza vašemu delu, začnite z vodnikom Kaj je SLS 3D-tisk.
Stroj in material
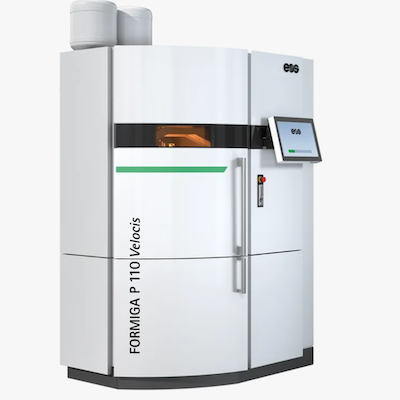
Deli nastajajo na stroju EOS FORMIGA P 110 Velocis, industrijskem sistemu za lasersko sintranje z delovnim volumnom 200 x 250 x 330 mm. CO2-laser tali tanke plasti poliamidnega prahu; del nastaja v ogrevani prašni postelji.
Material je bel Nylon PA 12. PA 12 združuje togost z duktilnostjo, ki zadošča za zaskočne spoje, v primerjavi z drugimi poliamidi vpija malo vlage ter je odporen proti oljem, mastem in številnim običajnim kemikalijam. Vodnik po najlonu PA12 podrobno opisuje lastnosti in omejitve.
| Postavka | SLS Market |
|---|---|
| Postopek | Selektivno lasersko sintranje (SLS), zlivanje v prašni postelji |
| Stroj | EOS FORMIGA P 110 Velocis |
| Delovni volumen | 200 x 250 x 330 mm |
| Material | Nylon PA 12 (poliamid 12), bel |
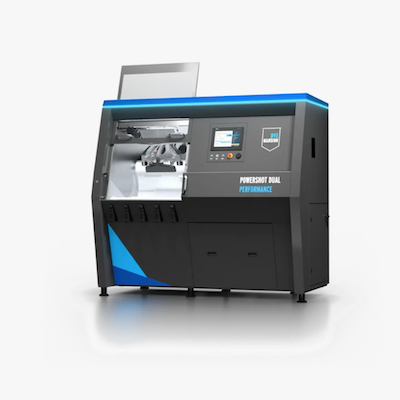
| Končna obdelava | Peskanje in površinska obdelava v napravi DyeMansion Powershot DUAL |
| Barva | Naravno bela; barvani odtenki na zahtevo, glejte katalog barv |
| Lokacija | Češka |
Končna obdelava in barvanje
Del, vzet iz prašne postelje, je prekrit z nevezanim in delno sintranim prahom. Končna obdelava določa, kako je videti in kakšen je na otip.
- Peskanje in površinska obdelava. Dele obdelamo v napravi DyeMansion Powershot DUAL. Sistem delov ne barva; odstrani ostanke prahu in izenači površino v avtomatiziranem, ponovljivem ciklu, tako da so deli iz različnih serij obdelani enako.
- Barvanje. Barvanje je ločen, neobvezen korak po peskanju. Bel PA 12 dobro sprejema barvilo. Barvilo prodre v površinsko plast, zato se barva ne lušči kot premaz in ne spremeni mer dela. Uporabljamo tekoča barvila proizvajalca barvil TCN; odtenki so prikazani v katalogu barv in zahtevate lahko katerega koli izmed njih.
Površina peskanega SLS-dela je mat in rahlo zrnata. Ni sijajna in ni prozorna.
Konstrukcijske omejitve
Spodnje vrednosti so tipične konstrukcijske smernice za lasersko sintrani PA 12. Opisujejo, kaj postopek običajno doseže, in niso jamstvo za določeno geometrijo. V povpraševanju nam sporočite kritične značilnosti.
| Lastnost | Tipična smernica za SLS PA 12 |
|---|---|
| Največja velikost dela | Z rezervo se mora prilegati delovnemu volumnu 200 x 250 x 330 mm |
| Splošna toleranca | ±0,3 %, spodnja meja ±0,3 mm |
| Debelina plasti | Približno 0,1 mm je običajno za postopek |
| Najmanjša debelina stene | Približno 0,8 do 1,0 mm; več pri velikih ali nosilnih stenah |
| Najmanjši premer izvrtine | Približno 1,5 mm; več pri globokih izvrtinah, da je mogoče odstraniti prah |
| Zračnost med gibljivimi deli | Približno 0,5 mm pri sklopih, natisnjenih v sestavljenem stanju |
| Odprtine za izhod prahu | Vsaj dve odprtini s premerom približno 4 mm ali več pri votlih delih |
| Gravirano ali izbočeno besedilo | Približno 1 mm globine ali višine, brezserifna pisava, krepko |
| Velike ravne površine | Nagnjene k zvijanju; dodajte rebra ali ukrivljenost |
Kako poteka naročanje
- Pošljite model. Uporabite kontaktni obrazec ali pišite na [email protected] s svojo 3D-datoteko, količino, končno obdelavo in barvo. Če niste prepričani o obliki datoteke, nas vprašajte, preden jo pošljete.
- Prejmite ponudbo. Preverimo, ali je geometrijo mogoče natisniti, ter pošljemo ceno in datum dobave. V povpraševanju navedite svoj rok in potrdili bomo, kaj je izvedljivo.
- Izdelava. Po vaši potrditvi dele razporedimo v delovni prostor (nesting), natisnemo, ohladimo, z njih odstranimo prah, jih speskamo in, če je naročeno, pobarvamo.
- Pošiljanje. Dele pošiljamo s Češke. Podrobnosti o pošiljanju in plačilu se z vami dogovorimo v ponudbi.
Spletni kalkulator, ki neposredno ovrednoti naloženi model, je v pripravi. Do takrat vsako ponudbo pripravi oseba, ki si je vaš del ogledala. Če so vaše datoteke zaupne ali potrebujete pogodbo o nerazkrivanju (NDA), to navedite v povpraševanju.
Kdaj SLS ni prava izbira
To vam raje povemo pred naročilom. SLS PA 12 ni primeren za dele, večje od delovnega volumna, ki jih ni mogoče razdeliti, za prozorne ali sijajne dele, za kovinske dele ali za dele, ki neposredno iz stroja potrebujejo površino kakovosti brizganja. Za primerjavo z najbližjim alternativnim postopkom glejte MJF ali SLS.
Pogosta vprašanja
S katerim materialom in na katerem stroju tiskate?
Tiskamo bel Nylon PA 12 (poliamid 12) na sistemu za lasersko sintranje EOS FORMIGA P 110 Velocis. Dele nato speskamo in površinsko obdelamo v napravi DyeMansion Powershot DUAL. Drugih postopkov ali materialov ne ponujamo.
Kako velik je lahko SLS-del?
Delovni volumen stroja EOS FORMIGA P 110 Velocis je 200 x 250 x 330 mm. Del se mora temu volumnu prilegati z nekaj rezerve. Večje zasnove se običajno razdelijo na dele, ki se po tisku spojijo.
Kakšno natančnost lahko pričakujem pri SLS-delih?
Tipična splošna toleranca za lasersko sintrani PA 12 je ±0,3 %, s spodnjo mejo ±0,3 mm. To je običajna konvencija za postopek, ne jamstvo za vsako geometrijo. Če je katera mera kritična, jo označite v povpraševanju, da se lahko pogovorimo o orientaciji in kontroli.
Ali je SLS-dele mogoče barvati?
Da. Deli pridejo iz tiskalnika beli, zato so dobra osnova za barvanje. Pri barvanju se v barvalni kopeli obarva površinska plast dela. Barvanje je ločen korak po peskanju, s tekočimi barvili proizvajalca barvil TCN. Katalog barv je na sls.market/sl/colors.
Kako dobim ceno?
Pošljite svoj 3D-model prek kontaktnega obrazca na domači strani ali po e-pošti in pripravili bomo ponudbo. Cena je odvisna predvsem od prostornine dela, gabaritnih mer, količine in izbrane končne obdelave. Spletni kalkulator za takojšnjo ponudbo je v pripravi.
Ali obstaja najmanjša količina naročila?
Ne. SLS ne potrebuje orodij, zato se posamezen del izdela enako kot serija. Strošek na kos se s količino znižuje, ker si več delov deli en cikel izdelave.
Zahtevajte ponudbo
Pošljite svoj 3D-model in kratek opis dela (količina, končna obdelava, barva, kritične mere) prek kontaktnega obrazca ali na [email protected]. Spletni kalkulator za takojšnjo ponudbo je v pripravi; dokler ne bo na voljo, vsako ponudbo pripravimo posamično.
Zahtevajte ponudbo