
Услуга за SLS 3D печат с Nylon PA 12
SLS отпечатани детайли от бял Nylon PA 12, изработени на EOS FORMIGA P 110 Velocis и довършени в DyeMansion Powershot DUAL. Един процес, един материал, произведено в Чехия за клиенти от цяла Европа и света.
Тази страница на други езици: Česky · Deutsch
Какво получавате
SLS Market е услуга за SLS печат с тесен обхват. Работим с една индустриална система за лазерно синтероване, един материал и една линия за довършителна обработка и ги назоваваме. Знаете коя машина изработва вашия детайл и къде.
- Функционални найлонови детайли. Лазерно синтерованият PA 12 е термопласт с производствено качество. Използва се за корпуси, скоби, клипсове, приспособления и фиксатори, пръсти за грайфери, въздуховоди и малки серии детайли за крайна употреба.
- Без инструментална екипировка и без поддържащи структури. Околният прах поддържа детайла по време на изграждането. Подрезите, вътрешните канали и решетъчните структури не водят до разходи за екипировка.
- Детайли, довършени за употреба. При всяка поръчка прахът се отстранява и детайлите се бластират. Боядисването се предлага като опция.
- Един детайл или серия. Същият процес обхваща както единичен прототип, така и повтарящи се партиди с една и съща геометрия.
Ако все още преценявате дали процесът е подходящ за вашия детайл, започнете с ръководството Какво е SLS 3D печат.
Машина и материал
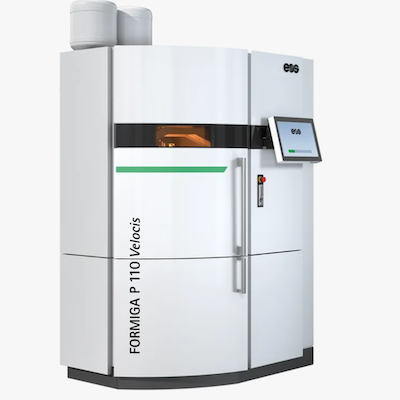
Детайлите се изработват на EOS FORMIGA P 110 Velocis, индустриална система за лазерно синтероване с работен обем 200 x 250 x 330 mm. CO2 лазер стопява тънки слоеве полиамиден прах; детайлът се изгражда в нагрят прахов слой.
Материалът е бял Nylon PA 12. PA 12 съчетава коравина с достатъчна пластичност за щракащи съединения, поема малко влага в сравнение с други полиамиди и е устойчив на масла, греси и много разпространени химикали. Ръководството за найлон PA12 разглежда подробно свойствата и ограниченията.
| Позиция | SLS Market |
|---|---|
| Процес | Селективно лазерно синтероване (SLS), стопяване в прахов слой |
| Машина | EOS FORMIGA P 110 Velocis |
| Работен обем | 200 x 250 x 330 mm |
| Материал | Nylon PA 12 (полиамид 12), бял |
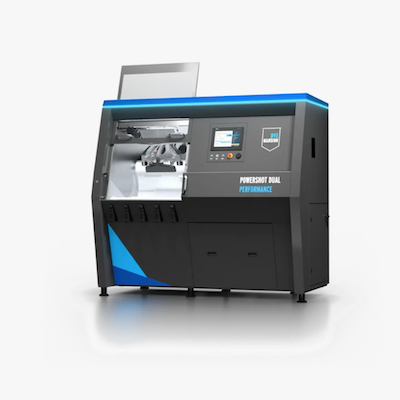
| Довършителна обработка | Бластиране и повърхностна обработка в DyeMansion Powershot DUAL |
| Цвят | Естествено бяло; боядисани цветове по заявка, вижте каталога на цветовете |
| Местоположение | Чехия |
Довършителна обработка и боядисване
Детайл, изваден от праха, е покрит с насипен и частично синтерован прах. Довършителната обработка определя как изглежда и какъв е на допир.
- Бластиране и повърхностна обработка. Детайлите се обработват в DyeMansion Powershot DUAL. Системата не оцветява детайлите; тя отстранява остатъчния прах и изравнява повърхността в автоматизиран, повторяем цикъл, така че детайлите от различни партиди получават една и съща обработка.
- Боядисване. Боядисването е отделна, незадължителна стъпка след бластирането. Белият PA 12 поема багрилото добре. Багрилото прониква в повърхностния слой, затова цветът не се лющи като покритие и не променя размерите на детайла. Използваме течни багрила от производителя на багрила TCN; нюансите са показани в каталога на цветовете и можете да заявите всеки от тях.
Повърхността на бластиран SLS детайл е матова и леко зърнеста. Тя не е гланцова и не е прозрачна.
Ограничения при проектирането
Стойностите по-долу са типични насоки за проектиране при лазерно синтерован PA 12. Те описват какво обикновено постига процесът и не са гаранция за конкретна геометрия. Посочете критичните елементи в запитването си.
| Характеристика | Типична насока за SLS PA 12 |
|---|---|
| Максимален размер на детайла | Трябва да се побира с резерв в работния обем 200 x 250 x 330 mm |
| Общ допуск | ±0,3 %, долна граница ±0,3 mm |
| Дебелина на слоя | Около 0,1 mm е обичайно за процеса |
| Минимална дебелина на стената | Около 0,8 до 1,0 mm; повече за големи или носещи стени |
| Минимален диаметър на отвор | Около 1,5 mm; повече за дълбоки отвори, за да може прахът да се отстрани |
| Хлабина между подвижни части | Около 0,5 mm за сглобки, отпечатани в сглобен вид |
| Отвори за извеждане на праха | Поне два отвора от около 4 mm или повече при кухи детайли |
| Гравиран или релефен текст | Около 1 mm дълбочина или височина, безсерифен шрифт, получер |
| Големи равни повърхности | Склонни към изкривяване; добавете ребра или кривина |
Как протича поръчката
- Изпратете модела. Използвайте формата за контакт или пишете на [email protected], като приложите своя 3D файл и посочите количество, завършек и цвят. Ако не сте сигурни за файловия формат, попитайте ни, преди да го изпратите.
- Получете оферта. Проверяваме дали геометрията може да се отпечата и изпращаме цена и дата на доставка. Посочете крайния си срок в запитването и ще потвърдим какво е изпълнимо.
- Производство. След вашето потвърждение детайлите се разполагат в работния обем (нестинг), отпечатват се, охлаждат се, прахът се отстранява, бластират се и, ако е поръчано, се боядисват.
- Доставка. Детайлите се изпращат от Чехия. Подробностите за доставката и плащането се уговарят с вас в офертата.
Онлайн калкулатор, който изчислява цената директно по качения модел, е в процес на подготовка. Дотогава всяка оферта се изготвя от човек, който е разгледал вашия детайл. Ако файловете ви са поверителни или имате нужда от споразумение за поверителност (NDA), посочете го в запитването.
Кога SLS не е правилният избор
Предпочитаме да ви го кажем преди поръчката. SLS PA 12 не е подходящ за детайли, по-големи от работния обем, които не могат да се разделят, за прозрачни или гланцови детайли, за метални детайли, нито за детайли, които се нуждаят от повърхност с качество на шприцване направо от машината. За сравнение с най-близкия алтернативен процес вижте MJF или SLS.
Често задавани въпроси
С какъв материал и на каква машина печатате?
Печатаме бял Nylon PA 12 (полиамид 12) на система за лазерно синтероване EOS FORMIGA P 110 Velocis. След това детайлите се бластират и обработват повърхностно в DyeMansion Powershot DUAL. Не предлагаме други процеси или материали.
Колко голям може да бъде един SLS детайл?
Работният обем на EOS FORMIGA P 110 Velocis е 200 x 250 x 330 mm. Детайлът трябва да се побира в този обем с известен резерв. По-големите конструкции обикновено се разделят на части, които се съединяват след печата.
Каква точност мога да очаквам от SLS детайлите?
Типичният общ допуск за лазерно синтерован PA 12 е ±0,3 %, с долна граница ±0,3 mm. Това е обичайната конвенция за процеса, а не гаранция за всяка геометрия. Ако даден размер е критичен, отбележете го в запитването си, за да обсъдим ориентацията и контрола.
Могат ли SLS детайлите да се оцветяват?
Да. Детайлите излизат от принтера бели, което ги прави добра основа за боядисване. При боядисването повърхностният слой на детайла се оцветява в багрилна вана. Боядисването е отделна стъпка след бластирането, с течни багрила от производителя на багрила TCN. Каталогът на цветовете е на sls.market/bg/colors.
Как да получа цена?
Изпратете своя 3D модел чрез формата за контакт на началната страница или по имейл и ще изготвим оферта. Цената зависи главно от обема на детайла, габаритните размери, количеството и избрания завършек. Онлайн калкулатор за незабавна оферта е в процес на подготовка.
Има ли минимално количество за поръчка?
Не. SLS не изисква инструментална екипировка, така че единичен детайл се произвежда по същия начин като серия. Единичната цена намалява с количеството, защото повече детайли споделят един цикъл на изграждане.
Заявете оферта
Изпратете своя 3D модел и кратко описание на детайла (количество, завършек, цвят, критични размери) чрез формата за контакт или на [email protected]. Онлайн калкулатор за незабавна оферта е в процес на подготовка; докато заработи, всяка оферта се изготвя индивидуално.
Заявете оферта