
Usługa druku 3D SLS z Nylon PA 12
Części drukowane w technologii SLS z białego Nylon PA 12, wytwarzane na EOS FORMIGA P 110 Velocis i wykańczane w DyeMansion Powershot DUAL. Jeden proces, jeden materiał, produkcja w Czechach dla klientów z całej Europy i świata.
Ta strona w innych językach: Česky · Deutsch
Co otrzymujesz
SLS Market to usługa druku SLS o wąskim, jasno określonym zakresie. Pracujemy na jednym przemysłowym systemie spiekania laserowego, z jednym materiałem i jedną linią wykańczania, i podajemy je z nazwy. Wiesz, która maszyna wytwarza Twoją część i gdzie.
- Funkcjonalne części z nylonu. Spiekany laserowo PA 12 to termoplast klasy produkcyjnej. Stosuje się go na obudowy, wsporniki, klipsy, przyrządy i uchwyty, palce chwytaków, kanały oraz krótkie serie części końcowych.
- Bez form i bez struktur podporowych. Otaczający proszek podpiera część w trakcie budowy. Podcięcia, kanały wewnętrzne i struktury kratownicowe nie generują kosztów oprzyrządowania.
- Części wykończone i gotowe do użycia. Każde zamówienie jest oczyszczane z proszku i poddawane obróbce strumieniowej. Barwienie jest dostępne jako opcja.
- Jedna sztuka lub seria. Ten sam proces obejmuje pojedynczy prototyp i powtarzane partie tej samej geometrii.
Jeśli wciąż zastanawiasz się, czy ten proces pasuje do Twojej części, zacznij od przewodnika Czym jest druk 3D SLS.
Maszyna i materiał
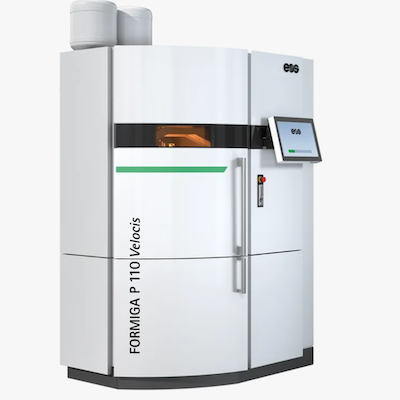
Części powstają na EOS FORMIGA P 110 Velocis, przemysłowym systemie spiekania laserowego o przestrzeni roboczej 200 x 250 x 330 mm. Laser CO2 stapia cienkie warstwy proszku poliamidowego; część powstaje w podgrzewanym złożu proszku.
Materiałem jest biały Nylon PA 12. PA 12 łączy sztywność z ciągliwością wystarczającą dla zatrzasków, chłonie mało wilgoci w porównaniu z innymi poliamidami i jest odporny na oleje, smary oraz wiele powszechnych chemikaliów. Przewodnik po nylonie PA12 szczegółowo omawia jego właściwości i ograniczenia.
| Pozycja | SLS Market |
|---|---|
| Proces | Selektywne spiekanie laserowe (SLS), fuzja w złożu proszku |
| Maszyna | EOS FORMIGA P 110 Velocis |
| Przestrzeń robocza | 200 x 250 x 330 mm |
| Materiał | Nylon PA 12 (poliamid 12), biały |
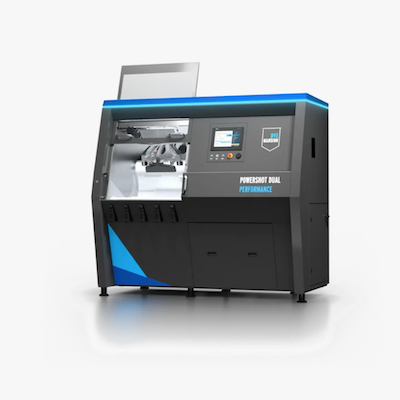
| Wykończenie | Obróbka strumieniowa i wykańczanie powierzchni w DyeMansion Powershot DUAL |
| Kolor | Naturalna biel; kolory barwione na zamówienie, zob. katalog kolorów |
| Lokalizacja | Czechy |
Wykańczanie i barwienie
Część wyjęta ze złoża proszku jest pokryta luźnym i częściowo spieczonym proszkiem. To wykończenie decyduje o jej wyglądzie i o tym, jaka jest w dotyku.
- Obróbka strumieniowa i wykańczanie powierzchni. Części są obrabiane w DyeMansion Powershot DUAL. System nie barwi części; usuwa resztki proszku i wyrównuje powierzchnię w zautomatyzowanym, powtarzalnym cyklu, dzięki czemu części z różnych partii są obrabiane tak samo.
- Barwienie. Barwienie to osobny, opcjonalny etap po obróbce strumieniowej. Biały PA 12 dobrze przyjmuje barwnik. Barwnik wnika w warstwę wierzchnią, więc kolor nie odpryskuje jak powłoka i nie zmienia wymiarów części. Stosujemy płynne barwniki producenta barwników TCN; odcienie pokazuje katalog kolorów i możesz zamówić dowolny z nich.
Powierzchnia części SLS po obróbce strumieniowej jest matowa i lekko ziarnista. Nie jest błyszcząca ani przezroczysta.
Ograniczenia projektowe
Poniższe wartości to typowe wytyczne projektowe dla spiekanego laserowo PA 12. Opisują to, co proces zwykle osiąga, i nie stanowią gwarancji dla konkretnej geometrii. W zapytaniu poinformuj nas o elementach krytycznych.
| Cecha | Typowa wytyczna dla SLS PA 12 |
|---|---|
| Maksymalny rozmiar części | Musi mieścić się z zapasem w przestrzeni roboczej 200 x 250 x 330 mm |
| Tolerancja ogólna | ±0,3 %, dolna granica ±0,3 mm |
| Grubość warstwy | Około 0,1 mm to wartość typowa dla procesu |
| Minimalna grubość ścianki | Około 0,8 do 1,0 mm; więcej dla ścianek dużych lub przenoszących obciążenia |
| Minimalna średnica otworu | Około 1,5 mm; więcej dla głębokich otworów, aby dało się usunąć proszek |
| Luz między częściami ruchomymi | Około 0,5 mm w zespołach drukowanych w stanie złożonym |
| Otwory do usuwania proszku | Co najmniej dwa otwory o średnicy około 4 mm lub większej w częściach pustych |
| Tekst grawerowany lub wypukły | Około 1 mm głębokości lub wysokości, krój bezszeryfowy, pogrubiony |
| Duże płaskie powierzchnie | Podatne na paczenie; dodaj żebra lub krzywiznę |
Jak przebiega zamówienie
- Prześlij model. Skorzystaj z formularza kontaktowego lub napisz na [email protected], dołączając plik 3D oraz podając ilość, wykończenie i kolor. Jeśli nie masz pewności co do formatu pliku, zapytaj nas przed wysyłką.
- Otrzymaj wycenę. Sprawdzamy, czy geometria nadaje się do druku, i przesyłamy cenę oraz termin dostawy. Podaj w zapytaniu swój termin, a potwierdzimy, co jest wykonalne.
- Produkcja. Po Twoim potwierdzeniu części są rozmieszczane w komorze roboczej (nesting), drukowane, chłodzone, oczyszczane z proszku, poddawane obróbce strumieniowej i, jeśli zamówiono, barwione.
- Wysyłka. Części wysyłamy z Czech. Szczegóły wysyłki i płatności uzgadniamy z Tobą w wycenie.
Kalkulator online, który wycenia przesłany model bezpośrednio, jest w przygotowaniu. Do tego czasu każdą wycenę przygotowuje osoba, która obejrzała Twoją część. Jeśli Twoje pliki są poufne lub potrzebujesz umowy o zachowaniu poufności (NDA), napisz o tym w zapytaniu.
Kiedy SLS nie jest dobrym wyborem
Wolimy powiedzieć o tym przed zamówieniem. SLS z PA 12 nie nadaje się do części większych niż przestrzeń robocza, których nie da się podzielić, do części przezroczystych lub błyszczących, do części metalowych ani do części wymagających powierzchni o jakości wtrysku prosto z maszyny. Porównanie z najbliższym procesem alternatywnym znajdziesz w artykule MJF czy SLS.
Najczęściej zadawane pytania
Z jakiego materiału i na jakiej maszynie drukujecie?
Drukujemy z białego Nylon PA 12 (poliamid 12) na systemie spiekania laserowego EOS FORMIGA P 110 Velocis. Następnie części przechodzą obróbkę strumieniową i wykańczanie powierzchni w DyeMansion Powershot DUAL. Nie oferujemy innych procesów ani materiałów.
Jak duża może być część SLS?
Przestrzeń robocza EOS FORMIGA P 110 Velocis ma wymiary 200 x 250 x 330 mm. Część musi się w niej zmieścić z pewnym zapasem. Większe projekty zwykle dzieli się na sekcje, które łączy się po wydruku.
Jakiej dokładności mogę oczekiwać od części SLS?
Typowa tolerancja ogólna dla spiekanego laserowo PA 12 to ±0,3 %, z dolną granicą ±0,3 mm. To zwyczajowa konwencja dla tego procesu, a nie gwarancja dla każdej geometrii. Jeśli jakiś wymiar jest krytyczny, zaznacz go w zapytaniu, abyśmy mogli omówić orientację i kontrolę.
Czy części SLS można barwić?
Tak. Części wychodzą z drukarki białe, co czyni je dobrą bazą do barwienia. Barwienie zabarwia warstwę wierzchnią części w kąpieli barwiącej. To osobny etap po obróbce strumieniowej, z użyciem płynnych barwników producenta barwników TCN. Katalog kolorów znajduje się pod adresem sls.market/pl/colors.
Jak uzyskać cenę?
Prześlij model 3D przez formularz kontaktowy na stronie głównej lub e-mailem, a przygotujemy wycenę. Cena zależy głównie od objętości części, jej obrysu gabarytowego, ilości i wybranego wykończenia. Kalkulator online do natychmiastowej wyceny jest w przygotowaniu.
Czy obowiązuje minimalna wielkość zamówienia?
Nie. SLS nie wymaga form, więc pojedynczą część wytwarza się tak samo jak serię. Koszt jednostkowy spada wraz z ilością, ponieważ więcej części dzieli jeden proces druku.
Poproś o wycenę
Prześlij model 3D i krótki opis części (ilość, wykończenie, kolor, wymiary krytyczne) przez formularz kontaktowy lub na adres [email protected]. Kalkulator online do natychmiastowej wyceny jest w przygotowaniu; do czasu jego uruchomienia każdą wycenę przygotowujemy indywidualnie.
Poproś o wycenę