
Servizio di stampa 3D SLS in Nylon PA 12
Pezzi stampati in SLS in Nylon PA 12 bianco, prodotti su una EOS FORMIGA P 110 Velocis e rifiniti in una DyeMansion Powershot DUAL. Un processo, un materiale, produzione in Repubblica Ceca per clienti in tutta Europa e nel mondo.
Questa pagina in altre lingue: Česky · Deutsch
Che cosa ottenete
SLS Market è un servizio di stampa SLS dal perimetro ben definito. Lavoriamo con un sistema industriale di sinterizzazione laser, un materiale e una linea di finitura, e li dichiariamo. Sapete quale macchina realizza il vostro pezzo, e dove.
- Pezzi funzionali in nylon. Il PA 12 sinterizzato al laser è un termoplastico di livello produttivo. Si usa per custodie, staffe, clip, dime e attrezzature, dita di presa, condotti e pezzi per uso finale in piccola serie.
- Niente stampi e niente strutture di supporto. La polvere circostante sostiene il pezzo durante la costruzione. Sottosquadri, canali interni e strutture reticolari non comportano costi di attrezzaggio.
- Pezzi rifiniti e pronti all’uso. Ogni ordine viene depolverato e sabbiato. La tintura è disponibile come opzione.
- Un pezzo o una serie. Lo stesso processo copre il singolo prototipo e i lotti ripetuti della stessa geometria.
Se state ancora valutando se il processo è adatto al vostro pezzo, partite dalla guida Che cos’è la stampa 3D SLS.
Macchina e materiale
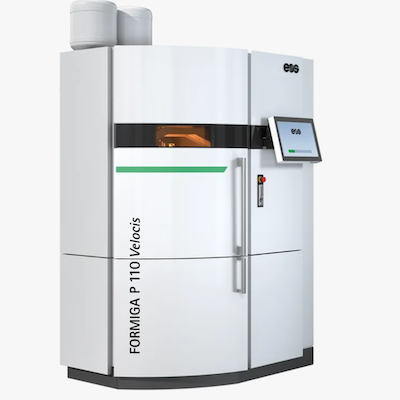
I pezzi vengono costruiti su una EOS FORMIGA P 110 Velocis, un sistema industriale di sinterizzazione laser con un volume di costruzione di 200 x 250 x 330 mm. Un laser a CO2 fonde sottili strati di polvere di poliammide; il pezzo si forma all’interno di un letto di polvere riscaldato.
Il materiale è Nylon PA 12 bianco. Il PA 12 unisce rigidità e duttilità sufficiente per gli incastri a scatto, assorbe poca umidità rispetto ad altre poliammidi e resiste a oli, grassi e molte sostanze chimiche comuni. La guida al nylon PA12 ne illustra in dettaglio proprietà e limiti.
| Voce | SLS Market |
|---|---|
| Processo | Sinterizzazione laser selettiva (SLS), fusione a letto di polvere |
| Macchina | EOS FORMIGA P 110 Velocis |
| Volume di costruzione | 200 x 250 x 330 mm |
| Materiale | Nylon PA 12 (poliammide 12), bianco |
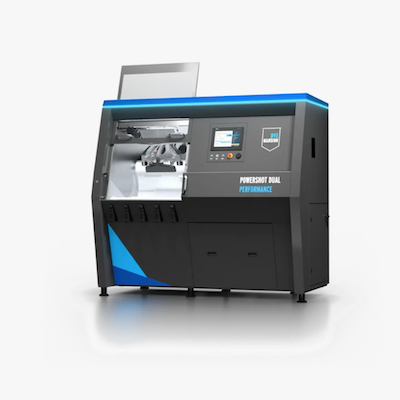
| Finitura | Sabbiatura e finitura superficiale in una DyeMansion Powershot DUAL |
| Colore | Bianco naturale; colori tinti su richiesta, vedere il catalogo colori |
| Sede | Repubblica Ceca |
Finitura e tintura
Un pezzo appena estratto dal letto di polvere è ricoperto di polvere sciolta e parzialmente sinterizzata. La finitura ne determina l’aspetto e la sensazione al tatto.
- Sabbiatura e finitura superficiale. I pezzi vengono trattati in una DyeMansion Powershot DUAL. Il sistema non colora i pezzi; rimuove la polvere residua e uniforma la superficie con un ciclo automatizzato e ripetibile, così che pezzi di lotti diversi ricevano lo stesso trattamento.
- Tintura. La tintura è una fase separata e facoltativa, successiva alla sabbiatura. Il PA 12 bianco assorbe bene il colorante. Il colorante penetra nello strato superficiale, quindi il colore non si scheggia come un rivestimento e non altera le dimensioni del pezzo. Utilizziamo coloranti liquidi del produttore di coloranti TCN; le tonalità sono riportate nel catalogo colori e potete richiederne una qualsiasi.
La superficie di un pezzo SLS sabbiato è opaca e leggermente granulosa. Non è lucida né trasparente.
Limiti di progettazione
I valori seguenti sono indicazioni di progettazione tipiche per il PA 12 sinterizzato al laser. Descrivono ciò che il processo ottiene di norma e non costituiscono una garanzia per una geometria specifica. Segnalateci gli elementi critici nella richiesta.
| Caratteristica | Indicazione tipica per SLS PA 12 |
|---|---|
| Dimensione massima del pezzo | Deve rientrare con margine nel volume di costruzione di 200 x 250 x 330 mm |
| Tolleranza generale | ±0,3 %, limite inferiore ±0,3 mm |
| Spessore dello strato | Circa 0,1 mm è il valore comune per il processo |
| Spessore minimo di parete | Circa 0,8-1,0 mm; maggiore per pareti grandi o portanti |
| Diametro minimo dei fori | Circa 1,5 mm; maggiore per i fori profondi, per poter rimuovere la polvere |
| Gioco tra parti mobili | Circa 0,5 mm per gli assiemi stampati già montati |
| Fori di scarico della polvere | Almeno due fori di circa 4 mm o più nei pezzi cavi |
| Testo inciso o in rilievo | Circa 1 mm di profondità o altezza, carattere senza grazie, grassetto |
| Ampie superfici piane | Tendono a deformarsi; aggiungere nervature o una curvatura |
Come funziona l’ordine
- Inviate il modello. Usate il modulo di contatto o scrivete a [email protected] allegando il file 3D e indicando quantità, finitura e colore. In caso di dubbi sul formato del file, chiedeteci prima di inviarlo.
- Ricevete un preventivo. Verifichiamo la stampabilità della geometria e vi inviamo prezzo e data di consegna. Indicate la vostra scadenza nella richiesta di preventivo e vi confermeremo che cosa è fattibile.
- Produzione. Dopo la vostra conferma i pezzi vengono disposti in un job di stampa (nesting), stampati, raffreddati, depolverati, sabbiati e, se ordinato, tinti.
- Spedizione. I pezzi vengono spediti dalla Repubblica Ceca. I dettagli di spedizione e pagamento vengono concordati con voi nel preventivo.
Un calcolatore online che quota direttamente un modello caricato è in preparazione. Fino ad allora ogni preventivo viene preparato da una persona che ha esaminato il vostro pezzo. Se i vostri file sono riservati o vi serve un accordo di riservatezza (NDA), segnalatelo nella richiesta.
Quando la SLS non è la scelta giusta
Preferiamo dirvelo prima dell’ordine. La SLS in PA 12 non è adatta a pezzi più grandi del volume di costruzione che non si possono suddividere, a pezzi trasparenti o lucidi, a pezzi metallici o a pezzi che richiedono una superficie da stampaggio appena usciti dalla macchina. Per un confronto con il processo alternativo più vicino, vedere MJF o SLS.
Domande frequenti
Con quale materiale e quale macchina stampate?
Stampiamo Nylon PA 12 (poliammide 12) bianco su un sistema di sinterizzazione laser EOS FORMIGA P 110 Velocis. I pezzi vengono poi sabbiati e rifiniti in superficie in una DyeMansion Powershot DUAL. Non offriamo altri processi né altri materiali.
Quanto può essere grande un pezzo SLS?
Il volume di costruzione della EOS FORMIGA P 110 Velocis è di 200 x 250 x 330 mm. Un pezzo deve rientrare in questo volume con un certo margine. I progetti più grandi vengono di norma suddivisi in sezioni, unite dopo la stampa.
Quale precisione posso aspettarmi dai pezzi SLS?
La tolleranza generale tipica del PA 12 sinterizzato al laser è ±0,3 %, con un limite inferiore di ±0,3 mm. È la convenzione abituale del processo, non una garanzia per ogni geometria. Se una quota è critica, segnalatela nella richiesta, così potremo discutere orientamento e controllo.
I pezzi SLS si possono colorare?
Sì. I pezzi escono dalla stampante bianchi, il che li rende una buona base per la tintura. La tintura colora lo strato superficiale del pezzo in un bagno di colorante. È una fase separata, successiva alla sabbiatura, con coloranti liquidi del produttore di coloranti TCN. Il catalogo colori si trova su sls.market/it/colors.
Come posso ottenere un prezzo?
Inviate il modello 3D tramite il modulo di contatto nella home page o via e-mail e prepareremo un preventivo. Il prezzo dipende soprattutto dal volume del pezzo, dall’ingombro, dalla quantità e dalla finitura scelta. Un calcolatore online di preventivi istantanei è in preparazione.
Esiste una quantità minima d’ordine?
No. La SLS non richiede stampi, quindi un singolo pezzo si produce allo stesso modo di una serie. Il costo unitario diminuisce con la quantità, perché più pezzi condividono lo stesso job di stampa.
Richiedi un preventivo
Inviate il modello 3D e una breve descrizione del pezzo (quantità, finitura, colore, quote critiche) tramite il modulo di contatto o a [email protected]. Un calcolatore online di preventivi istantanei è in preparazione; finché non sarà attivo, ogni preventivo viene preparato singolarmente.
Richiedi un preventivo