
Service d’impression 3D SLS en Nylon PA 12
Pièces imprimées en SLS en Nylon PA 12 blanc, produites sur une EOS FORMIGA P 110 Velocis et finies dans une DyeMansion Powershot DUAL. Un procédé, un matériau, une fabrication en République tchèque pour des clients de toute l’Europe et du monde entier.
Cette page dans d’autres langues : Česky · Deutsch
Ce que vous obtenez
SLS Market est un service d’impression SLS au périmètre volontairement restreint. Nous exploitons un système industriel de frittage laser, un matériau et une ligne de finition, et nous les nommons. Vous savez quelle machine fabrique votre pièce, et où.
- Des pièces fonctionnelles en nylon. Le PA 12 fritté par laser est un thermoplastique de qualité production. Il sert à réaliser des boîtiers, des supports, des clips, des gabarits et montages, des doigts de préhension, des conduits et des pièces d’usage final en petite série.
- Ni outillage ni structures de support. La poudre environnante soutient la pièce pendant la fabrication. Les contre-dépouilles, les canaux internes et les structures lattices n’entraînent aucun coût d’outillage.
- Des pièces finies, prêtes à l’emploi. Chaque commande est dépoudrée et sablée. La teinture est proposée en option.
- Une pièce ou une série. Le même procédé couvre le prototype unique comme les lots répétés d’une même géométrie.
Si vous vous demandez encore si le procédé convient à votre pièce, commencez par le guide Qu’est-ce que l’impression 3D SLS.
Machine et matériau
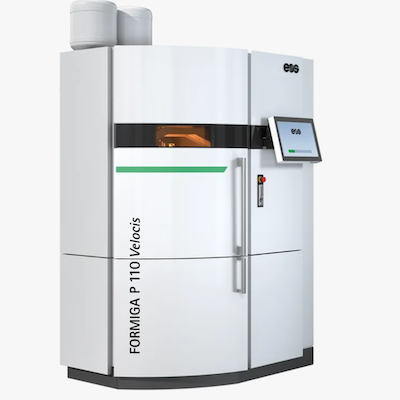
Les pièces sont fabriquées sur une EOS FORMIGA P 110 Velocis, un système industriel de frittage laser doté d’un volume de fabrication de 200 x 250 x 330 mm. Un laser CO2 fusionne de fines couches de poudre de polyamide ; la pièce se construit dans un lit de poudre chauffé.
Le matériau est du Nylon PA 12 blanc. Le PA 12 associe rigidité et ductilité suffisante pour les clipsages, absorbe peu d’humidité par rapport aux autres polyamides et résiste aux huiles, aux graisses et à de nombreux produits chimiques courants. Le guide du nylon PA12 détaille ses propriétés et ses limites.
| Élément | SLS Market |
|---|---|
| Procédé | Frittage sélectif par laser (SLS), fusion sur lit de poudre |
| Machine | EOS FORMIGA P 110 Velocis |
| Volume de fabrication | 200 x 250 x 330 mm |
| Matériau | Nylon PA 12 (polyamide 12), blanc |
| Finition | Sablage et traitement de surface dans une DyeMansion Powershot DUAL |
| Couleur | Blanc naturel ; couleurs teintes sur demande, voir le catalogue de couleurs |
| Lieu | République tchèque |
Finition et teinture
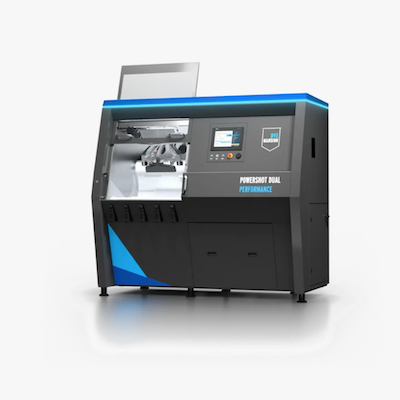
Une pièce sortie du lit de poudre est recouverte de poudre libre et partiellement frittée. La finition détermine son aspect et son toucher.
- Sablage et traitement de surface. Les pièces sont traitées dans une DyeMansion Powershot DUAL. Le système ne colore pas les pièces ; il élimine la poudre résiduelle et homogénéise la surface selon un cycle automatisé et répétable, de sorte que les pièces de lots différents reçoivent le même traitement.
- Teinture. La teinture est une étape distincte et optionnelle, réalisée après le sablage. Le PA 12 blanc prend bien la teinture. Le colorant pénètre dans la couche superficielle : la couleur ne s’écaille donc pas comme un revêtement et ne modifie pas les dimensions de la pièce. Nous utilisons des colorants liquides du fabricant de colorants TCN ; les teintes sont présentées dans le catalogue de couleurs, et vous pouvez demander n’importe laquelle d’entre elles.
La surface d’une pièce SLS sablée est mate et légèrement granuleuse. Elle n’est ni brillante ni transparente.
Limites de conception
Les valeurs ci-dessous sont des recommandations de conception typiques pour le PA 12 fritté par laser. Elles décrivent ce que le procédé permet habituellement d’obtenir et ne constituent pas une garantie pour une géométrie donnée. Signalez-nous les éléments critiques dans votre demande.
| Caractéristique | Recommandation typique pour le SLS PA 12 |
|---|---|
| Taille maximale de la pièce | Doit tenir, avec une marge, dans le volume de fabrication de 200 x 250 x 330 mm |
| Tolérance générale | ±0,3 %, limite inférieure ±0,3 mm |
| Épaisseur de couche | Environ 0,1 mm, valeur courante pour le procédé |
| Épaisseur de paroi minimale | Environ 0,8 à 1,0 mm ; davantage pour les parois grandes ou porteuses |
| Diamètre de trou minimal | Environ 1,5 mm ; davantage pour les trous profonds, afin de pouvoir évacuer la poudre |
| Jeu entre pièces mobiles | Environ 0,5 mm pour les assemblages imprimés montés |
| Trous d’évacuation de la poudre | Au moins deux trous d’environ 4 mm ou plus dans les pièces creuses |
| Texte gravé ou en relief | Environ 1 mm de profondeur ou de hauteur, sans empattement, en gras |
| Grandes surfaces planes | Sujettes au gauchissement ; ajoutez des nervures ou une courbure |
Déroulement d’une commande
- Envoyez le modèle. Utilisez le formulaire de contact ou écrivez à [email protected] en joignant votre fichier 3D et en précisant la quantité, la finition et la couleur. En cas de doute sur le format de fichier, interrogez-nous avant l’envoi.
- Recevez un devis. Nous vérifions l’imprimabilité de la géométrie et vous envoyons un prix et une date de livraison. Indiquez votre échéance dans la demande de devis et nous vous confirmerons ce qui est réalisable.
- Production. Après votre confirmation, les pièces sont imbriquées dans un job de fabrication, imprimées, refroidies, dépoudrées, sablées et, si vous l’avez commandé, teintes.
- Expédition. Les pièces sont expédiées depuis la République tchèque. Les modalités d’expédition et de paiement sont convenues avec vous dans le devis.
Un calculateur en ligne qui chiffre directement un modèle téléversé est en préparation. D’ici là, chaque devis est établi par une personne qui a examiné votre pièce. Si vos fichiers sont confidentiels ou si vous avez besoin d’un accord de confidentialité (NDA), précisez-le dans votre demande.
Quand le SLS n’est pas le bon choix
Nous préférons vous le dire avant la commande. Le SLS PA 12 ne convient pas aux pièces plus grandes que le volume de fabrication et impossibles à diviser, aux pièces transparentes ou brillantes, aux pièces métalliques, ni aux pièces qui exigent une surface de qualité moulage dès la sortie de machine. Pour une comparaison avec le procédé alternatif le plus proche, voir MJF ou SLS.
Questions fréquentes
Avec quel matériau et quelle machine imprimez-vous ?
Nous imprimons du Nylon PA 12 (polyamide 12) blanc sur un système de frittage laser EOS FORMIGA P 110 Velocis. Les pièces sont ensuite sablées et traitées en surface dans une DyeMansion Powershot DUAL. Nous ne proposons ni autres procédés ni autres matériaux.
Quelle taille peut atteindre une pièce SLS ?
Le volume de fabrication de l’EOS FORMIGA P 110 Velocis est de 200 x 250 x 330 mm. Une pièce doit tenir dans ce volume avec une certaine marge. Les conceptions plus grandes sont généralement divisées en sections assemblées après l’impression.
Quelle précision puis-je attendre des pièces SLS ?
La tolérance générale typique du PA 12 fritté par laser est de ±0,3 %, avec une limite inférieure de ±0,3 mm. C’est la convention habituelle du procédé, et non une garantie pour chaque géométrie. Si une cote est critique, signalez-la dans votre demande afin que nous puissions discuter de l’orientation et du contrôle.
Les pièces SLS peuvent-elles être colorées ?
Oui. Les pièces sortent blanches de l’imprimante, ce qui en fait une bonne base pour la teinture. La teinture colore la couche superficielle de la pièce dans un bain de colorant. C’est une étape distincte, réalisée après le sablage, avec des colorants liquides du fabricant de colorants TCN. Le catalogue de couleurs se trouve sur sls.market/fr/colors.
Comment obtenir un prix ?
Envoyez votre modèle 3D via le formulaire de contact de la page d’accueil ou par e-mail, et nous établirons un devis. Le prix dépend principalement du volume de la pièce, de sa boîte englobante, de la quantité et de la finition choisie. Un calculateur en ligne de devis instantané est en préparation.
Y a-t-il une quantité minimale de commande ?
Non. Le SLS ne nécessite aucun outillage : une pièce unique se fabrique donc de la même manière qu’une série. Le coût unitaire baisse avec la quantité, car davantage de pièces se partagent un même job de fabrication.
Demander un devis
Envoyez votre modèle 3D et une brève description de la pièce (quantité, finition, couleur, cotes critiques) via le formulaire de contact ou à [email protected]. Un calculateur en ligne de devis instantané est en préparation ; d’ici là, chaque devis est établi individuellement.
Demander un devis