
Допуски та зазори SLS: наскільки точними є деталі з PA 12, виготовлені методом лазерного спікання?
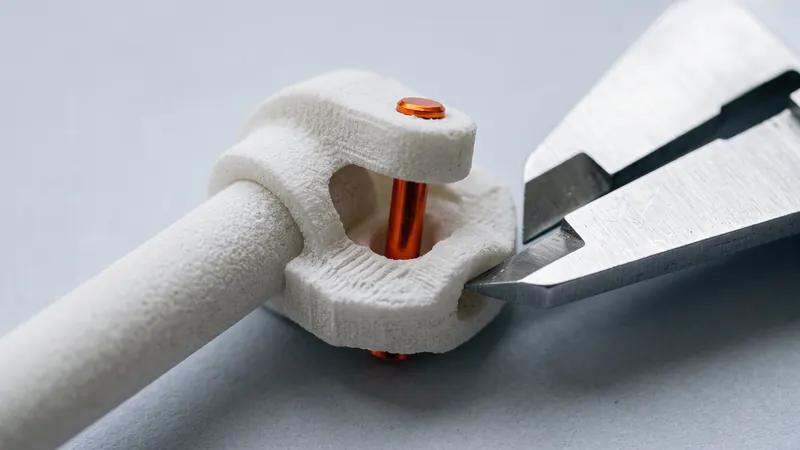
SLS створює міцні нейлонові деталі без підтримок, що робить його природним вибором для функціональних прототипів, кріплень та невеликих серій. Наступне питання завжди одне й те саме: наскільки це точно, і який зазор потрібен двом деталям, щоб вони підійшли одна до одної? Цей посібник наводить реалістичні цифри для спеченого лазером PA 12, пояснює, звідки беруться відхилення, та перелічує практичні зазори.
Коротка відповідь
Для спеченого лазером PA 12 загальний допуск, на який ми орієнтуємося, становить ±0,3 % від номінального розміру, з нижньою межею ±0,3 mm. Це звичайний орієнтир для процесу, а не гарантія для кожної геометрії. EOS, виробник нашого FORMIGA P 110 Velocis та сімейства порошків PA 2200 з PA 12, не публікує єдиного показника допуску: його технічні паспорти містять дані про матеріал і процес та вказують, що властивості деталі залежать від геометрії, орієнтації та обробки.
| Номінальний розмір | Загальний допуск |
|---|---|
| 10 mm | ±0,3 mm (застосовується нижня межа) |
| 50 mm | ±0,3 mm (застосовується нижня межа) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Компактна деталь із рівномірними стінками часто має кращі показники, ніж зазначено в рекомендаціях. Товста, плоска або дуже довга деталь може мати більші відхилення.
Звідки беруться відхилення в розмірах
Усадка під час охолодження
Спечений PA 12 дає усадку під час охолодження від температури, близької до точки плавлення, яку EOS вказує як 176 °C для PA 2200. Підготовка до друку компенсує середню усадку шляхом масштабування деталі, але усадка не є ідеально рівномірною: товсті ділянки довше зберігають тепло і дають більшу усадку, ніж тонкі стінки поруч із ними. Саме тому деталі з рівномірною товщиною стінок є найточнішими.
Деформація великих плоских ділянок
Великі, тонкі, плоскі пластини охолоджуються нерівномірно і можуть вигинатися. Ребра жорсткості, легка кривизна або фланець уздовж краю роблять пластини набагато стабільнішими. Якщо площинність має значення, візерунок із ребер на зворотному боці обійдеться дешевше, ніж будь-яке доопрацювання.
Налипання порошку
Зерна порошку поруч із розплавленим контуром частково плавляться та прилипають до поверхні. Це надає SLS матової, злегка зернистої текстури та має два наслідки для розмірів: отвори та пази виходять трохи меншими, ніж за проєктом, а штифти та виступи — трохи більшими. Цей ефект найбільш помітний на невеликих отворах, які можуть заповнюватися частково спеченим порошком.
Орієнтація в принтері
Шари мають товщину близько десятої частки міліметра (EOS вказує 0,12 mm для процесу PA 2200 Balance). Пологі поверхні мають дрібні сходинки шарів, а властивості відрізняються між площиною шару та вертикальним напрямком: EOS вказує міцність на розрив 48 МПа в межах шарів і 42 МПа поперек них для PA 2200, а подовження при розриві 18 % проти 4 %. Підготовка до друку вибирає орієнтацію для всього завдання на друк; якщо одна грань або отвір є критичними, спроєктуйте їх так, щоб вони не залежали від орієнтації, або запитайте перед замовленням.
Оздоблення і фарбування
Наші деталі проходять дробоструминну обробку та полірування в DyeMansion Powershot DUAL. Дробоструминна обробка видаляє вільний і слабо прилеглий порошок; за даними DyeMansion, їхня технологія PolyShot Surfacing ущільнює поверхню, а не видаляє матеріал, тому зберігається початкова геометрія. З нашого досвіду, зміни знаходяться в межах сотих часток міліметра, що цілком вписується в допуски друку; гострі краї злегка заокруглюються. Фарбування рідкими барвниками TCN забарвлює поверхневий шар: барвник проникає в нейлон замість того, щоб утворювати покриття, тому він не додає шару матеріалу.
Рекомендовані зазори для посадок
Наведені нижче значення є загальними відправними точками для спеченого лазером PA 12, а не гарантіями. Для критичної посадки спочатку надрукуйте невелику тестову деталь; завдяки миттєвій оцінці вартості, тестовий зразок коштуватиме недорого.
| Посадка | Початковий зазор | Примітки |
|---|---|---|
| Рухомі деталі, надруковані на місці (шарніри, ланцюги) | зазор щонайменше 0,5 mm | Менші зазори створюють ризик сплавлення; порошок повинен мати можливість вийти |
| Ковзна посадка між двома надрукованими деталями | загалом близько 0.3 до 0,5 mm | Почніть з 0,4 mm і відкоригуйте після тестового друку |
| Щільна посадка між двома надрукованими деталями | загалом близько 0,2–0,3 mm | Потребує легкого зусилля; залежить від розміру елемента |
| Отвір для металевого штифта або вала | Проєктуйте під номінал, розгортайте до потрібного розміру | Розгортання надрукованого отвору дає чистий, точний канал |
| Пресова посадка металевої деталі | Трохи меншого розміру, потім тестування | Нейлон піддається повзучості під постійним навантаженням |
"Загалом" означає різницю між діаметром отвору та штифта, тобто приблизно половина з кожного боку.
Збірки, надруковані в зборі
Оскільки SLS не потребує підтримок, петлі, кульові шарніри та ланцюги можна друкувати вже зібраними. Важливі дві речі: зазор не менше 0,5 mm та шлях для виходу порошку. Закриті кишені затримують порошок; калькулятор виявляє закриті порожнини під час завантаження моделі.
Отвори, різьби та вставки
Надруковані отвори добре підходять для гвинтів із зазором. Для точних отворів проєктуйте їх номінального або трохи меншого розміру та доводьте свердлінням або розгортанням; PA 12 обробляється чисто. Чи слід друкувати різьбу, нарізати її мітчиком або використовувати металеву вставку, і скільки матеріалу потрібно навколо неї, залежить від розміру, навантажень і того, як часто затягується гвинт. Цей вибір найкраще робити, маючи перед собою проєктний задум: фахівці з prototype.builders можуть розглянути його разом із вами.
Як проєктувати для досягнення точності
- Зберігайте товщину стінок якомога рівномірнішою; уникайте товстих скупчень поруч із тонкими стінками.
- Робіть товсті секції порожнистими або додавайте ребра жорсткості, щоб зменшити усадку.
- Додавайте ребра жорсткості або кривизну до великих плоских пластин.
- Використовуйте зазори щонайменше 0,5 mm для рухомих деталей, що друкуються в зборі.
- Використовуйте загальний зазор від 0.3 до 0,5 mm для ковзних посадок між окремими деталями.
- Плануйте розгортання отворів, які потребують точного діаметра.
- Надрукуйте тестовий зразок для критичних посадок.
- Пам'ятайте, що загальний допуск зростає з розміром: ±0,6 mm при 200 mm.
Коли допусків SLS недостатньо
SLS є достатньо точним для більшості корпусів, кронштейнів, затискачів, функціональних прототипів та свердлильних шаблонів, кондукторів і кріплень. Це не найкращий процес, коли багато елементів повинні витримувати соті частки міліметра, для ущільнювальних поверхонь, які мають бути ідеально плоскими, або для посадкових місць підшипників без подальшої механічної обробки. Поширеним рішенням є гібридний підхід: надрукувати складний корпус за допомогою SLS, а потім обробити кілька критичних елементів. Більше про матеріал можна дізнатися в посібнику з нейлону PA12, а про процес — у статті Що таке 3D-друк SLS.
Щоб дізнатися вартість вашої деталі, завантажте її в калькулятор миттєвого розрахунку SLS; посібник із вартості 3D-друку SLS пояснює, з чого формується ціна.
Поширені запитання
Якого допуску можна досягти за допомогою 3D-друку SLS?
Загальний допуск для спеченого лазером PA 12 становить ±0,3 % від розміру, з нижньою межею ±0,3 mm. Елемент розміром 100 mm зазвичай знаходиться в межах ±0,3 mm, а елемент розміром 200 mm — в межах ±0,6 mm. Товсті або плоскі деталі можуть мати більші відхилення.
Чи є SLS точнішим за FDM?
Для функціональних нейлонових деталей, як правило, так. SLS не потребує підтримок, використовує тонкі шари та компенсує усадку під час підготовки до друку. Добре налаштований філаментний принтер може бути точним на дрібних деталях, але SLS є більш стабільним на складній геометрії.
Який зазор слід використовувати для рухомих деталей, надрукованих у зборі?
Використовуйте зазор щонайменше 0,5 mm між рухомими поверхнями та переконайтеся, що незв'язаний порошок може вийти зі з'єднання після друку.
Чому отвори в деталях SLS менші, ніж спроєктовано?
Порошок поруч зі сплавленим контуром частково плавиться і прилипає до стінки, тому отвори трохи звужуються, а штифти трохи збільшуються. Для отримання точних отворів проєктуйте їх номінального розміру та розгортайте після друку.
Чи змінює розміри дробоструминна обробка, полірування або фарбування?
Лише незначно. За даними DyeMansion, PolyShot Surfacing ущільнює поверхню без видалення матеріалу; з нашого досвіду, зміна знаходиться в межах сотих часток міліметра. Фарбування забарвлює поверхневий шар без додавання покриття.
Чи можна з'єднувати деталі SLS пресовою посадкою?
Пресові посадки між двома надрукованими нейлоновими деталями ненадійні, оскільки нейлон повзе під постійним навантаженням. Для металевих штифтів або втулок проєктуйте отвір трохи меншого розміру, перевіряйте посадку та розглядайте можливість розгортання або використання вставок.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну