
SLS tolerancije i zračnosti: Koliko su točni laserski sinterirani PA 12 dijelovi?
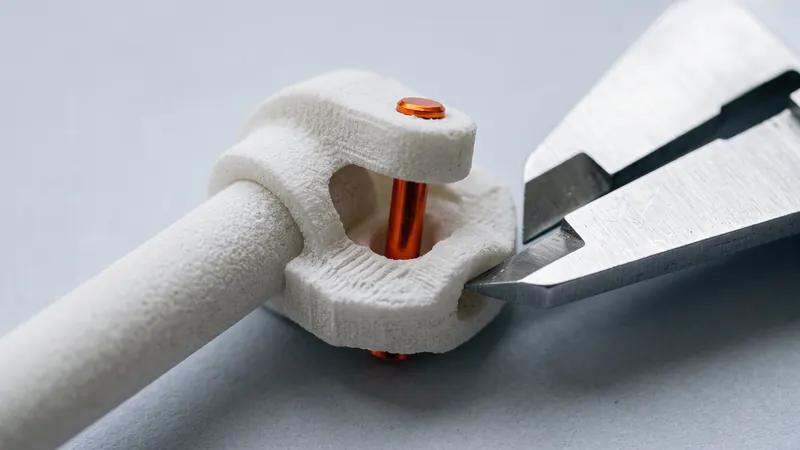
SLS proizvodi čvrste najlonske dijelove bez potpornja, što ga čini prirodnim izborom za funkcionalne prototipove, alate i male serije. Sljedeće pitanje je uvijek isto: koliko je precizan i koliki razmak trebaju dva dijela da bi se uklopila? Ovaj vodič daje realistične brojke za laserski sinteriran PA 12, objašnjava odakle dolaze odstupanja i navodi praktične zračnosti.
Kratak odgovor
Za laserski sinteriran PA 12 opća tolerancija prema kojoj dizajniramo je ±0,3 % nazivne dimenzije, s donjom granicom od ±0,3 mm. Ovo je uobičajena smjernica za proces, a ne jamstvo za svaku geometriju. EOS, proizvođač našeg FORMIGA P 110 Velocis i obitelji PA 2200 prahova PA 12, ne objavljuje jedinstvenu brojku tolerancije: njegovi tehnički listovi daju podatke o materijalu i procesu te ističu da svojstva dijela ovise o geometriji, orijentaciji i obradi.
| Nazivna dimenzija | Opća tolerancija |
|---|---|
| 10 mm | ±0,3 mm (primjenjuje se donja granica) |
| 50 mm | ±0,3 mm (primjenjuje se donja granica) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Kompaktan dio s ravnomjernim zidovima često je bolji od smjernica. Debeo, ravan ili vrlo dug dio može više odstupati.
Odakle dolaze dimenzijska odstupanja
Skupljanje tijekom hlađenja
Sinterirani PA 12 skuplja se dok se hladi s temperature blizu svog tališta, koje EOS navodi kao 176 °C za PA 2200. Priprema za ispis kompenzira prosječno skupljanje skaliranjem dijela, ali skupljanje nije savršeno ravnomjerno: debeli presjeci dulje zadržavaju toplinu i skupljaju se više od tankih zidova pored njih. Zato su dijelovi s ravnomjernom debljinom zida najprecizniji.
Savijanje velikih ravnih površina
Velike, tanke, ravne ploče hlade se neravnomjerno i mogu se saviti. Rebra, blaga zakrivljenost ili prirubnica duž ruba čine ploče mnogo stabilnijima. Ako je ravnost važna, uzorak rebara na stražnjoj strani jeftiniji je od bilo kakve naknadne obrade.
Prianjanje praha
Zrnca praha pored stopljene konture djelomično se tope i lijepe za površinu. To daje SLS-u njegovu mat, blago zrnatu teksturu i ima dva učinka na dimenzije: rupe i utori ispadaju nešto manji od dizajniranih, a klinovi i izbočine nešto veći. Učinak je najvidljiviji na malim rupama, koje se mogu ispuniti djelomično sinteriranim prahom.
Orijentacija u pisaču
Slojevi su debeli oko desetinke milimetra (EOS navodi 0,12 mm za proces PA 2200 Balance). Blago nagnute površine pokazuju fine stepenice slojeva, a svojstva se razlikuju između ravnine sloja i okomitog smjera: EOS navodi vlačnu čvrstoću od 48 MPa unutar slojeva i 42 MPa poprečno na njih za PA 2200, te istezanje pri lomu od 18 % naspram 4 %. Priprema ispisa odabire orijentaciju za cijeli posao ispisa; ako je jedna ploha ili provrt kritičan, dizajnirajte ga tako da ne ovisi o orijentaciji ili pitajte prije narudžbe.
Završna obrada i bojenje
Naši dijelovi se sačmare i poliraju u DyeMansion Powershot DUAL. Sačmarenje uklanja labav i slabo prianjajući prah; prema DyeMansion, njihov PolyShot Surfacing zbija površinu umjesto da uklanja materijal, tako da se zadržava originalna geometrija. Prema našem iskustvu, promjena je u rasponu stotinki milimetra, debelo unutar tolerancije ispisa; oštri rubovi su blago zaobljeni. Bojenje s TCN tekućim bojama boji površinski sloj: boja prodire u najlon umjesto da stvara premaz, tako da ne dodaje sloj materijala.
Preporučeni zazori za dosjede
Vrijednosti u nastavku su uobičajene početne točke za laserski sinteriran PA 12, a ne jamstva. Za kritičan dosjed, prvo ispišite mali testni komad; uz trenutnu cijenu, testni uzorak košta malo.
| Dosjed | Početni zazor | Napomene |
|---|---|---|
| Pokretni dijelovi ispisani na mjestu (šarke, lanci) | najmanje 0,5 mm razmaka | Manji razmaci riskiraju stapanje; prah mora moći izaći |
| Klizni dosjed između dva ispisana dijela | ukupno oko 0.3 do 0,5 mm | Započnite s 0,4 mm i prilagodite nakon testnog ispisa |
| Usko prianjanje za pozicioniranje između dva ispisana dijela | oko 0.2 do 0,3 mm ukupno | Zahtijeva laganu silu; ovisi o veličini značajke |
| Rupa za metalni zatik ili osovinu | Dizajnirajte na nominalnu mjeru, razvrtajte na točnu mjeru | Razvrtanje ispisane rupe daje čist, precizan provrt |
| Prešani spoj metalnog dijela | Malo manjih dimenzija, zatim testirajte | Najlon puzi pod stalnim opterećenjem |
"Ukupno" znači razliku između promjera rupe i zatika, dakle otprilike polovica toga sa svake strane.
Sklopovi ispisani u jednom komadu
Budući da SLS ne treba potpore, šarke, kuglični zglobovi i lanci mogu se ispisati već sastavljeni. Dvije su stvari važne: razmak od najmanje 0,5 mm i način da prah izađe. Zatvoreni džepovi zadržavaju prah; kalkulator detektira zatvorene šupljine kada prenesete model.
Rupe, navoji i umetci
Ispisane rupe su u redu za prolazne vijke. Za precizne provrte, dizajnirajte rupu na nominalnu veličinu ili malo manju i završite je bušenjem ili razvrtanjem; PA 12 se čisto obrađuje. Treba li navoj biti ispisan, urezan ili nositi metalni umetak, te koliko materijala treba oko njega, ovisi o veličini, opterećenjima i koliko se često vijak zateže. Ove je izbore najbolje donijeti s namjerom dizajna na stolu: stručnjaci na prototype.builders mogu ih pregledati s vama.
Kako dizajnirati za preciznost
- Održavajte debljinu stijenke što je moguće ravnomjernijom; izbjegavajte debele nakupine pored tankih stijenki.
- Izdubite ili dodajte rebra debelim presjecima kako biste smanjili skupljanje.
- Dodajte rebra ili zakrivljenost velikim ravnim pločama.
- Koristite razmake od najmanje 0,5 mm za pokretne dijelove koji se printaju u komadu.
- Koristite oko 0.3 do 0,5 mm ukupne zračnosti za klizne dosjede između zasebnih dijelova.
- Planirajte razvrtanje provrta koji trebaju točan promjer.
- Isprintajte probni uzorak za kritične dosjede.
- Zapamtite da opća tolerancija raste s veličinom: ±0,6 mm na 200 mm.
Kada SLS tolerancije nisu dovoljne
SLS je dovoljno precizan za većinu kućišta, nosača, kopči, funkcionalnih prototipova i šablona za bušenje, alata i naprava. Nije pravi proces kada mnoge značajke moraju zadržati stotinke milimetra, za brtvene površine koje moraju biti savršeno ravne ili za dosjede ležajeva bez naknadne strojne obrade. Uobičajeno rješenje je hibridno: isprintajte složeno tijelo u SLS tehnologiji i naknadno strojno obradite nekoliko kritičnih značajki. Više o materijalu nalazi se u vodiču za PA12 najlon, a o procesu u Što je SLS 3D printanje.
Da biste vidjeli koliko vaš dio košta, prenesite ga u kalkulator za trenutni izračun SLS printanja; vodič za cijenu SLS 3D printanja objašnjava što utječe na cijenu.
Česta pitanja
Koju toleranciju može postići SLS 3D printanje?
Opća tolerancija za laserski sinterirani PA 12 iznosi ±0,3 % dimenzije, s donjom granicom od ±0,3 mm. Značajka od 100 mm obično je unutar ±0,3 mm, a značajka od 200 mm unutar ±0,6 mm. Debeli ili ravni dijelovi mogu više odstupati.
Je li SLS precizniji od FDM-a?
Za funkcionalne najlonske dijelove, općenito da. SLS ne treba potpore, koristi fine slojeve i kompenzira skupljanje tijekom pripreme za printanje. Dobro podešen printer s filamentom može biti precizan na malim dijelovima, ali SLS je dosljedniji na složenoj geometriji.
Koji zazor trebam koristiti za pokretne dijelove ispisane na mjestu?
Koristite razmak od najmanje 0,5 mm između pokretnih površina i osigurajte da slobodni prah može izaći iz spoja nakon ispisa.
Zašto su rupe u SLS dijelovima manje od dizajniranih?
Prah pored stopljene konture djelomično se topi i lijepi za zid, pa se rupe lagano smanjuju, a klinovi lagano rastu. Za precizne provrte, dizajnirajte na nominalnu veličinu i razvrtajte nakon ispisa.
Mijenja li sačmarenje, poliranje ili bojenje dimenzije?
Samo neznatno. Prema tvrtki DyeMansion, PolyShot Surfacing zbija površinu bez uklanjanja materijala; prema našem iskustvu promjena je u rasponu stotinki milimetra. Bojenje boji površinski sloj bez dodavanja premaza.
Mogu li se SLS dijelovi uprešavati?
Uprešani spojevi između dva ispisana najlonska dijela su nepouzdani jer najlon puzi pod stalnim opterećenjem. Za metalne klinove ili čahure, dizajnirajte rupu malo manjom, testirajte dosjed i razmislite o razvrtanju ili umetcima.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu