
Tolleranze nella stampa 3D SLS: quanto sono precisi i pezzi in PA 12 sinterizzati al laser?
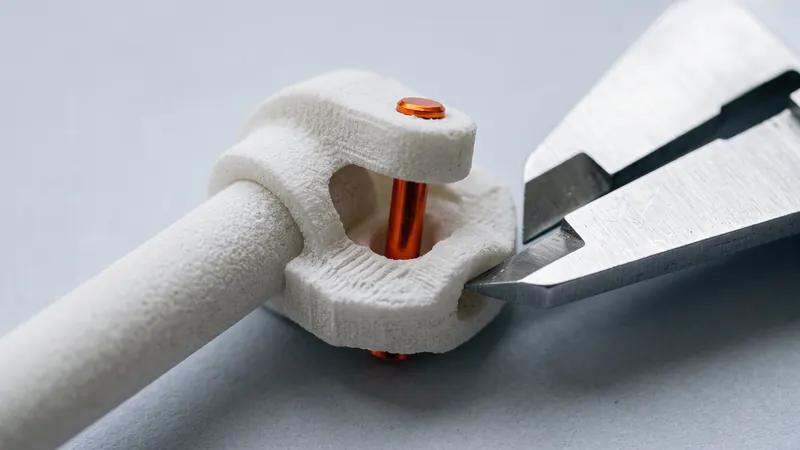
SLS produce resistenti pezzi in nylon senza supporti, il che la rende una scelta naturale per prototipi funzionali, attrezzature e piccole serie. La domanda successiva è sempre la stessa: quanto è precisa e di quale spazio hanno bisogno due pezzi per incastrarsi? Questa guida fornisce cifre realistiche per il PA 12 sinterizzato al laser, spiega da dove provengono le deviazioni ed elenca i giochi pratici.
La risposta breve
Per il PA 12 sinterizzato al laser, la tolleranza generale per cui progettiamo è ±0,3 % della dimensione nominale, con un limite inferiore di ±0,3 mm. Questa è la linea guida abituale per il processo, non una garanzia per ogni geometria. EOS, il produttore della nostra FORMIGA P 110 Velocis e della famiglia di polveri PA 12 PA 2200, non pubblica un'unica cifra di tolleranza: le sue schede tecniche forniscono i dati del materiale e del processo e sottolineano che le proprietà dei pezzi dipendono dalla geometria, dall'orientamento e dalla lavorazione.
| Dimensione nominale | Tolleranza generale |
|---|---|
| 10 mm | ±0,3 mm (si applica il limite inferiore) |
| 50 mm | ±0,3 mm (si applica il limite inferiore) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Una parte compatta con pareti uniformi è spesso migliore rispetto alle linee guida. Una parte spessa, piatta o molto lunga può deviare di più.
Da dove derivano le deviazioni dimensionali
Ritiro durante il raffreddamento
Il PA 12 sinterizzato si ritira mentre si raffredda da una temperatura vicina al suo punto di fusione, che EOS indica essere di 176 °C per il PA 2200. La preparazione della stampa compensa il ritiro medio ridimensionando la parte, ma il ritiro non è perfettamente uniforme: le sezioni spesse trattengono il calore più a lungo e si ritirano di più rispetto alle pareti sottili adiacenti. Ecco perché le parti con uno spessore delle pareti uniforme sono le più precise.
Deformazione di ampie aree piatte
Le piastre grandi, sottili e piatte si raffreddano in modo non uniforme e possono incurvarsi. Delle nervature, una leggera curvatura o una flangia lungo il bordo rendono le piastre molto più stabili. Se la planarità è importante, un motivo a nervature sul retro è più economico di qualsiasi rilavorazione.
Adesione della polvere
I granelli di polvere vicini al contorno fuso si sciolgono parzialmente e si attaccano alla superficie. Questo conferisce alla tecnologia SLS la sua consistenza opaca e leggermente granulosa e ha due effetti sulle dimensioni: fori e fessure risultano leggermente più piccoli rispetto al progetto, e perni e sporgenze leggermente più grandi. L'effetto è più visibile sui fori piccoli, che possono riempirsi di polvere parzialmente sinterizzata.
Orientamento nella stampante
Gli strati sono spessi circa un decimo di millimetro (EOS indica 0,12 mm per il processo PA 2200 Balance). Le superfici in leggera pendenza mostrano sottili gradini tra gli strati e le proprietà differiscono tra il piano dello strato e la direzione verticale: EOS fornisce una resistenza alla trazione di 48 MPa all'interno degli strati e 42 MPa attraverso di essi per il PA 2200, e un allungamento a rottura del 18 % contro il 4 %. La preparazione della stampa sceglie l'orientamento per l'intero lavoro di stampa; se una faccia o un foro è critico, lo progetti in modo che non dipenda dall'orientamento, oppure chieda prima di ordinare.
Finitura e tintura
Le nostre parti vengono perlate e lucidate in una DyeMansion Powershot DUAL. La perlatura rimuove la polvere sciolta e scarsamente aderente; secondo DyeMansion, il suo PolyShot Surfacing compatta la superficie anziché rimuovere materiale, in modo da mantenere la geometria originale. Nella nostra esperienza la variazione è nell'ordine dei centesimi di millimetro, ben all'interno della tolleranza di stampa; gli spigoli vivi vengono leggermente arrotondati. La tintura con coloranti liquidi TCN colora lo strato superficiale: il colorante penetra nel nylon invece di formare un rivestimento, quindi non aggiunge alcuno strato di materiale.
Giochi raccomandati per gli accoppiamenti
I valori sottostanti sono punti di partenza comuni per il PA 12 sinterizzato al laser, non garanzie. Per un accoppiamento critico, stampi prima un piccolo pezzo di prova; con un prezzo istantaneo, un campione di prova costa poco.
| Accoppiamento | Gioco iniziale | Note |
|---|---|---|
| Parti mobili stampate in posizione (cerniere, catene) | spazio di almeno 0,5 mm | Spazi più piccoli rischiano di fondersi; la polvere deve poter fuoriuscire |
| Accoppiamento scorrevole tra due parti stampate | da circa 0,3 a 0,5 mm in totale | Inizi da 0,4 mm e regoli dopo una stampa di prova |
| Accoppiamento di posizionamento aderente tra due parti stampate | circa da 0,2 a 0,3 mm in totale | Richiede una forza leggera; dipende dalle dimensioni del dettaglio |
| Foro per un perno o albero in metallo | Progettare alla dimensione nominale, alesare a misura | L'alesatura di un foro stampato fornisce un foro pulito e preciso |
| Inserimento a pressione di una parte in metallo | Leggermente sottodimensionato, poi testare | Il nylon subisce scorrimento viscoso sotto carico costante |
"In totale" significa la differenza tra il diametro del foro e quello del perno, quindi circa la metà su ciascun lato.
Assiemi stampati in opera
Poiché la tecnologia SLS non necessita di supporti, cerniere, giunti sferici e catene possono essere stampati già assemblati. Due cose sono importanti: uno spazio di almeno 0,5 mm e un modo per far uscire la polvere. Le tasche chiuse intrappolano la polvere; il calcolatore rileva le cavità chiuse quando carica il modello.
Fori, filettature e inserti
I fori stampati vanno bene per le viti passanti. Per fori precisi, progetti il foro alla dimensione nominale o leggermente sottodimensionato e lo rifinisca mediante foratura o alesatura; il PA 12 si lavora in modo pulito. Se una filettatura debba essere stampata, maschiata o supportata da un inserto in metallo, e di quanto materiale abbia bisogno attorno ad essa, dipende dalle dimensioni, dai carichi e dalla frequenza con cui la vite viene serrata. Queste scelte si fanno al meglio tenendo presente l'intento progettuale: gli specialisti di prototype.builders possono esaminarle con Lei.
Come progettare per la precisione
- Mantenga lo spessore delle pareti il più uniforme possibile; eviti grumi spessi accanto a pareti sottili.
- Svuoti o irrigidisca con nervature le sezioni spesse per ridurre il restringimento.
- Aggiunga nervature o curvature alle grandi piastre piatte.
- Usi spazi di almeno 0,5 mm per le parti mobili stampate sul posto.
- Usi un gioco totale di circa 0.3 - 0,5 mm per gli accoppiamenti scorrevoli tra parti separate.
- Pianifichi di alesare i fori che necessitano di un diametro preciso.
- Stampi un provino di prova per gli accoppiamenti critici.
- Ricordi che la tolleranza generale cresce con le dimensioni: ±0,6 mm a 200 mm.
Quando le tolleranze SLS non sono sufficienti
SLS è abbastanza preciso per la maggior parte degli alloggiamenti, staffe, clip, prototipi funzionali e dime di foratura, maschere e fissaggi. Non è il processo giusto quando molte caratteristiche devono mantenere i centesimi di millimetro, per le facce di tenuta che devono essere perfettamente piatte, o per le sedi dei cuscinetti senza post-lavorazione. La soluzione comune è un ibrido: stampare il corpo complesso in SLS e lavorare le poche caratteristiche critiche in seguito. Maggiori informazioni sul materiale si trovano nella guida al nylon PA 12, e sul processo in Cos'è la stampa 3D SLS.
Per vedere quanto costa la Sua parte, la carichi nel calcolatore SLS istantaneo; la guida al costo della stampa 3D SLS spiega cosa determina il prezzo.
Domande frequenti
Quale tolleranza può raggiungere la stampa 3D SLS?
La tolleranza generale per il PA 12 sinterizzato al laser è del ±0,3 % della dimensione, con un limite inferiore di ±0,3 mm. Una caratteristica di 100 mm è tipicamente entro ±0,3 mm e una di 200 mm entro ±0,6 mm. Le parti spesse o piatte possono deviare di più.
SLS è più preciso di FDM?
Per le parti funzionali in nylon, generalmente sì. SLS non necessita di supporti, utilizza strati sottili e compensa il restringimento durante la preparazione della stampa. Una stampante a filamento ben calibrata può essere precisa su parti piccole, ma SLS è più coerente su geometrie complesse.
Quale gioco dovrei usare per le parti mobili stampate in posizione?
Usi uno spazio di almeno 0,5 mm tra le superfici mobili e si assicuri che la polvere libera possa fuoriuscire dal giunto dopo la stampa.
Perché i fori nelle parti in SLS sono più piccoli rispetto al progetto?
La polvere vicina al contorno fuso si scioglie parzialmente e si attacca alla parete, quindi i fori si restringono leggermente e i perni si ingrandiscono leggermente. Per fori precisi, progetti alla dimensione nominale e allesi dopo la stampa.
La perlatura, la lucidatura o la tintura modificano le dimensioni?
Solo marginalmente. Secondo DyeMansion, PolyShot Surfacing compatta la superficie senza rimuovere materiale; nella nostra esperienza la variazione è nell'ordine dei centesimi di millimetro. La tintura colora lo strato superficiale senza aggiungere un rivestimento.
Le parti in SLS possono essere montate a pressione?
Gli accoppiamenti a pressione tra due parti in nylon stampate sono inaffidabili perché il nylon si deforma sotto carico costante. Per perni o boccole in metallo, progetti il foro leggermente sottodimensionato, testi l'accoppiamento e consideri l'alesatura o gli inserti.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo