
SLS tűrések és illesztések: Milyen pontosak a lézerszinterezett PA 12 alkatrészek?
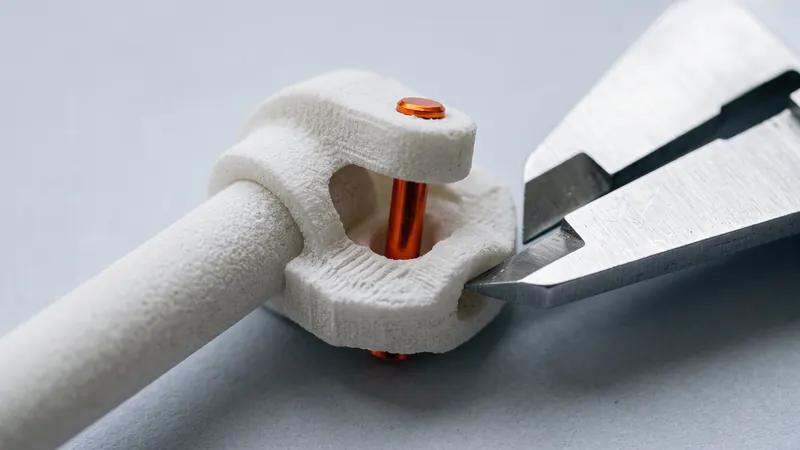
Az SLS erős nejlon alkatrészeket állít elő támasztékok nélkül, ami természetes választássá teszi funkcionális prototípusokhoz, rögzítőkhöz és kis sorozatokhoz. A következő kérdés mindig ugyanaz: mennyire pontos, és mekkora hézagra van szükség két alkatrész illeszkedéséhez? Ez az útmutató reális adatokat ad a lézerszinterezett PA 12 esetében, elmagyarázza, honnan származnak az eltérések, és felsorolja a gyakorlati illesztéseket.
A rövid válasz
A lézerszinterezett PA 12 esetében az általános tűrés, amellyel tervezünk, a névleges méret ±0,3 %-a, ±0,3 mm alsó határral. Ez a folyamat szokásos irányelve, nem pedig garancia minden geometriára. Az EOS, a FORMIGA P 110 Velocis és a PA 2200 PA 12 porcsalád gyártója nem tesz közzé egyetlen tűrési adatot: adatlapjai anyag- és folyamatadatokat adnak meg, és rámutatnak, hogy az alkatrész tulajdonságai a geometriától, a tájolástól és a feldolgozástól függnek.
| Névleges méret | Általános tűrés |
|---|---|
| 10 mm | ±0,3 mm (az alsó határ érvényes) |
| 50 mm | ±0,3 mm (az alsó határ érvényes) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Egy egyenletes falvastagságú, kompakt alkatrész gyakran jobb az irányelvnél. Egy vastag, lapos vagy nagyon hosszú alkatrész jobban eltérhet.
Honnan származnak a méretbeli eltérések
Zsugorodás hűlés közben
A szinterezett PA 12 zsugorodik, ahogy lehűl az olvadáspontja közeléből, amelyet az EOS 176 °C-ban határoz meg a PA 2200 esetében. A nyomtatás előkészítése az alkatrész méretezésével kompenzálja az átlagos zsugorodást, de a zsugorodás nem teljesen egyenletes: a vastag részek tovább tartják a hőt, és jobban zsugorodnak, mint a mellettük lévő vékony falak. Ezért a legpontosabbak az egyenletes falvastagságú alkatrészek.
Nagy, lapos felületek vetemedése
A nagy, vékony, lapos lemezek egyenetlenül hűlnek le, és meghajolhatnak. A bordák, egy enyhe görbület vagy a perem mentén lévő karima sokkal stabilabbá teszik a lemezeket. Ha a síklapúság számít, a hátoldalon lévő bordázat olcsóbb, mint bármilyen utómunka.
Por tapadása
Az összeolvadt körvonal melletti porszemcsék részben megolvadnak és a felülethez tapadnak. Ez adja az SLS matt, enyhén szemcsés textúráját, és két hatása van a méretekre: a furatok és rések kissé kisebbek lesznek a tervezettnél, a csapok és kiemelkedések pedig kissé nagyobbak. A hatás a kis furatoknál a leginkább látható, amelyek megtelhetnek részben szinterezett porral.
Tájolás a nyomtatóban
A rétegek körülbelül egy tized milliméter vastagok (az EOS 0,12 mm-t ad meg a PA 2200 Balance eljáráshoz). Az enyhén lejtős felületeken finom réteglépcsők láthatók, és a tulajdonságok eltérnek a rétegsík és a függőleges irány között: az EOS 48 MPa szakítószilárdságot ad meg a rétegeken belül és 42 MPa-t azokra merőlegesen a PA 2200 esetében, valamint 18 %-os szakadási nyúlást a 4 %-kal szemben. A nyomtatás előkészítése során választják ki a tájolást a teljes nyomtatási feladathoz; ha egy felület vagy furat kritikus, tervezze meg úgy, hogy ne függjön a tájolástól, vagy kérdezzen megrendelés előtt.
Felületkezelés és festés
Alkatrészeinket egy DyeMansion Powershot DUAL berendezésben fújjuk és polírozzuk. A fúvás eltávolítja a laza és lazán tapadó port; a DyeMansion szerint a PolyShot Surfacing eljárásuk inkább tömöríti a felületet, mintsem anyagot távolítana el, így az eredeti geometria megmarad. Tapasztalataink szerint a változás a századmilliméteres tartományban van, bőven a nyomtatási tűréshatáron belül; az éles szélek kissé lekerekednek. A TCN folyékony festékekkel történő festés a felületi réteget színezi: a festék behatol a nejlonba ahelyett, hogy bevonatot képezne, így nem ad hozzá anyagréteget.
Ajánlott hézagok illesztésekhez
Az alábbi értékek általános kiindulási pontok a lézerszinterezett PA 12 esetében, nem pedig garanciák. Kritikus illesztés esetén először nyomtasson egy kis tesztdarabot; az azonnali árazás mellett egy tesztminta kevesébe kerül.
| Illesztés | Kezdeti hézag | Megjegyzések |
|---|---|---|
| Egyben nyomtatott mozgó alkatrészek (zsanérok, láncok) | legalább 0,5 mm hézag | Kisebb hézagok esetén fennáll az összeolvadás veszélye; a pornak ki kell tudnia jutni |
| Csúszóillesztés két nyomtatott alkatrész között | összesen körülbelül 0.3 - 0,5 mm | Kezdje 0,4 mm-rel, és módosítsa egy tesztnyomtatás után |
| Szoros pozicionáló illesztés két nyomtatott alkatrész között | összesen körülbelül 0,2 - 0,3 mm | Enyhe erőkifejtést igényel; a jellemző méretétől függ |
| Furat fém csap vagy tengely számára | Tervezés névleges méretre, dörzsárazás a pontos méretre | A nyomtatott furat dörzsárazása tiszta, pontos furatot eredményez |
| Fém alkatrész sajtoló illesztése | Kissé alulméretezve, majd tesztelve | A nylon állandó terhelés alatt kúszik |
Az "összesen" a furat és a csap átmérője közötti különbséget jelenti, tehát körülbelül a fele esik mindkét oldalra.
Egyben nyomtatott szerelvények
Mivel az SLS nem igényel támasztékokat, a zsanérok, gömbcsuklók és láncok már összeszerelve is kinyomtathatók. Két dolog számít: legalább 0,5 mm-es hézag, és egy út, ahol a por távozhat. A zárt zsebek csapdába ejtik a port; a kalkulátor észleli a zárt üregeket a modell feltöltésekor.
Furatok, menetek és betétek
A nyomtatott furatok megfelelnek az átmenő csavarokhoz. Pontos furatokhoz tervezze a furatot névleges méretűre vagy kissé alulméretezettre, és fúrással vagy dörzsárazással fejezze be; a PA 12 tisztán megmunkálható. Az, hogy egy menetet nyomtatni, fúrni kell-e, vagy fémbetéttel kell-e ellátni, és mennyi anyagra van szükség körülötte, a mérettől, a terheléstől és a csavar meghúzásának gyakoriságától függ. Ezeket a döntéseket a legjobb a tervezési szándék ismeretében meghozni: a prototype.builders szakemberei át tudják tekinteni ezeket Önnel.
Hogyan tervezzünk a pontosság érdekében
- Tartsa a falvastagságot a lehető legegyenletesebben; kerülje a vastag csomókat a vékony falak mellett.
- Üregesítse vagy bordázza a vastag részeket a zsugorodás csökkentése érdekében.
- Adjon bordákat vagy görbületet a nagy, lapos lemezekhez.
- Használjon legalább 0,5 mm hézagot az egyben nyomtatott mozgó alkatrészeknél.
- Használjon körülbelül 0,3–0,5 mm teljes hézagot a különálló alkatrészek közötti csúszóillesztésekhez.
- Tervezze be a pontos átmérőt igénylő furatok dörzsárazását.
- Nyomtasson tesztdarabot a kritikus illesztésekhez.
- Ne feledje, hogy az általános tűrés a mérettel nő: ±0,6 mm 200 mm esetén.
Amikor az SLS tűrések nem elegendőek
Az SLS elég pontos a legtöbb burkolat, konzol, klipsz, funkcionális prototípus és fúrósablon, készülék és rögzítőelem esetében. Nem a megfelelő eljárás, ha sok részletnek századmilliméteres pontosságot kell tartania, tökéletesen sík tömítőfelületekhez, vagy utólagos megmunkálás nélküli csapágyfészkekhez. A gyakori megoldás egy hibrid: nyomtassa ki a bonyolult testet SLS technológiával, és utólag munkálja meg a néhány kritikus részt. Az anyagról bővebben a PA 12 nejlon útmutatóban, a folyamatról pedig a Mi az az SLS 3D nyomtatás részben olvashat.
Ha szeretné látni, mennyibe kerül az alkatrésze, töltse fel az azonnali SLS kalkulátorba; az SLS 3D nyomtatás ára útmutató elmagyarázza, mi határozza meg az árat.
Gyakran ismételt kérdések
Milyen tűrést érhet el az SLS 3D nyomtatás?
A lézerszinterezett PA 12 általános tűrése a méret ±0,3 %-a, ±0,3 mm alsó határral. Egy 100 mm-es részlet jellemzően ±0,3 mm-en belül, egy 200 mm-es részlet pedig ±0,6 mm-en belül van. A vastag vagy lapos alkatrészek ennél jobban eltérhetnek.
Pontosabb az SLS, mint az FDM?
Funkcionális nejlon alkatrészek esetében általában igen. Az SLS nem igényel támasztékokat, finom rétegeket használ, és a nyomtatás előkészítése során kompenzálja a zsugorodást. Egy jól beállított filamentnyomtató pontos lehet kis alkatrészeknél, de az SLS konzisztensebb a bonyolult geometriáknál.
Milyen hézagot használjak az egyben nyomtatott mozgó alkatrészekhez?
Hagyjon legalább 0,5 mm rést a mozgó felületek között, és gondoskodjon arról, hogy a laza por a nyomtatás után távozni tudjon az illesztésből.
Miért kisebbek a furatok az SLS alkatrészeken a tervezettnél?
Az összeolvadt kontúr melletti por részben megolvad és a falhoz tapad, így a furatok kissé zsugorodnak, a csapok pedig kissé megnőnek. Pontos furatokhoz tervezzen névleges méretre, és nyomtatás után dörzsárazza ki.
A szemcseszórás, a polírozás vagy a festés megváltoztatja a méreteket?
Csak minimálisan. A DyeMansion szerint a PolyShot Surfacing anélkül tömöríti a felületet, hogy anyagot távolítana el; tapasztalataink szerint a változás a századmilliméteres tartományba esik. A festés a felületi réteget színezi meg anélkül, hogy bevonatot képezne.
Sajtolással illeszthetők az SLS alkatrészek?
Két nyomtatott nejlon alkatrész közötti sajtolt illesztés megbízhatatlan, mivel a nejlon állandó terhelés alatt kúszik. Fém csapok vagy perselyek esetén tervezze a furatot kissé alulméretezettre, tesztelje az illesztést, és fontolja meg a dörzsárazást vagy betétek használatát.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat