
SLS-toleranser och spel: Hur exakta är lasersintrade PA 12-delar?
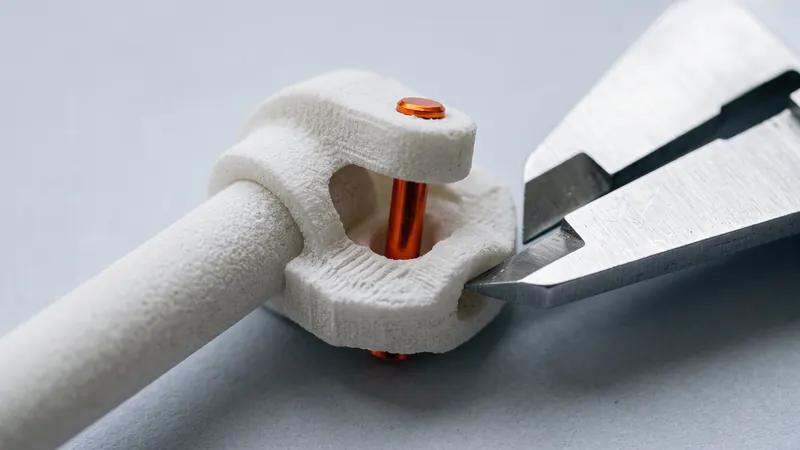
SLS producerar starka nylondetaljer utan stödstrukturer, vilket gör det till ett naturligt val för funktionella prototyper, fixturer och små serier. Nästa fråga är alltid densamma: hur exakt är det, och vilket spelrum behöver två detaljer för att passa ihop? Den här guiden ger realistiska siffror för lasersintrad PA 12, förklarar var avvikelser kommer ifrån och listar praktiska spelrum.
Det korta svaret
För lasersintrad PA 12 är den allmänna toleransen vi designar efter ±0,3 % av det nominella måttet, med en nedre gräns på ±0,3 mm. Detta är den vanliga riktlinjen för processen, inte en garanti för varje geometri. EOS, tillverkaren av vår FORMIGA P 110 Velocis och av PA 2200-familjen av PA 12-pulver, publicerar inte en enskild toleranssiffra: dess datablad ger material- och processdata och påpekar att detaljegenskaper beror på geometri, orientering och bearbetning.
| Nominellt mått | Generell tolerans |
|---|---|
| 10 mm | ±0,3 mm (nedre gränsen gäller) |
| 50 mm | ±0,3 mm (nedre gränsen gäller) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
En kompakt detalj med jämna väggar är ofta bättre än riktlinjen. En tjock, platt eller mycket lång detalj kan avvika mer.
Varifrån måttavvikelser kommer
Krympning under avkylning
Sintrad PA 12 krymper när den svalnar från nära sin smältpunkt, vilken EOS anger till 176 °C för PA 2200. Utskriftsförberedelsen kompenserar för den genomsnittliga krympningen genom att skala detaljen, men krympningen är inte helt enhetlig: tjocka sektioner håller värmen längre och krymper mer än tunna väggar bredvid dem. Det är därför detaljer med jämn väggtjocklek är de mest exakta.
Skevhet hos stora plana ytor
Stora, tunna, platta plattor svalnar ojämnt och kan böja sig. Förstärkningsribbor, en lätt krökning eller en fläns längs kanten gör plattor mycket mer stabila. Om planhet är viktigt är ett mönster av ribbor på baksidan billigare än eventuellt efterarbete.
Pulvervidhäftning
Pulverkorn bredvid den smälta konturen smälter delvis och fastnar på ytan. Detta ger SLS dess matta, något korniga struktur och har två effekter på dimensionerna: hål och spår blir något mindre än designat, och stift och upphöjningar något större. Effekten är mest synlig på små hål, som kan fyllas med delvis sintrat pulver.
Orientering i skrivaren
Lagren är ungefär en tiondels millimeter tjocka (EOS anger 0,12 mm för PA 2200 Balance-processen). Svagt lutande ytor visar fina lagersteg, och egenskaperna skiljer sig mellan lagerplanet och den vertikala riktningen: EOS anger en draghållfasthet på 48 MPa inom lagren och 42 MPa tvärs över dem för PA 2200, och en brottöjning på 18 % mot 4 %. Utskriftsförberedelserna väljer orienteringen för hela utskriftsjobbet; om en yta eller ett hål är kritiskt, designa det så att det inte är beroende av orienteringen, eller fråga innan du beställer.
Efterbehandling och infärgning
Våra delar blästras och poleras i en DyeMansion Powershot DUAL. Blästring tar bort löst och löst sittande pulver; enligt DyeMansion komprimerar dess PolyShot Surfacing ytan snarare än att ta bort material, så den ursprungliga geometrin bibehålls. Enligt vår erfarenhet ligger förändringen i intervallet hundradels millimeter, väl inom utskriftstoleransen; vassa kanter rundas av något. Färgning med TCN flytande färgämnen färgar ytskiktet: färgen tränger in i nylonet istället för att bilda en beläggning, så det lägger inte till något lager av material.
Rekommenderade spelrum för passningar
Värdena nedan är vanliga utgångspunkter för lasersintrad PA 12, inte garantier. För en kritisk passning, skriv ut en liten testbit först; med ett direktpris kostar en testbit lite.
| Passning | Startspelrum | Anmärkningar |
|---|---|---|
| Rörliga delar utskrivna på plats (gångjärn, kedjor) | minst 0,5 mm mellanrum | Mindre mellanrum riskerar att smälta samman; pulvret måste kunna komma ut |
| Glidpassning mellan två utskrivna delar | cirka 0,3 till 0,5 mm totalt | Börja på 0,4 mm och justera efter en testutskrift |
| Snäv passning mellan två utskrivna delar | ungefär 0,2 till 0,3 mm totalt | Kräver lätt kraft; beror på detaljens storlek |
| Hål för en metallpinne eller axel | Designa till nominellt mått, brotscha till rätt storlek | Att brotscha ett utskrivet hål ger en ren och exakt borrning |
| Presspassning av en metalldel | Något underdimensionerad, testa sedan | Nylon kryper under konstant belastning |
"Totalt" betyder skillnaden mellan hålets och pinnens diameter, alltså ungefär hälften på varje sida.
Print-in-place-monteringar
Eftersom SLS inte behöver några stödstrukturer kan gångjärn, kulleder och kedjor skrivas ut färdigmonterade. Två saker är viktiga: ett mellanrum på minst 0,5 mm och ett sätt för pulvret att komma ut. Stängda fickor stänger in pulver; kalkylatorn upptäcker inneslutna håligheter när du laddar upp modellen.
Hål, gängor och insatser
Utskrivna hål fungerar bra för frigångsskruvar. För exakta hål, designa hålet till nominell storlek eller något underdimensionerat och färdigställ det genom borrning eller brotschning; PA 12 är lätt att bearbeta. Huruvida en gänga ska skrivas ut, gängas eller bäras av en metallinsats, och hur mycket material den behöver runt sig, beror på storleken, belastningarna och hur ofta skruven dras åt. Dessa val görs bäst med designavsikten på bordet: specialisterna på prototype.builders kan granska dem tillsammans med dig.
Hur man designar för noggrannhet
- Håll väggtjockleken så jämn som möjligt; undvik tjocka klumpar bredvid tunna väggar.
- Gör tjocka sektioner ihåliga eller förse dem med ribbor för att minska krympning.
- Lägg till ribbor eller krökning på stora plana plattor.
- Använd minst 0,5 mm spelrum för rörliga delar som skrivs ut på plats.
- Använd cirka 0,3 till 0,5 mm totalt spelrum för glidpassning mellan separata delar.
- Planera att brotscha hål som kräver en exakt diameter.
- Skriv ut en testbit för kritiska passningar.
- Kom ihåg att den generella toleransen ökar med storleken: ±0,6 mm vid 200 mm.
När SLS-toleranserna inte räcker till
SLS är tillräckligt exakt för de flesta höljen, fästen, klämmor, funktionella prototyper och borrmallar, jiggar och fixturer. Det är inte rätt process när många detaljer måste hålla hundradels millimeter, för tätningsytor som måste vara helt plana, eller för lagersäten utan efterbearbetning. Den vanliga lösningen är en hybrid: skriv ut den komplexa kroppen i SLS och bearbeta de få kritiska detaljerna i efterhand. Mer om materialet finns i PA12-nylonguiden, och om processen i Vad är SLS-3D-utskrift.
För att se vad din del kostar, ladda upp den i den direkta SLS-kalkylatorn; guiden till kostnad för SLS-3D-utskrift förklarar vad som driver priset.
Vanliga frågor
Vilken tolerans kan SLS-3D-utskrift uppnå?
Den generella toleransen för lasersintrad PA 12 är ±0,3 % av måttet, med en nedre gräns på ±0,3 mm. En detalj på 100 mm ligger vanligtvis inom ±0,3 mm och en detalj på 200 mm inom ±0,6 mm. Tjocka eller platta delar kan avvika mer.
Är SLS mer exakt än FDM?
För funktionella nylondelar, generellt sett ja. SLS behöver inga stödstrukturer, använder tunna lager och kompenserar för krympning under utskriftsförberedelserna. En välkalibrerad filamentskrivare kan vara exakt på små delar, men SLS är mer konsekvent på komplex geometri.
Vilket spel bör jag använda för rörliga delar som skrivs ut på plats?
Använd en spalt på minst 0,5 mm mellan rörliga ytor, och se till att det lösa pulvret kan komma ut från fogen efter utskrift.
Varför är hål i SLS-delar mindre än designat?
Pulver bredvid den smälta konturen smälter delvis och fastnar på väggen, så hål krymper något och stift växer något. För exakta hål, designa till nominell storlek och brotscha efter utskrift.
Ändrar blästring, polering eller färgning dimensionerna?
Bara marginellt. Enligt DyeMansion komprimerar PolyShot Surfacing ytan utan att ta bort material; enligt vår erfarenhet ligger förändringen i storleksordningen hundradels millimeter. Färgning färgar ytskiktet utan att lägga till en beläggning.
Kan SLS-delar presspassas?
Presspassningar mellan två utskrivna nylondelar är opålitliga eftersom nylon kryper under konstant belastning. För metallstift eller bussningar, designa hålet något underdimensionerat, testa passformen och överväg brotschning eller insatser.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris