
3D-Druck Toleranzen bei SLS: Wie genau sind lasergesinterte PA-12-Teile?
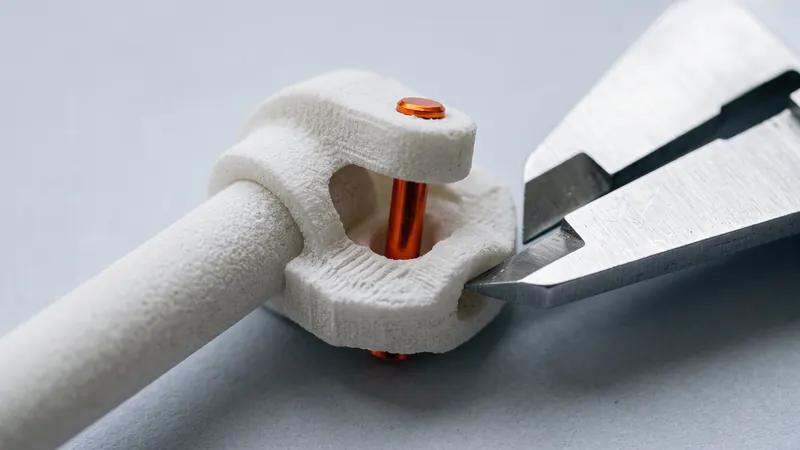
SLS fertigt belastbare Nylonteile ohne Stützstrukturen und ist deshalb erste Wahl für Funktionsprototypen, Vorrichtungen und Kleinserien. Die nächste Frage ist immer dieselbe: Wie hoch ist die Genauigkeit im 3D-Druck, und wie viel Spiel brauchen zwei Teile, damit sie zusammenpassen? Dieser Leitfaden nennt realistische Toleranzen für lasergesintertes PA 12, erklärt die Ursachen von Abweichungen und listet praxistaugliches Passungsspiel auf.
Die kurze Antwort
Für lasergesintertes PA 12 beträgt die allgemeine Toleranz, nach der wir konstruieren, ±0,3 % des Nennmaßes, mit einer Untergrenze von ±0,3 mm. Dies ist die übliche Richtlinie für den Prozess, keine Garantie für jede Geometrie. EOS, der Hersteller unserer FORMIGA P 110 Velocis und der PA 2200-Familie von PA 12-Pulvern, veröffentlicht keinen einzelnen Toleranzwert: Seine Datenblätter enthalten Material- und Prozessdaten und weisen darauf hin, dass die Teileigenschaften von Geometrie, Ausrichtung und Verarbeitung abhängen.
| Nennmaß | Allgemeintoleranz |
|---|---|
| 10 mm | ±0,3 mm (untere Grenze gilt) |
| 50 mm | ±0,3 mm (untere Grenze gilt) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Ein kompaktes Bauteil mit gleichmäßigen Wänden ist oft besser als die Richtlinie. Ein dickes, flaches oder sehr langes Bauteil kann stärker abweichen.
Woher Maßabweichungen kommen
Schrumpfung beim Abkühlen
Gesintertes PA 12 schrumpft beim Abkühlen von nahe seinem Schmelzpunkt, den EOS für PA 2200 mit 176 °C angibt. Die Druckvorbereitung kompensiert die durchschnittliche Schrumpfung durch Skalierung des Bauteils, aber die Schrumpfung ist nicht vollkommen gleichmäßig: Dicke Bereiche halten die Wärme länger und schrumpfen stärker als danebenliegende dünne Wände. Deshalb sind Bauteile mit gleichmäßiger Wandstärke am genauesten.
Verzug großer flacher Bereiche
Große, dünne, flache Platten kühlen ungleichmäßig ab und können sich wölben. Rippen, eine leichte Krümmung oder ein Flansch am Rand machen Platten viel stabiler. Wenn Ebenheit wichtig ist, ist ein Rippenmuster auf der Rückseite günstiger als jede Nacharbeit.
Pulveranhaftung
Pulverkörner neben der verschmolzenen Kontur schmelzen teilweise und haften an der Oberfläche. Dies verleiht SLS seine matte, leicht körnige Textur und hat zwei Auswirkungen auf die Abmessungen: Löcher und Schlitze fallen etwas kleiner aus als entworfen, und Stifte und Erhebungen etwas größer. Der Effekt ist am deutlichsten bei kleinen Löchern, die sich mit teilweise gesintertem Pulver füllen können.
Ausrichtung im Drucker
Die Schichten sind etwa einen Zehntelmillimeter dick (EOS gibt 0,12 mm für den PA 2200 Balance-Prozess an). Leicht geneigte Oberflächen zeigen feine Schichtstufen, und die Eigenschaften unterscheiden sich zwischen der Schichtebene und der vertikalen Richtung: EOS gibt für PA 2200 eine Zugfestigkeit von 48 MPa innerhalb der Schichten und 42 MPa quer dazu an, sowie eine Bruchdehnung von 18 % gegenüber 4 %. Die Druckvorbereitung wählt die Ausrichtung für den gesamten Druckauftrag; wenn eine Fläche oder Bohrung kritisch ist, konstruieren Sie diese so, dass sie nicht von der Ausrichtung abhängt, oder fragen Sie nach, bevor Sie bestellen.
Nachbearbeitung und Färben
Unsere Teile werden in einer DyeMansion Powershot DUAL gestrahlt und poliert. Das Strahlen entfernt loses und leicht anhaftendes Pulver; laut DyeMansion verdichtet das PolyShot Surfacing die Oberfläche, anstatt Material abzutragen, sodass die ursprüngliche Geometrie erhalten bleibt. Unserer Erfahrung nach liegt die Veränderung im Bereich von Hundertstelmillimetern, weit innerhalb der Drucktoleranz; scharfe Kanten werden leicht abgerundet. Das Färben mit flüssigen TCN-Farbstoffen färbt die Oberflächenschicht: Der Farbstoff dringt in das Nylon ein, anstatt eine Beschichtung zu bilden, sodass keine Materialschicht hinzugefügt wird.
Empfohlenes Spiel für Passungen
Die unten stehenden Werte sind übliche Ausgangspunkte für lasergesintertes PA 12, keine Garantien. Für eine kritische Passung drucken Sie zuerst ein kleines Teststück; mit einem Sofortpreis kostet ein Testmuster wenig.
| Passung | Ausgangsspiel | Anmerkungen |
|---|---|---|
| Bewegliche Teile, die in einem Stück gedruckt werden (Scharniere, Ketten) | mindestens 0,5 mm Spalt | Bei kleineren Spalten besteht die Gefahr des Verschmelzens; das Pulver muss entweichen können |
| Gleitpassung zwischen zwei gedruckten Teilen | etwa 0.3 bis 0,5 mm insgesamt | Beginnen Sie bei 0,4 mm und passen Sie es nach einem Testdruck an |
| Strammer Passsitz zwischen zwei gedruckten Teilen | insgesamt etwa 0,2 bis 0,3 mm | Erfordert leichten Kraftaufwand; abhängig von der Strukturgröße |
| Bohrung für einen Metallstift oder eine Welle | Auf Nennmaß konstruieren, auf Maß aufreiben | Das Aufreiben einer gedruckten Bohrung ergibt eine saubere, präzise Bohrung |
| Presspassung eines Metallteils | Leichtes Untermaß, dann testen | Nylon kriecht unter konstanter Belastung |
"Insgesamt" bedeutet die Differenz zwischen Bohrungs- und Stiftdurchmesser, also etwa die Hälfte davon auf jeder Seite.
Print-in-Place-Baugruppen
Da SLS keine Stützstrukturen benötigt, können Scharniere, Kugelgelenke und Ketten bereits montiert gedruckt werden. Zwei Dinge sind wichtig: ein Spalt von mindestens 0,5 mm und ein Weg, damit das Pulver entweichen kann. Geschlossene Taschen schließen Pulver ein; der Rechner erkennt eingeschlossene Hohlräume, wenn Sie das Modell hochladen.
Bohrungen, Gewinde und Einsätze
Gedruckte Löcher eignen sich gut für Durchgangsschrauben. Für präzise Bohrungen konstruieren Sie das Loch auf Nennmaß oder mit leichtem Untermaß und bearbeiten es durch Bohren oder Aufreiben nach; PA 12 lässt sich sauber zerspanen. Ob ein Gewinde gedruckt, geschnitten oder durch einen Metalleinsatz realisiert werden sollte und wie viel Material darum herum benötigt wird, hängt von der Größe, den Belastungen und davon ab, wie oft die Schraube angezogen wird. Diese Entscheidungen treffen Sie am besten mit Blick auf die Konstruktionsabsicht: Die Spezialisten von prototype.builders können diese gerne mit Ihnen durchsprechen.
So konstruieren Sie für Genauigkeit
- Halten Sie die Wandstärke so gleichmäßig wie möglich; vermeiden Sie dicke Klumpen neben dünnen Wänden.
- Höhlen Sie dicke Abschnitte aus oder versehen Sie diese mit Rippen, um die Schrumpfung zu reduzieren.
- Fügen Sie großen flachen Platten Rippen oder Krümmungen hinzu.
- Verwenden Sie mindestens 0,5 mm Spaltmaß für bewegliche Print-in-Place-Teile.
- Verwenden Sie etwa 0,3 bis 0,5 mm Gesamtspiel für Gleitpassungen zwischen separaten Teilen.
- Planen Sie das Aufreiben von Bohrungen ein, die einen genauen Durchmesser benötigen.
- Drucken Sie ein Testmuster für kritische Passungen.
- Denken Sie daran, dass die Allgemeintoleranz mit der Größe wächst: ±0,6 mm bei 200 mm.
Wenn SLS-Toleranzen nicht ausreichen
SLS ist genau genug für die meisten Gehäuse, Halterungen, Clips, funktionale Prototypen und Bohrschablonen, Vorrichtungen und Halterungen. Es ist nicht das richtige Verfahren, wenn viele Merkmale Hundertstelmillimeter einhalten müssen, für Dichtflächen, die perfekt flach sein müssen, oder für Lagersitze ohne Nachbearbeitung. Die gängige Lösung ist ein Hybrid: Drucken Sie den komplexen Körper in SLS und bearbeiten Sie die wenigen kritischen Merkmale nachträglich. Mehr über das Material finden Sie im PA 12 Nylon-Leitfaden und über den Prozess unter Was ist SLS-3D-Druck.
Um zu sehen, was Ihr Teil kostet, laden Sie es in den Sofort-SLS-Rechner hoch; der Leitfaden zu den SLS-3D-Druckkosten erklärt, was den Preis bestimmt.
Häufig gestellte Fragen
Welche Toleranzen erreicht der SLS-3D-Druck?
Die Allgemeintoleranz für lasergesintertes PA 12 beträgt ±0,3 % der Abmessung, mit einer Untergrenze von ±0,3 mm. Ein 100 mm großes Merkmal liegt typischerweise innerhalb von ±0,3 mm und ein 200 mm großes Merkmal innerhalb von ±0,6 mm. Dicke oder flache Teile können stärker abweichen.
Ist SLS genauer als FDM?
Für funktionale Nylonteile im Allgemeinen ja. SLS benötigt keine Stützstrukturen, verwendet feine Schichten und kompensiert die Schrumpfung während der Druckvorbereitung. Ein gut abgestimmter Filamentdrucker kann bei kleinen Teilen präzise sein, aber SLS ist bei komplexen Geometrien konsistenter.
Welches Spiel sollte ich für bewegliche Teile verwenden, die in einem Stück gedruckt werden?
Verwenden Sie einen Spalt von mindestens 0,5 mm zwischen beweglichen Oberflächen und stellen Sie sicher, dass das lose Pulver nach dem Drucken aus der Verbindung entweichen kann.
Warum sind Löcher in SLS-Teilen kleiner als konstruiert?
Pulver neben der verschmolzenen Kontur schmilzt teilweise und haftet an der Wand, sodass Löcher leicht schrumpfen und Stifte leicht wachsen. Für präzise Bohrungen konstruieren Sie auf Nennmaß und reiben Sie diese nach dem Drucken auf.
Verändert Strahlen, Polieren oder Färben die Abmessungen?
Nur geringfügig. Laut DyeMansion verdichtet PolyShot Surfacing die Oberfläche, ohne Material abzutragen; unserer Erfahrung nach liegt die Veränderung im Bereich von Hundertstelmillimetern. Das Färben färbt die Oberflächenschicht, ohne eine Beschichtung hinzuzufügen.
Können SLS-Teile eingepresst werden?
Presspassungen zwischen zwei gedruckten Nylonteilen sind unzuverlässig, da Nylon unter konstanter Belastung kriecht. Für Metallstifte oder -buchsen konstruieren Sie das Loch leicht unterdimensioniert, testen Sie die Passung und ziehen Sie Aufreiben oder Einsätze in Betracht.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis