
Bohrschablonen und Vorrichtungen aus dem 3D-Druck: Konstruktionsleitfaden für SLS-Nylon
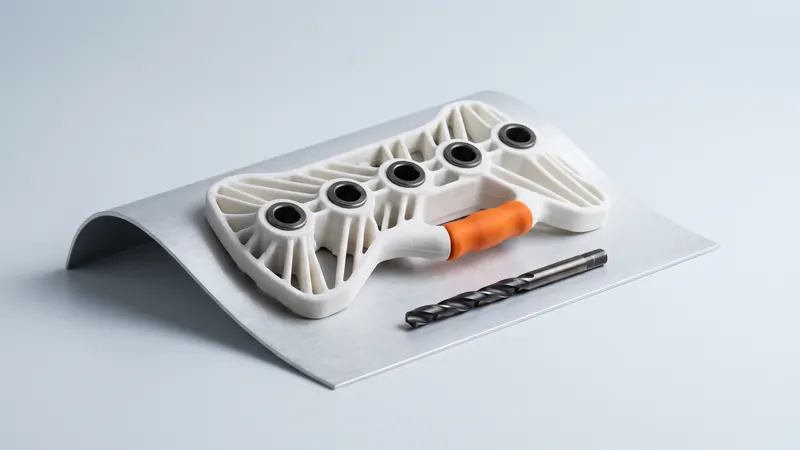
Jede Werkstatt und jede Fertigungslinie braucht kleine Helfer: Bohrschablonen, die Bohrungen an die richtige Stelle setzen, Montagevorrichtungen, die Teile beim Fügen halten, Aufnahmen, die ein Bauteil für die Prüfung positionieren. Klassisch werden sie aus Aluminium- oder Kunststoffplatten gefräst. Der SLS-3D-Druck in Nylon PA 12 ist für viele dieser Aufgaben im Vorrichtungsbau eine schnelle, robuste Alternative. Dieser Leitfaden zeigt, wo gedruckte Bohrschablonen und Vorrichtungen funktionieren, wo sie Stahl brauchen und wie man sie konstruiert.
Warum SLS-3D-Druck in den Vorrichtungsbau passt
- Freiform-Anlageflächen. Eine Vorrichtung kann exakt der Kontur eines Guss-, Spritzguss- oder gekrümmten Teils folgen. Bei SLS kostet eine Konturaufnahme nicht mehr als eine ebene, denn der Preis hängt von Volumen und Größe ab, nicht von der Komplexität.
- Keine Stützstrukturen, kein Werkzeug. Innenkanäle, Hinterschnitte, Clips und Griffe entstehen in einem Stück.
- Zäher Werkstoff. PA 12 ist schlagzäh und zerbricht nicht, wenn die Schablone herunterfällt. Es ist beständig gegen Öle, Fette und viele Werkstattflüssigkeiten.
- Geringes Gewicht. Eine Schablone aus Nylon ist deutlich leichter als eine aus Aluminium – wichtig, wenn sie hunderte Male pro Schicht aufgelegt wird.
- Schnelle Änderungen. Ändert sich das Produkt, passen Sie das CAD-Modell an und bestellen eine neue Version, ohne eine Maschine neu zu programmieren.
- Farbcodierung. Wir färben in 61 Farben, die alle sofort im Kalkulator berechnet werden. Unsere Teile kommen strahlend weiß aus dem Drucker, sodass die gefärbten Farben klar und leicht zu unterscheiden bleiben.
Wofür gedruckte Vorrichtungen und Schablonen eingesetzt werden
| Werkzeug | Typischer Einsatz | SLS-Eignung |
|---|---|---|
| Bohrschablone | Bohrungen an Platten, Profilen, Gussteilen oder Möbelteilen positionieren | Sehr gut, mit Bohrbuchsen aus Stahl für den Dauereinsatz |
| Montagevorrichtung | Mehrere Teile zum Kleben, Schrauben oder Nieten in Position halten | Sehr gut |
| Aufnahme (Positioniernest) | Ein Teil zum Markieren, Beschriften oder Prüfen positionieren | Sehr gut |
| Gut-/Ausschuss-Lehre | Schnelle Prüfung von Form und Lochbild | Gut für grobe Prüfungen; kein Ersatz für kalibrierte Lehren |
| Schonbacken und Schutzpolster | Empfindliche Teile im Schraubstock oder in der Zwinge ohne Abdrücke halten | Gut |
| Abdeckvorrichtungen (Maskierung) | Bereiche beim Lackieren, Strahlen oder Kleben abdecken | Gut; chemische Verträglichkeit prüfen |
| Kabel- und Schlauchführungen | Kabelbäume während der Montage halten | Sehr gut |
Eine Bohrschablone für den SLS-Druck konstruieren
1. Schablone am Werkstück positionieren
Eine Bohrschablone ist nur so genau wie ihre Positionierung. Bewährte Ansätze:
- Konturaufnahme: Die Schablone ist das Negativ der Werkstückoberfläche und sitzt deshalb nur in einer Lage. Ideal für gekrümmte oder gegossene Teile.
- Bezugskanten: Anschläge, die an bearbeiteten Kanten des Werkstücks anliegen, nach dem 3-2-1-Prinzip.
- Passstifte: gedruckte oder eingesetzte Stifte, die in vorhandene Bohrungen greifen.
Lassen Sie zwischen Schablone und Werkstückoberfläche etwas Luft, damit Oberflächenstruktur und Drucktoleranz die Schablone nicht kippeln lassen.
2. Gedruckte Bohrungen oder Bohrbuchsen?
Für wenige Bohrungen, zum Vorbohren oder für eine reine Anreißschablone genügen gedruckte Führungsbohrungen in PA 12. Bei wiederholtem Bohren verschleißt und erwärmt der Bohrer die Nylonbohrung, die Genauigkeit lässt nach. Die Standardlösung: Bohrbuchsen aus gehärtetem Stahl in den gedruckten Grundkörper einpressen. Normbuchsen, zum Beispiel nach DIN 179 ohne Bund oder DIN 172 mit Bund, sind günstig und bieten eine harte, genaue Führung; das Nylon übernimmt Form, Positionierung und Spannen.
Wie der Buchsensitz ausgelegt wird, wie viel Material ihn umgeben muss und wie lang die Buchse sein sollte, hängt von Bohrerdurchmesser, Kräften und Zyklenzahl ab. Das sind Konstruktionsentscheidungen für Ihre Anwendung, keine festen Regeln: Wenn Sie eine zweite Meinung möchten, gehen die Spezialisten von prototype.builders Einsatzzweck und Konstruktion mit Ihnen durch.
3. Schablone sicher fixieren
Verrutschen beim Bohren ist die häufigste Ursache für falsch gesetzte Bohrungen. Möglichkeiten:
- Integrierte Laschen oder Schlitze für Schnellspanner.
- Taschen für Magnete bei Werkstücken aus Stahl.
- Aufnahmen für Saugnäpfe oder Vakuumsauger bei großen Platten.
- Gedruckte Schnappclips für Profile.
4. Griffe, Beschriftung und Verdrehschutz ergänzen
- Ergonomische Griffe oder Fingermulden.
- Erhabener oder vertiefter Text: Teilenummer, Seite, Revisionsstand.
- Poka-Yoke-Elemente: asymmetrische Stifte oder Formen, die ein verkehrtes Auflegen der Schablone verhindern.
5. Steif und leicht konstruieren
Bohrschablonen überspannen oft große Flächen. Dicke Vollplatten verbrauchen viel Material und verziehen sich beim Abkühlen leichter. Eine dünnere Platte mit Rippen oder eine Rahmenstruktur ist pro Gramm steifer und günstiger.
6. Bauraum beachten
Unsere EOS FORMIGA P 110 Velocis hat einen Bauraum von 200 × 250 × 330 mm. Größere Schablonen lassen sich in Segmente teilen, die mit Schwalbenschwanz, Passstiften oder Schrauben verbunden werden. Legen Sie Trennstellen nicht an kritische Bohrungen oder positionieren Sie jedes Segment einzeln am Werkstück.
Welche Genauigkeit Sie erwarten können
Die Allgemeintoleranz für lasergesintertes PA 12 beträgt ±0,3 % des Nennmaßes, mindestens ±0,3 mm. Bei einer 200 mm langen Schablone können Bohrungspositionen also um bis zu etwa ±0,6 mm vom Nennmaß abweichen. Für viele Anwendungen in Montage, Möbelbau und Blechbearbeitung reicht das aus. Braucht Ihr Lochbild engere Positionen:
- Positionieren Sie die Schablone an Merkmalen nahe den kritischen Bohrungen, damit sich Fehler nicht über die Länge aufsummieren.
- Reiben Sie die Buchsensitze nach dem Druck mithilfe einer Referenzvorrichtung auf.
- Drucken Sie ein Erstmuster, messen Sie es und korrigieren Sie das CAD-Modell, bevor Sie weitere Teile bestellen.
- Für Metallpräzision kombinieren Sie einen gedruckten Grundkörper mit gefrästen Einsätzen.
Mehr dazu im Leitfaden zu SLS-Toleranzen und Passungen.
Grenzen des Werkstoffs
- Wärme. PA 12 wird weit unterhalb der Temperaturen weich, die Metall aushält. EOS gibt für PA 2200 eine Wärmeformbeständigkeit von 64 °C bei 1,80 MPa an (157 °C bei 0,45 MPa). Reibung des Bohrers in einer reinen Nylonbohrung erwärmt sie örtlich – ein weiterer Grund für Stahlbuchsen.
- Kriechen. Nylon verformt sich unter Dauerlast langsam. Vermeiden Sie gedruckte Elemente, die dauerhaft unter hoher Kraft verspannt sind.
- Verschleiß. Gleitkontakt mit scharfkantigen oder abrasiven Teilen verschleißt Nylon; setzen Sie an Verschleißstellen Stahleinsätze ein.
- Feuchte. PA 12 nimmt deutlich weniger Wasser auf als PA 6 – ein Grund, warum es in der Werkstatt maßhaltig bleibt. Mehr im PA12-Nylon-Leitfaden.
Vom CAD-Modell zur fertigen Vorrichtung in wenigen Tagen
- Importieren Sie das CAD-Modell des Werkstücks.
- Legen Sie eine Platte oder einen Block über den zu bohrenden Bereich und ziehen Sie das Werkstück mit kleinem Versatz ab, so entsteht die Kontur.
- Ergänzen Sie Buchsensitze, Positionierelemente, Spannstellen, Griffe und Beschriftungen.
- Höhlen Sie den Körper aus oder verrippen Sie ihn, um Material und Verzug zu reduzieren.
- Exportieren Sie das Modell als STEP oder STL und laden Sie es in den SLS-Sofortpreisrechner: 3D-Ansicht und Konstruktionshinweise zeigen das Teil, ob es in den Bauraum passt, und eingeschlossene Hohlräume.
- Wählen Sie Farbe und Lieferstufe, bestellen Sie und pressen Sie die Buchsen ein, sobald die Teile da sind.
Was den Preis eines solchen Teils bestimmt, wird in Was kostet SLS-3D-Druck erklärt; alle 61 Farbtöne finden Sie im Farbkatalog.
Häufig gestellte Fragen
Lässt sich eine Bohrschablone aus dem 3D-Druck in der Fertigung einsetzen?
Ja, wenn sie dafür konstruiert ist. Für wiederholtes Bohren pressen Sie Bohrbuchsen aus gehärtetem Stahl in den gedruckten Grundkörper aus PA 12. Das Nylon übernimmt Form, Positionierung und Spannen; die Stahlbuchse führt den Bohrer und nimmt den Verschleiß auf.
Wie genau ist eine Bohrschablone aus dem SLS-Druck?
Die Allgemeintoleranz für lasergesintertes PA 12 beträgt ±0,3 % des Nennmaßes, mindestens ±0,3 mm. Für engere Bohrungspositionen positionieren Sie die Schablone nahe an den kritischen Bohrungen, reiben die Buchsensitze auf oder vermessen ein Erstmuster und korrigieren das Modell.
Welcher Werkstoff eignet sich für Vorrichtungen und Bohrschablonen aus dem 3D-Druck?
SLS-gedrucktes Nylon PA 12 ist eine bewährte Wahl: zäh, leicht, schlagfest, beständig gegen Öle und Fette, und komplexe Konturen brauchen keine Stützstrukturen. Bei hoher Wärme oder starkem Verschleiß ergänzen Sie Stahleinsätze oder wählen ein anderes Verfahren.
Wie groß kann eine Vorrichtung aus dem SLS-Druck sein?
Der Bauraum unserer EOS FORMIGA P 110 Velocis misst 200 × 250 × 330 mm. Größere Vorrichtungen werden in mehrere gedruckte Segmente geteilt und mit Schwalbenschwanz, Stiften oder Schrauben verbunden.
Brauche ich Bohrbuchsen aus Stahl?
Zum Anreißen, Vorbohren oder für wenige Bohrungen genügt oft eine gedruckte Bohrung. Bei wiederholtem Bohren oder wenn Bohrungspositionen über viele Zyklen genau bleiben müssen, verwenden Sie Bohrbuchsen aus Stahl.
Lassen sich SLS-Vorrichtungen farblich kennzeichnen?
Ja. Die Teile sind standardmäßig weiß und können in einer von 61 Farben eingefärbt werden, wobei der Preis für alle sofort berechnet wird, sodass Vorrichtungen nach Linie, Produkt oder Variante codiert werden können.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis