
Szablony wiertarskie i przyrządy z druku 3D z nylonu SLS: praktyczny poradnik projektowania
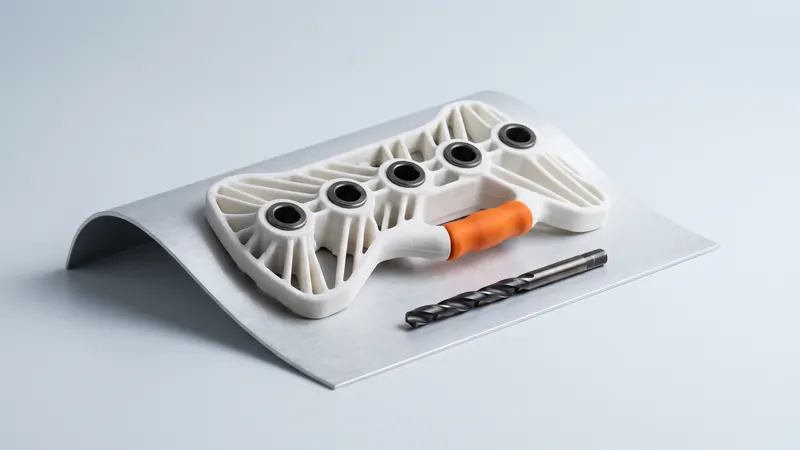
Każdy warsztat i linia produkcyjna potrzebuje małych pomocników: szablonów wiertarskich, które umieszczają otwory we właściwym miejscu, uchwytów, które przytrzymują części podczas montażu, gniazd, które pozycjonują komponent do kontroli. Tradycyjnie są one frezowane z płyt aluminiowych lub plastikowych. Druk 3D SLS z nylonu PA 12 jest szybką i solidną alternatywą dla wielu z nich. Ten przewodnik wyjaśnia, gdzie sprawdzają się drukowane przyrządy i uchwyty, gdzie wymagają użycia stali oraz jak je zaprojektować.
Dlaczego technologia SLS nadaje się do przyrządów i uchwytów
- Powierzchnie stykowe o dowolnych kształtach. Uchwyt może dokładnie odwzorowywać kontur odlewanej, formowanej lub zakrzywionej części. W technologii SLS gniazdo konturowe nie kosztuje więcej niż płaskie, ponieważ cena zależy od objętości i rozmiaru, a nie od złożoności.
- Brak podpór, brak oprzyrządowania. Wewnętrzne kanały, podcięcia, zatrzaski i uchwyty są drukowane w jednym kawałku.
- Wytrzymały materiał. PA 12 jest odporny na uderzenia i nie pęka po upuszczeniu. Jest odporny na oleje, smary i wiele płynów warsztatowych.
- Niewielka waga. Nylonowy szablon jest znacznie lżejszy od aluminiowego, co ma znaczenie, gdy jest on umieszczany setki razy podczas zmiany.
- Szybka iteracja. Gdy produkt ulega zmianie, aktualizują Państwo model CAD i zamawiają nową wersję bez konieczności przeprogramowywania maszyny.
- Kodowanie kolorami. Barwimy na 61 kolorów, a wszystkie są wyceniane natychmiastowo w kalkulatorze. Nasze części wychodzą z drukarki w kolorze jasnobiałym, dzięki czemu ufarbowane kolory pozostają wyraźne i łatwe do odróżnienia.
Do czego wykorzystywane są drukowane przyrządy i uchwyty
| Narzędzie | Typowe zastosowanie | Przydatność SLS |
|---|---|---|
| Szablon wiertarski | Pozycjonowanie otworów na panelach, profilach, odlewach lub częściach mebli | Bardzo dobra, ze stalowymi tulejami wiertarskimi do wielokrotnego użytku |
| Przyrząd montażowy | Utrzymywanie kilku części w odpowiedniej pozycji do klejenia, skręcania lub nitowania | Bardzo dobra |
| Gniazdo ustalające | Pozycjonowanie części do znakowania, etykietowania lub kontroli | Bardzo dobra |
| Sprawdzian przechodni / nieprzechodni | Szybkie sprawdzenie kształtu i układu otworów | Dobre do zgrubnych kontroli; nie zastępuje skalibrowanych sprawdzianów |
| Miękkie szczęki i podkładki ochronne | Przytrzymywanie delikatnych części w imadle lub zacisku bez pozostawiania śladów | Dobre |
| Przyrządy maskujące | Osłanianie obszarów podczas malowania, kulkowania lub klejenia | Dobre; należy sprawdzić kompatybilność chemiczną |
| Prowadnice kabli i węży | Przytrzymywanie wiązek podczas montażu | Bardzo dobra |
Projektowanie szablonu wiertarskiego SLS
1. Ustalenie szablonu na obrabianym przedmiocie
Szablon wiertarski jest tylko tak dokładny, jak jego ustalenie. Popularne strategie:
- Dopasowanie do konturu: szablon jest negatywem powierzchni obrabianego przedmiotu, dzięki czemu pasuje tylko w jednej pozycji. Idealne dla części zakrzywionych lub odlewanych.
- Krawędzie referencyjne: ograniczniki opierające się o obrobione krawędzie przedmiotu, zgodnie z zasadą 3-2-1.
- Kołki ustalające: wydrukowane lub osadzone kołki, które wchodzą w istniejące otwory.
Proszę pozostawić niewielki luz między szablonem a powierzchnią obrabianego przedmiotu, aby tekstura powierzchni i tolerancja druku nie powodowały kołysania się szablonu.
2. Wydrukowane otwory czy tuleje wiertarskie?
W przypadku kilku otworów, wiertła prowadzącego lub szablonu tylko do znakowania, wydrukowane otwory prowadzące z PA 12 są wystarczające. Przy wielokrotnym wierceniu wiertło zużywa i nagrzewa nylonowy otwór, a dokładność spada. Standardowym rozwiązaniem jest wciśnięcie tulei wiertarskich z hartowanej stali w wydrukowany korpus. Standardowe tuleje, na przykład zgodne z normą DIN 179 bez kołnierza lub DIN 172 z kołnierzem, są niedrogie i zapewniają twarde, dokładne prowadzenie; nylon zapewnia kształt, pozycjonowanie i mocowanie.
To, jak zwymiarowane jest gniazdo tulei, ile materiału potrzebuje wokół siebie i jak długa powinna być tuleja, zależy od średnicy wiertła, sił i liczby cykli. Są to decyzje projektowe dla Państwa aplikacji, a nie sztywne reguły: jeśli chcą Państwo zasięgnąć drugiej opinii, specjaliści z prototype.builders mogą przeanalizować z Państwem założenia projektowe.
3. Utrzymanie na miejscu
Ruch podczas wiercenia jest najczęstszą przyczyną błędnie umiejscowionych otworów. Opcje:
- Zintegrowane uchwyty lub szczeliny na dociski szybkomocujące.
- Kieszenie na magnesy w przypadku stalowych przedmiotów obrabianych.
- Punkty mocowania dla przyssawek lub podkładek próżniowych na dużych panelach.
- Wydrukowane zatrzaski do profili.
4. Dodanie uchwytów, etykiet i elementów orientacyjnych
- Ergonomiczne uchwyty lub wgłębienia na palce.
- Wytłoczony lub wygrawerowany tekst: numer części, strona, rewizja.
- Elementy Poka-yoke: asymetryczne kołki lub kształty, które zapobiegają odwrotnemu użyciu szablonu.
5. Zachowajcie sztywność i lekkość
Szablony wiertarskie często obejmują duże powierzchnie. Grube, lite płyty zużywają dużo materiału i są bardziej podatne na wypaczenia podczas chłodzenia. Cieńsza płyta z żebrami lub konstrukcja ramowa jest sztywniejsza w przeliczeniu na gram i tańsza.
6. Uwzględnienie rozmiaru komory
Nasza maszyna EOS FORMIGA P 110 Velocis ma komorę o wymiarach 200 × 250 × 330 mm. Większe szablony można podzielić na sekcje łączone na jaskółczy ogon, kołki ustalające lub śruby. Proszę trzymać łączenia z dala od kluczowych otworów lub umieszczać każdą sekcję na obrabianym przedmiocie niezależnie.
Dokładność, jakiej możecie oczekiwać
Ogólna tolerancja dla spiekanego laserowo PA 12 wynosi ±0,3 % wymiaru, z dolną granicą ±0,3 mm. Na szablonie o długości 200 mm pozycje otworów mogą zatem odbiegać od wartości nominalnej o około ±0,6 mm. Jest to wystarczające dla wielu zastosowań montażowych, meblarskich i blacharskich. Jeśli Wasz układ otworów wymaga węższych tolerancji pozycjonowania:
- Umieśćcie szablon na elementach blisko krytycznych otworów, aby błąd nie sumował się na całej długości.
- Rozwierćcie gniazda tulei po wydrukowaniu, używając uchwytu referencyjnego.
- Wydrukujcie pierwszy egzemplarz, zmierzcie go i poprawcie model CAD przed zamówieniem kolejnych.
- Aby uzyskać precyzję na poziomie obróbki metali, połączcie drukowany korpus z obrabianymi maszynowo wkładkami.
Więcej w przewodniku po tolerancjach i luzach SLS.
Ograniczenia materiałowe, o których musicie pamiętać
- Ciepło. PA 12 mięknie w znacznie niższych temperaturach niż metale. EOS podaje temperaturę ugięcia pod obciążeniem dla PA 2200 wynoszącą 64 °C przy obciążeniu 1,80 MPa (157 °C przy 0,45 MPa). Tarcie wiertła w zwykłym nylonowym otworze nagrzewa go miejscowo, co jest kolejnym powodem do stosowania stalowych tulei.
- Pełzanie. Nylon powoli odkształca się pod stałym obciążeniem. Unikajcie drukowanych elementów, które pozostają zaciśnięte pod wpływem dużej siły.
- Zużycie. Kontakt ślizgowy z ostrymi lub ściernymi częściami powoduje zużycie nylonu; używajcie stalowych wkładek w miejscach narażonych na zużycie.
- Wilgoć. PA 12 pochłania znacznie mniej wody niż PA 6, co jest jednym z powodów, dla których zachowuje swoje wymiary w warsztacie. Proszę zapoznać się z przewodnikiem po nylonie PA12.
Od modelu CAD do uchwytu w kilka dni
- Proszę zaimportować model CAD obrabianego przedmiotu.
- Proszę utworzyć płytę lub blok nad obszarem do wiercenia i odjąć obrabiany przedmiot z niewielkim przesunięciem, aby uzyskać kontur.
- Proszę dodać gniazda tulei, elementy ustalające, zaciski, uchwyty i etykiety.
- Proszę wydrążyć lub użebrować korpus, aby zmniejszyć zużycie materiału i wypaczenia.
- Proszę wyeksportować plik jako STEP lub STL i przesłać go do błyskawicznego kalkulatora SLS: przeglądarka 3D i uwagi do projektu pokazują część, to, czy mieści się w komorze drukarki, oraz zamknięte wnęki.
- Proszę wybrać kolor i poziom dostawy, złożyć zamówienie, a po otrzymaniu części wcisnąć tuleje.
Co wpływa na cenę takiej części, wyjaśniono w Ile kosztuje druk 3D SLS; wszystkie 61 odcieni można znaleźć w katalogu kolorów.
Najczęściej zadawane pytania
Czy wydrukowany w 3D szablon wiertarski może być używany w produkcji?
Tak, jeśli jest do tego zaprojektowany. W przypadku wielokrotnego wiercenia, proszę wcisnąć tuleje wiertarskie z hartowanej stali w wydrukowany korpus z PA 12. Nylon zapewnia kształt, pozycjonowanie i mocowanie; stalowa tuleja prowadzi wiertło i przejmuje zużycie.
Jak dokładny jest szablon wiertarski SLS?
Ogólna tolerancja dla spiekanego laserowo PA 12 wynosi ±0,3% wymiaru, z dolną granicą ±0,3 mm. W przypadku węższych tolerancji położenia otworów, należy umieścić szablon blisko krytycznych otworów, rozwiercić gniazda tulei lub zmierzyć pierwszy element i skorygować model.
Jaki materiał jest najlepszy na wydrukowane w 3D przyrządy i uchwyty?
Wydrukowany w technologii SLS nylon PA 12 to częsty wybór: jest wytrzymały, lekki, odporny na uderzenia oraz na oleje i smary, a skomplikowane kontury nie wymagają podpór. W przypadku wysokich temperatur lub silnego zużycia należy dodać stalowe wkładki lub wybrać inny proces.
Jak duży może być uchwyt SLS?
Komora naszej drukarki EOS FORMIGA P 110 Velocis ma wymiary 200 × 250 × 330 mm. Większe uchwyty są dzielone na kilka drukowanych sekcji łączonych na jaskółczy ogon, kołki lub śruby.
Czy potrzebuję stalowych tulei wiertarskich?
Do znakowania, otworów pilotowych lub kilku otworów często wystarczy wydrukowany otwór. Do wielokrotnego wiercenia lub gdy pozycje otworów muszą pozostać dokładne przez wiele cykli, należy użyć stalowych tulei wiertarskich.
Czy uchwyty SLS mogą być kodowane kolorami?
Tak. Części są domyślnie białe i mogą być barwione na jeden z 61 kolorów, z których wszystkie są wyceniane natychmiastowo, dzięki czemu uchwyty mogą być kodowane według linii, produktu lub wariantu.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę