
Dime di foratura e attrezzature stampate in 3D in nylon SLS: guida alla progettazione
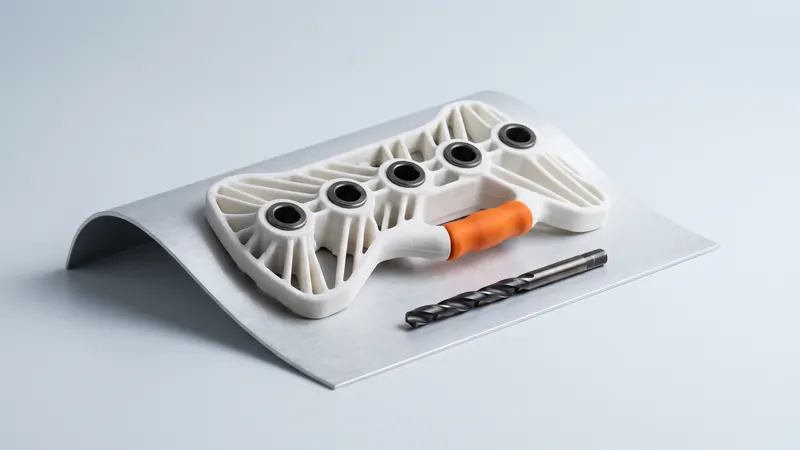
Ogni officina e linea di produzione ha bisogno di piccoli aiutanti: dime di foratura che posizionano i fori nel posto giusto, fissaggi che trattengono le parti durante l'assemblaggio, alloggiamenti che posizionano un componente per l'ispezione. Tradizionalmente vengono fresati da piastre in alluminio o plastica. La stampa 3D SLS in nylon PA 12 è un'alternativa rapida e robusta per molti di essi. Questa guida spiega dove funzionano le maschere e i fissaggi stampati, dove richiedono l'acciaio e come progettarli.
Perché la tecnologia SLS è adatta per maschere e fissaggi
- Superfici di contatto a forma libera. Un fissaggio può seguire il contorno esatto di una parte fusa, stampata o curva. In SLS, un alloggiamento sagomato non costa più di uno piatto, perché il prezzo dipende dal volume e dalle dimensioni, non dalla complessità.
- Nessun supporto, nessuna attrezzatura. Canali interni, sottosquadri, clip e maniglie vengono stampati in un unico pezzo.
- Materiale resistente. Il PA 12 è resistente agli urti e non si frantuma in caso di caduta. Resiste a oli, grassi e a molti fluidi da officina.
- Leggerezza. Una dima in nylon è molto più leggera di una in alluminio, il che è importante quando viene posizionata centinaia di volte per turno.
- Iterazione rapida. Quando il prodotto cambia, aggiornate il modello CAD e ordinate una nuova versione senza riprogrammare una macchina.
- Codifica a colori. Tingiamo in 61 colori, tutti prezzati istantaneamente nel calcolatore. Le nostre parti escono dalla stampante di un bianco brillante, quindi i colori tinti rimangono nitidi e facili da distinguere.
A cosa servono le dime e le attrezzature stampate
| Strumento | Uso tipico | Idoneità SLS |
|---|---|---|
| Dima di foratura | Posizionare i fori su pannelli, profili, fusioni o parti di mobili | Molto buona, con boccole di foratura in acciaio per un uso ripetuto |
| Attrezzatura di assemblaggio | Mantenere diverse parti in posizione per incollaggio, avvitatura o rivettatura | Molto buona |
| Sede di posizionamento | Posizionare una parte per marcatura, etichettatura o ispezione | Molto buona |
| Calibro di controllo passa / non passa | Controllo rapido della forma e dello schema dei fori | Buono per controlli approssimativi; non sostituisce i calibri tarati |
| Ganasce morbide e cuscinetti protettivi | Trattenere le parti delicate in una morsa o in un morsetto senza segnarle | Buono |
| Dispositivi di mascheratura | Coprire le aree durante la verniciatura, la perlatura o l'incollaggio | Buono; verifichi la compatibilità chimica |
| Guide per cavi e tubi flessibili | Trattenere i cablaggi durante l'assemblaggio | Molto buona |
Progettazione di una dima di foratura SLS
1. Posizioni la dima sul pezzo da lavorare
Una dima di foratura è precisa solo quanto il suo posizionamento. Strategie comuni:
- Adattamento al contorno: la dima è il negativo della superficie del pezzo da lavorare, quindi si posiziona in un solo modo. Ideale per parti curve o fuse.
- Bordi di riferimento: fermi che poggiano contro i bordi lavorati del pezzo, seguendo il principio 3-2-1.
- Perni di centraggio: perni stampati o inseriti che si innestano nei fori esistenti.
Lasci un piccolo gioco tra la dima e la superficie del pezzo in lavorazione, in modo che la trama della superficie e la tolleranza di stampa non facciano oscillare la dima.
2. Fori stampati o boccole di foratura?
Per una manciata di fori, una punta pilota o una dima solo per marcatura, i fori di guida stampati in PA 12 sono sufficienti. Per forature ripetute, la punta usura e riscalda il foro in nylon e la precisione peggiora. La soluzione standard è pressare boccole di foratura in acciaio temprato nel corpo stampato. Le boccole Standard, ad esempio a norma DIN 179 senza collare o DIN 172 con collare, sono economiche e offrono una guida dura e precisa; il nylon fornisce la forma, il posizionamento e il bloccaggio.
Il dimensionamento della sede della boccola, la quantità di materiale necessaria attorno ad essa e la lunghezza della boccola dipendono dal diametro della punta, dalle forze e dal numero di cicli. Queste sono decisioni di progettazione per la Sua applicazione piuttosto che regole fisse: se desidera una seconda opinione, gli specialisti di prototype.builders possono esaminare l'intento di progettazione con Lei.
3. Mantenerla in posizione
Il movimento durante la foratura è la causa più comune di fori mal posizionati. Opzioni:
- Alette o fessure integrate per morsetti a ginocchiera.
- Tasche per magneti su pezzi in acciaio.
- Punti di montaggio per ventose o piastre a vuoto su pannelli di grandi dimensioni.
- Clip a scatto stampate per profili.
4. Aggiunga maniglie, etichette e caratteristiche di orientamento
- Maniglie ergonomiche o incavi per le dita.
- Testo in rilievo o inciso: numero di parte, lato, revisione.
- Caratteristiche Poka-yoke: perni o forme asimmetriche che impediscono di utilizzare la dima nel verso sbagliato.
5. Mantenetelo rigido e leggero
Le dime di foratura spesso coprono ampie aree. Le piastre solide e spesse utilizzano molto materiale e sono più soggette a deformarsi durante il raffreddamento. Una piastra più sottile con nervature, o una struttura a telaio, è più rigida per grammo e più economica.
6. Rispetti le dimensioni della camera
La nostra EOS FORMIGA P 110 Velocis ha una camera di 200 × 250 × 330 mm. Le dime più grandi possono essere divise in sezioni unite con code di rondine, perni di centraggio o viti. Tenga le giunzioni lontane dai fori critici, oppure posizioni ogni sezione sul pezzo in lavorazione in modo indipendente.
La precisione che potete aspettarvi
La tolleranza generale per il PA 12 sinterizzato al laser è di ±0,3 % della dimensione, con un limite inferiore di ±0,3 mm. Su una dima lunga 200 mm, le posizioni dei fori possono quindi deviare fino a circa ±0,6 mm dal valore nominale. Questo è sufficiente per molte applicazioni di assemblaggio, arredamento e lamiera. Se il vostro schema di foratura richiede posizioni più precise:
- Posizionate la dima su elementi vicini ai fori critici, in modo che l'errore non si sommi sulla lunghezza.
- Alesate le sedi delle boccole dopo la stampa, utilizzando un'attrezzatura di riferimento.
- Stampate un primo articolo, misuratelo e correggete il modello CAD prima di ordinarne altri.
- Per una precisione di livello metallico, combinate un corpo stampato con inserti lavorati a macchina.
Maggiori informazioni nella guida alle tolleranze e giochi SLS.
Limiti del materiale da tenere a mente
- Calore. Il PA 12 si ammorbidisce a temperature molto inferiori rispetto ai metalli. EOS indica una temperatura di inflessione termica per il PA 2200 di 64 °C a un carico di 1,80 MPa (157 °C a 0,45 MPa). L'attrito di una punta da trapano in un foro di nylon semplice lo riscalda localmente, un altro motivo per utilizzare boccole in acciaio.
- Creep. Il nylon si deforma lentamente sotto carico permanente. Evitate elementi stampati che rimangono bloccati sotto una forza elevata.
- Usura. Il contatto strisciante con parti taglienti o abrasive usura il nylon; utilizzate inserti in acciaio nei punti di usura.
- Umidità. Il PA 12 assorbe molta meno acqua rispetto al PA 6, uno dei motivi per cui mantiene le sue dimensioni in officina. Consulti la guida al nylon PA12.
Dal modello CAD all'attrezzaggio in pochi giorni
- Importi il modello CAD del pezzo.
- Crei una piastra o un blocco sull'area da forare e sottragga il pezzo con un piccolo offset per ottenere il contorno.
- Aggiunga sedi per boccole, elementi di posizionamento, morsetti, maniglie ed etichette.
- Svuoti o aggiunga nervature al corpo per ridurre il materiale e la deformazione.
- Esporti come STEP o STL e lo carichi nel calcolatore SLS istantaneo: il visualizzatore 3D e le note di revisione del progetto mostrano il pezzo, se si adatta alla camera della stampante e le cavità chiuse.
- Scelga il colore e il livello di consegna, ordini e inserisca a pressione le boccole quando arrivano i pezzi.
Cosa determina il prezzo di un pezzo del genere è spiegato in Quanto costa la stampa 3D SLS; tutte le 61 tonalità sono nel catalogo colori.
Domande frequenti
Una dima di foratura stampata in 3D può essere utilizzata in produzione?
Sì, se è progettata per questo. Per forature ripetute, inserisca a pressione boccole di foratura in acciaio temprato nel corpo stampato in PA 12. Il nylon fornisce la forma, il posizionamento e il bloccaggio; la boccola in acciaio guida la punta e sopporta l'usura.
Quanto è precisa una dima di foratura SLS?
La tolleranza generale per il PA 12 sinterizzato al laser è di ±0,3 % della dimensione, con un limite inferiore di ±0,3 mm. Per posizioni dei fori più rigorose, posizioni la dima vicino ai fori critici, alesi le sedi delle boccole o misuri un primo articolo e corregga il modello.
Qual è il materiale migliore per dime e attrezzaggi stampati in 3D?
Il nylon PA 12 stampato in SLS è una scelta comune: è resistente, leggero, resistente agli urti e agli oli e grassi, e i contorni complessi non necessitano di supporti. Per calore elevato o forte usura, aggiunga inserti in acciaio o scelga un altro processo.
Quanto può essere grande un'attrezzatura SLS?
La camera della nostra EOS FORMIGA P 110 Velocis misura 200 × 250 × 330 mm. Gli attrezzaggi più grandi vengono divisi in più sezioni stampate unite con incastri a coda di rondine, perni o viti.
Ho bisogno di boccole di foratura in acciaio?
Per la marcatura, i fori pilota o pochi fori, un foro stampato è spesso sufficiente. Per forature ripetute, o quando le posizioni dei fori devono rimanere precise per molti cicli, utilizzi boccole di foratura in acciaio.
Le attrezzature SLS possono essere codificate a colori?
Sì. Le parti sono bianche di default e possono essere tinte in uno qualsiasi dei 61 colori, tutti prezzati istantaneamente, in modo che le attrezzature possano essere codificate per linea, prodotto o variante.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo