
3D ispisane šablone za bušenje, stege i naprave od SLS najlona: Praktičan vodič za dizajn
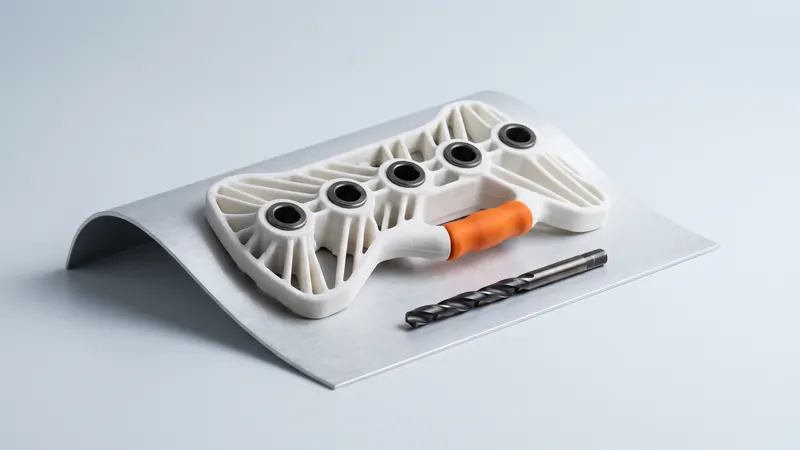
Svaka radionica i proizvodna linija treba male pomagače: šablone za bušenje koje postavljaju rupe na pravo mjesto, stezne naprave koje drže dijelove tijekom sastavljanja, ležišta koja pozicioniraju komponentu za inspekciju. Tradicionalno se glodaju iz aluminijskih ili plastičnih ploča. SLS 3D ispis u PA 12 najlonu brza je i robusna alternativa za mnoge od njih. Ovaj vodič objašnjava gdje ispisane stezne naprave i alati funkcioniraju, gdje im je potreban čelik i kako ih dizajnirati.
Zašto SLS odgovara steznim napravama i alatima
- Kontaktne površine slobodnog oblika. Stezna naprava može pratiti točnu konturu lijevanog, oblikovanog ili zakrivljenog dijela. U SLS-u, konturno ležište ne košta više od ravnog, jer cijena ovisi o volumenu i veličini, a ne o složenosti.
- Bez potpora, bez alata. Unutarnji kanali, podrezi, kopče i ručke ispisuju se u jednom komadu.
- Čvrst materijal. PA 12 je otporan na udarce i ne lomi se pri padu. Otporan je na ulja, masti i mnoge radioničke tekućine.
- Mala težina. Najlonska šablona znatno je lakša od aluminijske, što je važno kada se postavlja stotine puta u smjeni.
- Brza iteracija. Kada se proizvod promijeni, ažurirate CAD model i naručite novu verziju bez reprogramiranja stroja.
- Kodiranje bojama. Bojimo u 61 boju, uz trenutni izračun cijene u kalkulatoru. Naši dijelovi izlaze iz printera jarko bijeli, tako da obojene boje ostaju jasne i lako se razlikuju.
Za što se koriste ispisane šablone i naprave
| Alat | Tipična upotreba | Prikladnost za SLS |
|---|---|---|
| Šablona za bušenje | Pozicioniranje rupa na pločama, profilima, odljevcima ili dijelovima namještaja | Vrlo dobra, s čeličnim čahurama za bušenje za višekratnu upotrebu |
| Montažna naprava | Držanje nekoliko dijelova u položaju za lijepljenje, uvrtanje vijaka ili zakivanje | Vrlo dobra |
| Gnijezdo za pozicioniranje | Pozicioniranje dijela za označavanje, etiketiranje ili inspekciju | Vrlo dobra |
| Kontrolni kalibar ide / ne ide | Brza provjera oblika i rasporeda rupa | Dobro za grube provjere; nije zamjena za kalibrirana mjerila |
| Meke čeljusti i zaštitni jastučići | Držanje osjetljivih dijelova u škripcu ili stezaljci bez ostavljanja tragova | Dobro |
| Naprave za maskiranje | Prekrivanje područja tijekom bojanja, sačmarenja ili lijepljenja | Dobro; provjerite kemijsku kompatibilnost |
| Vodilice za kabele i crijeva | Držanje kabelskih snopova tijekom montaže | Vrlo dobra |
Dizajniranje SLS šablone za bušenje
1. Pozicioniranje šablone na obratku
Šablona za bušenje točna je onoliko koliko je točno njezino pozicioniranje. Uobičajene strategije:
- Prilagodba konturi: šablona je negativ površine obratka, tako da sjeda samo u jedan položaj. Idealno za zakrivljene ili lijevane dijelove.
- Referentni rubovi: graničnici koji se oslanjaju na strojno obrađene rubove obratka, slijedeći princip 3-2-1.
- Zatici za pozicioniranje: ispisani ili umetnuti zatici koji ulaze u postojeće rupe.
Ostavite mali razmak između šablone i površine obratka kako tekstura površine i tolerancija ispisa ne bi uzrokovale ljuljanje šablone.
2. Ispisane rupe ili čahure za bušenje?
Za nekoliko rupa, predbušenje ili šablonu samo za označavanje, ispisane rupe za vođenje od materijala PA 12 su dovoljne. Kod ponavljanog bušenja, svrdlo troši i zagrijava najlonski provrt te se točnost smanjuje. Standardno rješenje je utiskivanje čahura za bušenje od kaljenog čelika u ispisano tijelo. Standardne čahure, na primjer prema DIN 179 bez vijenca ili DIN 172 s vijencem, jeftine su i pružaju tvrdu, preciznu vodilicu; najlon osigurava oblik, pozicioniranje i stezanje.
Kako je dimenzionirano ležište čahure, koliko materijala treba oko njega i koliko duga treba biti čahura ovisi o promjeru svrdla, silama i broju ciklusa. To su dizajnerske odluke za vašu primjenu, a ne fiksna pravila: ako želite drugo mišljenje, stručnjaci na prototype.builders mogu s vama pregledati namjeru dizajna.
3. Fiksiranje na mjestu
Pomicanje tijekom bušenja najčešći je uzrok pogrešno postavljenih rupa. Opcije:
- Integrirane ušice ili utori za zglobne stezaljke.
- Džepovi za magnete na čeličnim obracima.
- Točke za montažu usisnih čašica ili vakuumskih jastučića na velikim pločama.
- Ispisane uskočne kopče za profile.
4. Dodajte ručke, oznake i značajke za orijentaciju
- Ergonomske ručke ili udubljenja za prste.
- Reljefni ili ugravirani tekst: broj dijela, strana, revizija.
- Poka-yoke značajke: asimetrični zatici ili oblici koji sprječavaju korištenje šablone na pogrešan način.
5. Neka bude kruto i lagano
Šablone za bušenje često obuhvaćaju velike površine. Debele pune ploče troše puno materijala i sklonije su savijanju tijekom hlađenja. Tanja ploča s rebrima ili okvirna struktura je kruća po gramu i jeftinija.
6. Poštujte veličinu komore
Naš EOS FORMIGA P 110 Velocis ima komoru od 200 × 250 × 330 mm. Veće šablone mogu se podijeliti u dijelove spojene lastinim repom, klinovima za pozicioniranje ili vijcima. Držite spojeve podalje od kritičnih rupa ili neovisno pozicionirajte svaki dio na obratku.
Točnost koju možete očekivati
Opća tolerancija za laserski sinterirani PA 12 iznosi ±0,3 % dimenzije, s donjom granicom od ±0,3 mm. Na šabloni dugoj 200 mm, pozicije rupa stoga mogu odstupati do oko ±0,6 mm od nominalnih. To je dovoljno za mnoge primjene u montaži, industriji namještaja i obradi lima. Ako vaš raspored rupa zahtijeva preciznije pozicije:
- Pozicionirajte šablonu na značajkama blizu kritičnih rupa, kako se pogreška ne bi zbrajala duž duljine.
- Razvrtajte ležišta čahura nakon printanja, koristeći referentnu napravu.
- Isprintajte prvi komad, izmjerite ga i ispravite CAD model prije naručivanja više komada.
- Za preciznost na razini metala, kombinirajte isprintano tijelo sa strojno obrađenim umetcima.
Više u vodiču za SLS tolerancije i zračnosti.
Ograničenja materijala koja treba imati na umu
- Toplina. PA 12 omekšava na znatno nižim temperaturama od metala. EOS navodi temperaturu savijanja pod opterećenjem za PA 2200 od 64 °C pri opterećenju od 1,80 MPa (157 °C pri 0,45 MPa). Trenje svrdla u običnoj najlonskoj rupi lokalno ga zagrijava, što je još jedan razlog za čelične čahure.
- Puzanje. Najlon se polako deformira pod trajnim opterećenjem. Izbjegavajte isprintane značajke koje ostaju stegnute pod velikom silom.
- Trošenje. Klizni kontakt s oštrim ili abrazivnim dijelovima troši najlon; koristite čelične umetke na mjestima trošenja.
- Vlaga. PA 12 apsorbira puno manje vode od PA 6, što je jedan od razloga zašto zadržava svoje dimenzije u radionici. Pogledajte vodič za PA12 najlon.
Od CAD modela do naprave u nekoliko dana
- Uvezite CAD model obratka.
- Stvorite ploču ili blok preko područja koje treba bušiti i oduzmite obradak s malim odmakom kako biste dobili konturu.
- Dodajte ležišta za čahure, elemente za pozicioniranje, stezaljke, ručke i oznake.
- Izdubite ili orebrijte tijelo kako biste smanjili količinu materijala i savijanje.
- Izvezite kao STEP ili STL i prenesite u instant SLS kalkulator: 3D preglednik i bilješke o pregledu dizajna prikazuju dio, stane li u komoru pisača i zatvorene šupljine.
- Odaberite boju i razinu isporuke, naručite i utisnite čahure kada dijelovi stignu.
Što određuje cijenu takvog dijela objašnjeno je u Koliko košta SLS 3D ispis; sva 61 nijansa nalazi se u katalogu boja.
Česta pitanja
Može li se 3D ispisana šablona za bušenje koristiti u proizvodnji?
Da, ako je dizajnirana za to. Za ponavljano bušenje, utisnite čahure za bušenje od kaljenog čelika u ispisano PA 12 tijelo. Najlon osigurava oblik, pozicioniranje i stezanje; čelična čahura vodi svrdlo i preuzima trošenje.
Koliko je precizna SLS šablona za bušenje?
Opća tolerancija za laserski sinterirani PA 12 iznosi ±0,3 % dimenzije, s donjom granicom od ±0,3 mm. Za preciznije pozicije rupa, smjestite šablonu blizu kritičnih rupa, razvrtajte ležišta čahura ili izmjerite prvi komad i ispravite model.
Koji je materijal najbolji za 3D ispisane šablone i naprave?
SLS-ispisani PA 12 najlon čest je izbor: čvrst je, lagan, otporan na udarce te otporan na ulja i masti, a složene konture ne trebaju potpornje. Za visoke temperature ili jako trošenje, dodajte čelične umetke ili odaberite drugi proces.
Koliko velika može biti SLS naprava?
Dimenzije komore našeg EOS FORMIGA P 110 Velocis su 200 × 250 × 330 mm. Veće naprave podijeljene su u nekoliko isprintanih dijelova spojenih spojevima na lastin rep, klinovima ili vijcima.
Trebaju li mi čelične čahure za bušenje?
Za označavanje, probne rupe ili nekoliko rupa, isprintana rupa često je dovoljna. Za ponavljajuće bušenje ili kada pozicije rupa moraju ostati precizne tijekom mnogo ciklusa, koristite čelične čahure za bušenje.
Mogu li SLS naprave biti označene bojama?
Da. Dijelovi su prema zadanim postavkama bijeli i mogu se obojiti u bilo koju od 61 boje, uz trenutni izračun cijene, tako da se naprave mogu kodirati prema liniji, proizvodu ili varijanti.
Zatražite trenutnu cijenu
Učitajte STEP ili STL datoteke u kalkulator i saznajte cijenu svojih dijelova u nekoliko sekundi: bijeli najlon PA 12, sačmarenje i poliranje uključeni, opcionalno bojenje u 61 boji, tri brzine isporuke. Odatle šaljete pregled narudžbe na potvrdu.
Drugi materijal, NDA ili velika serija? Pišite nam. Za pomoć pri dizajnu i razvoj prototipa pogledajte prototype.builders.
Zatražite trenutnu cijenu