
3D-printade borrmallar, jiggar och fixturer i SLS-nylon: En praktisk designguide
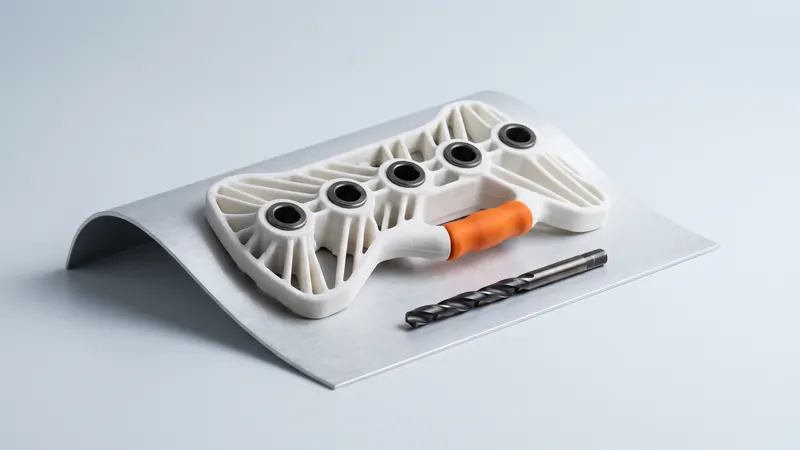
Varje verkstad och produktionslinje behöver små medhjälpare: borrmallar som sätter hål på rätt plats, fixturer som håller delar under montering, fixturbäddar som positionerar en komponent för inspektion. Traditionellt fräses de från aluminium- eller plastplattor. SLS 3D-utskrift i PA 12 nylon är ett snabbt, robust alternativ för många av dem. Denna guide förklarar var utskrivna jiggar och fixturer fungerar, var de behöver stål och hur man designar dem.
Varför SLS passar för jiggar och fixturer
- Friformskontaktytor. En fixtur kan följa den exakta konturen av en gjuten, formad eller böjd del. I SLS kostar en konturfixtur inte mer än en platt, eftersom priset beror på volym och storlek, inte på komplexitet.
- Inga stödstrukturer, inga verktyg. Inre kanaler, underskärningar, klämmor och handtag skrivs ut i ett stycke.
- Tåligt material. PA 12 är slagtåligt och splittras inte när det tappas. Det står emot oljor, fetter och många verkstadsvätskor.
- Låg vikt. En nylonmall är mycket lättare än en i aluminium, vilket spelar roll när den placeras hundratals gånger per skift.
- Snabb iteration. När produkten ändras uppdaterar du CAD-modellen och beställer en ny version utan att behöva programmera om en maskin.
- Färgkodning. Vi färgar i 61 färger, alla prissatta direkt i kalkylatorn. Våra delar kommer ut ur skrivaren klart vita, så de färgade färgerna förblir klara och lätta att skilja åt.
Vad utskrivna jiggar och fixturer används till
| Verktyg | Typisk användning | SLS-lämplighet |
|---|---|---|
| Borrmall | Positionera hål på paneler, profiler, gjutgods eller möbeldelar | Mycket bra, med borrbussningar i stål för upprepad användning |
| Monteringsfixtur | Hålla flera delar på plats för limning, skruvning eller nitning | Mycket bra |
| Positioneringsfixtur | Positionera en del för märkning, etikettering eller inspektion | Mycket bra |
| Gå/stopp-tolk | Snabb kontroll av form och hålmönster | Bra för grova kontroller; ersätter inte kalibrerade mätinstrument |
| Mjuka backar och skyddsplattor | Håll ömtåliga delar i ett skruvstycke eller en tving utan att göra märken på dem | Bra |
| Maskeringsfixturer | Täck ytor under målning, blästring eller limning | Bra; kontrollera kemisk kompatibilitet |
| Kabel- och slangstyrningar | Håll kablage under montering | Mycket bra |
Designa en SLS borrmall
1. Placera mallen på arbetsstycket
En borrmall är bara så exakt som dess placering. Vanliga strategier:
- Konturpassning: mallen är negativet av arbetsstyckets yta, så den sitter bara i en position. Perfekt för böjda eller gjutna delar.
- Referenskanter: stopp som vilar mot bearbetade kanter på arbetsstycket, enligt 3-2-1-principen.
- Styrstift: utskrivna eller isatta stift som griper in i befintliga hål.
Lämna ett litet spelrum mellan mallen och arbetsstyckets yta så att ytstrukturen och utskriftstoleransen inte får mallen att vicka.
2. Utskrivna hål eller borrbussningar?
För en handfull hål, en förborrning eller en mall endast för markering, räcker det med utskrivna styrhål i PA 12. Vid upprepad borrning sliter och värmer borren upp nylonhålet och noggrannheten försämras. Standardlösningen är att pressa in borrbussningar av härdat stål i den utskrivna kroppen. Standardbussningar, till exempel enligt DIN 179 utan krage eller DIN 172 med krage, är billiga och ger en hård, exakt styrning; nylonet står för form, placering och fastspänning.
Hur bussningssätet dimensioneras, hur mycket material som behövs runt det och hur lång bussningen ska vara beror på borrdiametern, krafterna och antalet cykler. Detta är designbeslut för din applikation snarare än fasta regler: om du vill ha ett andra utlåtande kan specialisterna på prototype.builders granska designavsikten med dig.
3. Håll den på plats
Rörelse under borrning är den vanligaste orsaken till felplacerade hål. Alternativ:
- Integrerade klackar eller spår för snabbspännare.
- Fickor för magneter på arbetsstycken av stål.
- Fästpunkter för sugkoppar eller vakuumplattor på stora paneler.
- Utskrivna snäppfästen för profiler.
4. Lägg till handtag, etiketter och orienteringsfunktioner
- Ergonomiska handtag eller fingergrepp.
- Präglad eller graverad text: artikelnummer, sida, revision.
- Poka-yoke-funktioner: asymmetriska stift eller former som förhindrar att mallen används åt fel håll.
5. Håll den styv och lätt
Borrmallar spänner ofta över stora ytor. Tjocka solida plattor använder mycket material och är mer benägna att slå sig under kylningen. En tunnare platta med ribbor, eller en ramstruktur, är styvare per gram och billigare.
6. Respektera kammarens storlek
Vår EOS FORMIGA P 110 Velocis har en kammare på 200 × 250 × 330 mm. Större mallar kan delas upp i sektioner som sammanfogas med laxstjärtar, styrstift eller skruvar. Håll skarvar borta från kritiska hål, eller placera varje sektion på arbetsstycket oberoende av varandra.
Noggrannhet du kan förvänta dig
Den generella toleransen för lasersintrad PA 12 är ±0,3 % av måttet, med en undre gräns på ±0,3 mm. På en 200 mm lång mall kan hålpositionerna därför avvika med upp till cirka ±0,6 mm från det nominella värdet. Det är tillräckligt för många monterings-, möbel- och plåtapplikationer. Om ditt hålmönster kräver snävare positioner:
- Placera mallen på detaljer nära de kritiska hålen, så att felet inte adderas över längden.
- Brotscha bussningssätena efter utskrift med hjälp av en referensfixtur.
- Skriv ut ett första exemplar, mät det och korrigera CAD-modellen innan du beställer fler.
- För precision i metallklass, kombinera en utskriven kropp med maskinbearbetade insatser.
Mer i guiden till SLS-toleranser och spel.
Materialbegränsningar att tänka på
- Värme. PA 12 mjuknar långt under metaller. EOS anger en värmedeflektionstemperatur för PA 2200 på 64 °C vid 1,80 MPa belastning (157 °C vid 0,45 MPa). Friktion från en borr i ett vanligt nylonhål värmer upp det lokalt, vilket är ytterligare en anledning till att använda stålbussningar.
- Krypning. Nylon deformeras långsamt under permanent belastning. Undvik utskrivna detaljer som förblir fastspända under hög kraft.
- Slitage. Glidande kontakt med vassa eller nötande delar sliter på nylon; använd stålinsatser vid slitpunkter.
- Fukt. PA 12 absorberar mycket mindre vatten än PA 6, en anledning till att det behåller sina dimensioner i en verkstad. Se PA12-nylonguiden.
Från CAD-modell till fixtur på några dagar
- Importera CAD-modellen av arbetsstycket.
- Skapa en platta eller ett block över området som ska borras och subtrahera arbetsstycket med en liten förskjutning för att få fram konturen.
- Lägg till bussningssäten, positioneringsdetaljer, klämmor, handtag och etiketter.
- Skala ur eller förse kroppen med ribbor för att minska materialåtgång och skevning.
- Exportera som STEP eller STL och ladda upp den till den direkta SLS-kalkylatorn: 3D-visaren och designgranskningsanteckningarna visar detaljen, om den får plats i skrivarens kammare och inneslutna håligheter.
- Välj färg och leveransnivå, beställ och pressa i bussningarna när delarna anländer.
Vad som avgör priset på en sådan del förklaras i Vad kostar SLS 3D-utskrift; alla 61 nyanser finns i färgkatalogen.
Vanliga frågor
Kan en 3D-utskriven borrmall användas i produktion?
Ja, om den är designad för det. För upprepad borrning, pressa in borrbussningar av härdat stål i den utskrivna PA 12-kroppen. Nylonet står för form, positionering och fastspänning; stålbussningen styr borren och tar upp slitaget.
Hur exakt är en SLS-borrmall?
Den generella toleransen för lasersintrad PA 12 är ±0,3 % av måttet, med en nedre gräns på ±0,3 mm. För snävare hålpositioner, placera mallen nära de kritiska hålen, brotscha bussningssätena eller mät en första detalj och korrigera modellen.
Vilket material är bäst för 3D-utskrivna jiggar och fixturer?
SLS-utskriven PA 12-nylon är ett vanligt val: det är starkt, lätt, slagtåligt och beständigt mot oljor och fetter, och komplexa konturer behöver inga stödstrukturer. För hög värme eller kraftigt slitage, lägg till stålinsatser eller välj en annan process.
Hur stor kan en SLS-fixtur vara?
Kammaren i vår EOS FORMIGA P 110 Velocis mäter 200 × 250 × 330 mm. Större fixturer delas upp i flera utskrivna sektioner som sammanfogas med laxstjärtar, stift eller skruvar.
Behöver jag borrbussningar i stål?
För markering, pilothål eller ett fåtal hål räcker det ofta med ett utskrivet hål. För upprepad borrning, eller när hålpositionerna måste förbli exakta över många cykler, använd borrbussningar i stål.
Kan SLS-fixturer färgkodas?
Ja. Delarna är vita som standard och kan färgas i någon av 61 färger, alla prissatta direkt, så att fixturer kan kodas efter linje, produkt eller variant.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris