
3D-geprinte boormallen, mallen en opspanningen in SLS-nylon: een praktische ontwerpgids
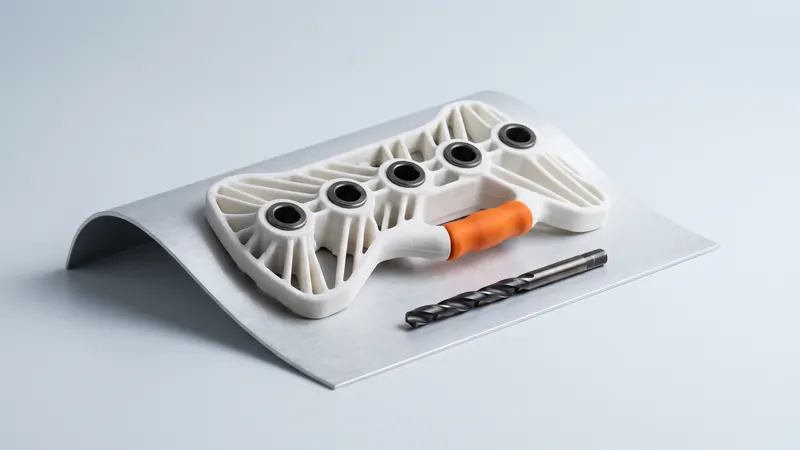
Elke werkplaats en productielijn heeft kleine helpers nodig: boorsjablonen die gaten op de juiste plaats zetten, opspanningen die onderdelen vasthouden tijdens de montage, nesten die een component positioneren voor inspectie. Traditioneel worden ze gefreesd uit aluminium of kunststof platen. SLS 3D-printen in PA 12 nylon is voor veel hiervan een snel, robuust alternatief. Deze gids legt uit waar geprinte mallen en opspanningen werken, waar ze staal nodig hebben en hoe je ze ontwerpt.
Waarom SLS geschikt is voor mallen en opspanningen
- Vrije-vorm contactoppervlakken. Een opspanning kan de exacte contour van een gegoten, gevormd of gebogen onderdeel volgen. In SLS kost een contournest niet meer dan een plat nest, omdat de prijs afhangt van volume en grootte, niet van complexiteit.
- Geen ondersteuningen, geen gereedschap. Interne kanalen, ondersnijdingen, clips en handgrepen worden uit één stuk geprint.
- Taai materiaal. PA 12 is slagvast en versplintert niet als het valt. Het is bestand tegen oliën, vetten en veel werkplaatsvloeistoffen.
- Lichtgewicht. Een nylon sjabloon is veel lichter dan een aluminium sjabloon, wat belangrijk is wanneer het honderden keren per dienst wordt geplaatst.
- Snelle iteratie. Wanneer het product verandert, werk je het CAD-model bij en bestel je een nieuwe versie zonder een machine opnieuw te hoeven programmeren.
- Kleurcodering. We verven in 61 kleuren, allemaal direct geprijsd in de calculator. Onze onderdelen komen helderwit uit de printer, zodat geverfde kleuren helder blijven en gemakkelijk van elkaar te onderscheiden zijn.
Waarvoor geprinte mallen en opspanningen worden gebruikt
| Gereedschap | Typisch gebruik | SLS geschiktheid |
|---|---|---|
| Boormal | Gaten positioneren op panelen, profielen, gietstukken of meubelonderdelen | Zeer goed, met stalen boorbussen voor herhaaldelijk gebruik |
| Montagemal | Verschillende onderdelen op hun plaats houden voor lijmen, schroeven of klinken | Zeer goed |
| Positioneringsnest | Een onderdeel positioneren voor markering, etikettering of inspectie | Zeer goed |
| Go / no-go kaliber | Snelle controle van vorm en gatenpatroon | Goed voor ruwe controles; geen vervanging voor gekalibreerde meetinstrumenten |
| Zachte klembekken en beschermpads | Kwetsbare onderdelen in een bankschroef of klem vasthouden zonder afdrukken achter te laten | Goed |
| Maskeermallen | Gebieden afdekken tijdens het verven, stralen of lijmen | Goed; controleer chemische compatibiliteit |
| Kabel- en slanggeleiders | Kabelbomen op hun plaats houden tijdens de montage | Zeer goed |
Een SLS boormal ontwerpen
1. Positioneer de mal op het werkstuk
Een boormal is slechts zo nauwkeurig als zijn positionering. Veelvoorkomende strategieën:
- Contourpassing: de mal is het negatief van het werkstukoppervlak, waardoor deze maar op één manier past. Ideaal voor gebogen of gegoten onderdelen.
- Referentieranden: aanslagen die tegen bewerkte randen van het werkstuk rusten, volgens het 3-2-1-principe.
- Positioneerpennen: geprinte of ingebrachte pennen die in bestaande gaten vallen.
Laat een kleine speling tussen de mal en het oppervlak van het werkstuk, zodat de oppervlaktetextuur en de printtolerantie de mal niet laten wiebelen.
2. Geprinte gaten of boorbussen?
Voor een handvol gaten, een voorboor of een mal die alleen voor markering is, zijn geprinte geleidegaten in PA 12 voldoende. Bij herhaaldelijk boren slijt en verhit de boor de nylon boring en neemt de nauwkeurigheid af. De standaardoplossing is om gehard stalen boorbussen in de geprinte behuizing te persen. Standaardbussen, bijvoorbeeld volgens DIN 179 zonder kraag of DIN 172 met kraag, zijn goedkoop en bieden een harde, nauwkeurige geleiding; het nylon zorgt voor de vorm, locatie en klemming.
Hoe de zitting van de bus wordt gedimensioneerd, hoeveel materiaal eromheen nodig is en hoe lang de bus moet zijn, hangt af van de boordiameter, de krachten en het aantal cycli. Dit zijn ontwerpbeslissingen voor uw toepassing in plaats van vaste regels: als u een second opinion wilt, kunnen de specialisten van prototype.builders de ontwerpintentie met u doornemen.
3. Houd het op zijn plaats
Beweging tijdens het boren is de meest voorkomende oorzaak van verkeerd geplaatste gaten. Opties:
- Geïntegreerde nokken of sleuven voor snelspanners.
- Uitsparingen voor magneten op stalen werkstukken.
- Bevestigingspunten voor zuignappen of vacuümpads op grote panelen.
- Geprinte klikklemmen voor profielen.
4. Voeg handgrepen, labels en oriëntatiekenmerken toe
- Ergonomische handgrepen of vingeruitsparingen.
- Opliggende of gegraveerde tekst: onderdeelnummer, zijde, revisie.
- Poka-yoke kenmerken: asymmetrische pennen of vormen die voorkomen dat de mal verkeerd om wordt gebruikt.
5. Houd het stijf en licht
Boorsjablonen beslaan vaak grote oppervlakken. Dikke massieve platen gebruiken veel materiaal en hebben meer kans om krom te trekken tijdens het afkoelen. Een dunnere plaat met ribben, of een framestructuur, is stijver per gram en goedkoper.
6. Respecteer de afmetingen van de kamer
Onze EOS FORMIGA P 110 Velocis heeft een kamer van 200 × 250 × 330 mm. Grotere sjablonen kunnen worden opgesplitst in secties die met zwaluwstaarten, paspennen of schroeven worden verbonden. Houd verbindingen uit de buurt van kritieke gaten, of positioneer elke sectie onafhankelijk op het werkstuk.
Nauwkeurigheid die je kunt verwachten
De algemene tolerantie voor lasergesinterd PA 12 is ±0,3 % van de afmeting, met een ondergrens van ±0,3 mm. Op een sjabloon van 200 mm lang kunnen de posities van de gaten daarom tot ongeveer ±0,6 mm afwijken van de nominale waarde. Dat is voldoende voor veel assemblage-, meubel- en plaatwerktoepassingen. Als je gatenpatroon strakkere posities vereist:
- Positioneer de sjabloon op kenmerken dicht bij de kritieke gaten, zodat de fout zich niet opstapelt over de lengte.
- Ruim de buszittingen na het printen op met behulp van een referentiemal.
- Print een eerste exemplaar, meet het op en corrigeer het CAD-model voordat je er meer bestelt.
- Voor precisie van metaalkwaliteit combineer je een geprinte basis met machinaal bewerkte inzetstukken.
Meer in de gids voor SLS toleranties en spelingen.
Materiaallimieten om in gedachten te houden
- Hitte. PA 12 wordt veel sneller zacht dan metalen. EOS geeft een warmtevervormingstemperatuur voor PA 2200 van 64 °C bij een belasting van 1,80 MPa (157 °C bij 0,45 MPa). Wrijving van een boor in een gewone nylon boring verhit deze lokaal, nog een reden voor stalen bussen.
- Kruip. Nylon vervormt langzaam onder permanente belasting. Vermijd geprinte onderdelen die onder hoge kracht ingeklemd blijven.
- Slijtage. Glijdend contact met scherpe of schurende delen slijt nylon; gebruik stalen inzetstukken op slijtagepunten.
- Vocht. PA 12 neemt veel minder water op dan PA 6, een van de redenen waarom het zijn afmetingen behoudt in een werkplaats. Bekijk de PA12 nylon gids.
Van CAD-model tot mal in een paar dagen
- Importeer het CAD-model van het werkstuk.
- Maak een plaat of blok over het te boren gebied en trek het werkstuk er met een kleine offset van af om de contour te krijgen.
- Voeg zittingen voor boorbussen, positioneringselementen, klemmen, handgrepen en labels toe.
- Hol het onderdeel uit of voorzie het van ribben om materiaalgebruik en kromtrekken te verminderen.
- Exporteer als STEP of STL en upload het naar de instant SLS calculator: de 3D-viewer en ontwerpbeoordelingsnotities tonen het onderdeel, of het in de kamer van de printer past en of er ingesloten holtes zijn.
- Kies de kleur en het leveringsniveau, bestel en pers de bussen erin wanneer de onderdelen aankomen.
Wat de prijs van zo'n onderdeel bepaalt, wordt uitgelegd in Wat kost SLS 3D-printen; alle 61 tinten staan in de kleurencatalogus.
Veelgestelde vragen
Kan een 3D-geprinte boormal in productie worden gebruikt?
Ja, als het daarvoor is ontworpen. Pers voor herhaaldelijk boren gehard stalen boorbussen in de geprinte PA 12 behuizing. Het nylon zorgt voor de vorm, positionering en klemming; de stalen bus geleidt de boor en vangt de slijtage op.
Hoe nauwkeurig is een SLS boormal?
De algemene tolerantie voor lasergesinterd PA 12 is ±0,3 % van de afmeting, met een ondergrens van ±0,3 mm. Voor nauwkeurigere gatposities plaatst u de mal dicht bij de kritieke gaten, ruimt u de zittingen van de bussen of meet u een eerste exemplaar en corrigeert u het model.
Welk materiaal is het beste voor 3D-geprinte mallen en opspanningen?
SLS-geprint PA 12 nylon is een veelvoorkomende keuze: het is taai, licht, slagvast en bestand tegen oliën en vetten, en complexe contouren hebben geen ondersteuning nodig. Voeg voor hoge hitte of zware slijtage stalen inzetstukken toe of kies een ander proces.
Hoe groot kan een SLS-mal zijn?
De kamer van onze EOS FORMIGA P 110 Velocis meet 200 × 250 × 330 mm. Grotere opspanningen worden opgesplitst in meerdere geprinte delen die met zwaluwstaartverbindingen, pennen of schroeven worden samengevoegd.
Heb ik stalen boorbussen nodig?
Voor markeren, voorboorgaten of een paar gaten is een geprint gat vaak voldoende. Voor herhaaldelijk boren, of wanneer de posities van de gaten over veel cycli nauwkeurig moeten blijven, gebruikt u stalen boorbussen.
Kunnen SLS-mallen een kleurcodering krijgen?
Ja. Onderdelen zijn standaard wit en kunnen in een van de 61 kleuren worden geverfd, allemaal direct geprijsd, zodat opspanningen kunnen worden gecodeerd per lijn, product of variant.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs