
3D nyomtatott fúrósablonok, készülékek és rögzítők SLS nylonból: Gyakorlati tervezési útmutató
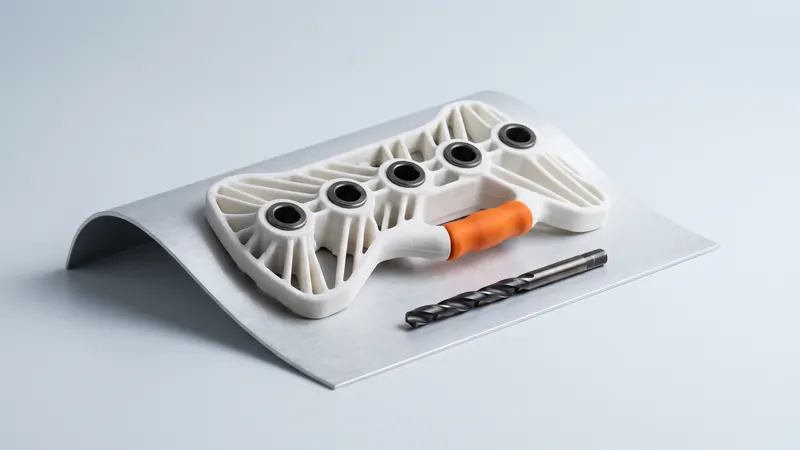
Minden műhelynek és gyártósornak szüksége van apró segítőkre: fúrósablonokra, amelyek a megfelelő helyre teszik a furatokat, befogókra, amelyek az összeszerelés során tartják az alkatrészeket, fészkekre, amelyek pozicionálnak egy komponenst az ellenőrzéshez. Hagyományosan ezeket alumínium- vagy műanyaglemezből marják. A PA 12 nejlonból készült SLS 3D nyomtatás gyors, robusztus alternatíva sokuk számára. Ez az útmutató elmagyarázza, hol működnek a nyomtatott készülékek és befogók, hol van szükségük acélra, és hogyan kell megtervezni őket.
Miért alkalmas az SLS a készülékekhez és befogókhoz
- Szabad formájú érintkezési felületek. Egy befogó pontosan követheti egy öntött, fröccsöntött vagy ívelt alkatrész kontúrját. Az SLS esetében egy kontúros fészek nem kerül többe, mint egy lapos, mivel az ár a térfogattól és a mérettől függ, nem pedig a bonyolultságtól.
- Nincsenek támasztékok, nincs szerszámozás. A belső csatornák, alámetszések, kapcsok és fogantyúk egy darabban nyomtathatók.
- Szívós anyag. A PA 12 ütésálló és nem törik szét, ha leejtik. Ellenáll az olajoknak, zsíroknak és számos műhelyfolyadéknak.
- Könnyű súly. Egy nejlon sablon sokkal könnyebb, mint egy alumínium, ami számít, ha műszakonként több százszor kell elhelyezni.
- Gyors iteráció. Amikor a termék változik, frissíti a CAD modellt, és új verziót rendel anélkül, hogy újra kellene programoznia egy gépet.
- Színkódolás. 61 színben festünk, melyeket a kalkulátor azonnal beáraz. Alkatrészeink élénkfehéren kerülnek ki a nyomtatóból, így a festett színek tiszták és könnyen megkülönböztethetők maradnak.
Mire használják a nyomtatott sablonokat és készülékeket
| Szerszám | Tipikus felhasználás | SLS alkalmasság |
|---|---|---|
| Fúrósablon | Furatok pozicionálása paneleken, profilokon, öntvényeken vagy bútoralkatrészeken | Nagyon jó, acél fúróperselyekkel ismételt használathoz |
| Szerelőkészülék | Több alkatrész pozícióban tartása ragasztáshoz, csavarozáshoz vagy szegecseléshez | Nagyon jó |
| Pozicionáló fészek | Alkatrész pozicionálása jelöléshez, címkézéshez vagy ellenőrzéshez | Nagyon jó |
| Megfelel / nem felel meg ellenőrző idomszer | Alak és furatkép gyors ellenőrzése | Jó durva ellenőrzésekhez; nem helyettesíti a kalibrált mérőeszközöket |
| Puha pofák és védőbetétek | Érzékeny alkatrészek rögzítése satuban vagy szorítóban anélkül, hogy nyomot hagynának rajtuk | Jó |
| Maszkoló készülékek | Területek letakarása festés, szemcseszórás vagy ragasztás során | Jó; ellenőrizze a kémiai kompatibilitást |
| Kábel- és tömlővezetők | Kábelkötegek rögzítése összeszerelés közben | Nagyon jó |
SLS fúrósablon tervezése
1. A sablon pozicionálása a munkadarabon
Egy fúrósablon csak annyira pontos, amennyire a pozicionálása. Gyakori stratégiák:
- Kontúrillesztés: a sablon a munkadarab felületének negatívja, így csak egyetlen pozícióban illeszkedik. Ideális ívelt vagy öntött alkatrészekhez.
- Referenciaélek: ütközők, amelyek a munkadarab megmunkált éleire támaszkodnak, a 3-2-1 elvet követve.
- Pozicionáló csapok: nyomtatott vagy beillesztett csapok, amelyek a meglévő furatokba illeszkednek.
Hagyjon egy kis hézagot a sablon és a munkadarab felülete között, hogy a felületi textúra és a nyomtatási tűrés miatt a sablon ne billegjen.
2. Nyomtatott furatok vagy fúróperselyek?
Néhány furat, előfúrás vagy csak jelölésre szolgáló sablon esetén a PA 12 anyagba nyomtatott vezetőfuratok elegendőek. Ismétlődő fúrásnál a fúró koptatja és felmelegíti a nejlon furatot, így a pontosság romlik. A szabványos megoldás az, hogy edzett acél fúróperselyeket sajtolnak a nyomtatott testbe. A szabványos perselyek, például a perem nélküli DIN 179 vagy a peremes DIN 172, olcsók és kemény, pontos megvezetést biztosítanak; a nejlon pedig az alakot, a pozicionálást és a rögzítést adja.
Az, hogy a perselyfészek mekkora, mennyi anyag szükséges körülötte, és milyen hosszúnak kell lennie a perselynek, a fúró átmérőjétől, az erőhatásoktól és a ciklusok számától függ. Ezek inkább az adott alkalmazásra vonatkozó tervezési döntések, mintsem rögzített szabályok: ha másodvéleményt szeretne, a prototype.builders szakemberei át tudják tekinteni Önnel a tervezési elképzelést.
3. Rögzítés a helyén
A fúrás közbeni elmozdulás a rossz helyre kerülő furatok leggyakoribb oka. Lehetőségek:
- Integrált fülek vagy hornyok a gyorsszorítókhoz.
- Zsebek mágnesek számára acél munkadarabokon.
- Rögzítési pontok tapadókorongok vagy vákuumpárnák számára nagy paneleken.
- Nyomtatott rápattintható kapcsok profilokhoz.
4. Fogantyúk, feliratok és tájoló elemek hozzáadása
- Ergonomikus fogantyúk vagy ujjmélyedések.
- Dombornyomott vagy gravírozott szöveg: cikkszám, oldal, revízió.
- Poka-yoke elemek: aszimmetrikus csapok vagy formák, amelyek megakadályozzák a sablon fordítva történő használatát.
5. Legyen merev és könnyű
A fúrósablonok gyakran nagy területeket fognak át. A vastag, tömör lemezek sok anyagot használnak fel, és nagyobb valószínűséggel vetemednek meg hűlés közben. Egy vékonyabb, bordázott lemez vagy keretszerkezet grammonként merevebb és olcsóbb.
6. Vegye figyelembe a kamra méretét
A mi EOS FORMIGA P 110 Velocis gépünk kamrája 200 × 250 × 330 mm. A nagyobb sablonok fecskefarkú illesztéssel, pozicionáló csapokkal vagy csavarokkal összekötött részekre oszthatók. Tartsa távol az illesztéseket a kritikus furatoktól, vagy helyezze el az egyes részeket a munkadarabon egymástól függetlenül.
Várható pontosság
A lézerszinterezett PA 12 általános tűrése a méret ±0,3 %-a, ±0,3 mm-es alsó határral. Egy 200 mm hosszú sablonon a furatok pozíciói ezért akár kb. ±0,6 mm-rel is eltérhetnek a névlegestől. Ez elegendő számos szerelési, bútoripari és fémlemezes alkalmazáshoz. Ha a furatmintázat szigorúbb pozíciókat igényel:
- Pozicionálja a sablont a kritikus furatokhoz közeli elemeken, így a hiba nem adódik össze a hossz mentén.
- Nyomtatás után dörzsárazza fel a perselyek fészkeit egy referenciasablon segítségével.
- Nyomtasson egy első darabot, mérje meg, és javítsa a CAD modellt, mielőtt többet rendelne.
- Fémipari pontossághoz kombinálja a nyomtatott testet megmunkált betétekkel.
További információk az SLS tűrések és illesztések útmutatóban.
Szem előtt tartandó anyagkorlátok
- Hő. A PA 12 jóval a fémek alatt lágyul. Az EOS a PA 2200 hőhajlási hőmérsékletét 64 °C-ban adja meg 1,80 MPa terhelésnél (157 °C 0,45 MPa-nál). A fúró súrlódása egy sima nejlon furatban helyileg felmelegíti azt, ami egy újabb ok az acélperselyek használatára.
- Kúszás. A nejlon tartós terhelés alatt lassan deformálódik. Kerülje az olyan nyomtatott elemeket, amelyek nagy erővel befogva maradnak.
- Kopás. Az éles vagy koptató alkatrészekkel való csúszó érintkezés koptatja a nejlont; használjon acélbetéteket a kopási pontokon.
- Nedvesség. A PA 12 sokkal kevesebb vizet szív fel, mint a PA 6, ez az egyik oka annak, hogy megtartja a méreteit a műhelyben. Lásd a PA12 nejlon útmutatót.
CAD modelltől a rögzítőig néhány nap alatt
- Importálja a munkadarab CAD modelljét.
- Hozzon létre egy lemezt vagy blokkot a fúrandó terület felett, és vonja ki belőle a munkadarabot egy kis eltolással, hogy megkapja a kontúrt.
- Adjon hozzá perselyfészkeket, pozicionáló elemeket, szorítókat, fogantyúkat és címkéket.
- Könnyítse ki vagy bordázza a testet az anyagfelhasználás és a vetemedés csökkentése érdekében.
- Exportálja STEP vagy STL formátumban, és töltse fel az azonnali SLS kalkulátorba: a 3D nézegető és a tervezési felülvizsgálati megjegyzések megmutatják az alkatrészt, hogy befér-e a nyomtató kamrájába, és vannak-e benne zárt üregek.
- Válassza ki a színt és a szállítási szintet, rendelje meg, és préselje be a perselyeket, amikor az alkatrészek megérkeznek.
Hogy mi határozza meg egy ilyen alkatrész árát, azt a Mennyibe kerül az SLS 3D nyomtatás részletezi; mind a 61 árnyalat megtalálható a színkatalógusban.
Gyakran ismételt kérdések
Használható-e egy 3D nyomtatott fúrósablon a gyártásban?
Igen, ha arra tervezték. Ismétlődő fúráshoz préseljen edzett acél fúróperselyeket a nyomtatott PA 12 testbe. A nejlon biztosítja az alakot, a pozicionálást és a rögzítést; az acélpersely vezeti a fúrót és felveszi a kopást.
Milyen pontos egy SLS fúrósablon?
A lézerszinterezett PA 12 általános tűrése a méret ±0,3 %-a, ±0,3 mm-es alsó határral. Szigorúbb furatpozíciók esetén helyezze a sablont a kritikus furatokhoz közel, dörzsárazza ki a perselyfészkeket, vagy mérjen le egy első darabot, és korrigálja a modellt.
Melyik anyag a legjobb a 3D nyomtatott sablonokhoz és rögzítőkhöz?
Az SLS-nyomtatott PA 12 nejlon gyakori választás: szívós, könnyű, ütésálló, valamint ellenáll az olajoknak és zsíroknak, a bonyolult kontúrokhoz pedig nincs szükség támasztékokra. Magas hőmérséklet vagy erős kopás esetén adjon hozzá acélbetéteket, vagy válasszon más eljárást.
Mekkora lehet egy SLS sablon?
Az EOS FORMIGA P 110 Velocis gépünk kamrája 200 × 250 × 330 mm méretű. A nagyobb készülékeket több nyomtatott részre osztjuk, amelyeket fecskefarkú illesztéssel, csapokkal vagy csavarokkal rögzítünk egymáshoz.
Szükségem van acél fúróperselyekre?
Jelöléshez, előfúráshoz vagy néhány furathoz gyakran elegendő egy nyomtatott furat. Ismétlődő fúráshoz, vagy ha a furatok pozíciójának sok cikluson keresztül pontosnak kell maradnia, használjon acél fúróperselyeket.
Színkódolhatók az SLS sablonok?
Igen. Az alkatrészek alapértelmezés szerint fehérek, és 61 szín bármelyikére festhetők, melyeket azonnal beárazunk, így a rögzítők sor, termék vagy változat szerint kódolhatók.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat