
3D-natisnjene vrtalne šablone, priprave in vpenjala iz SLS najlona: Praktični vodnik za načrtovanje
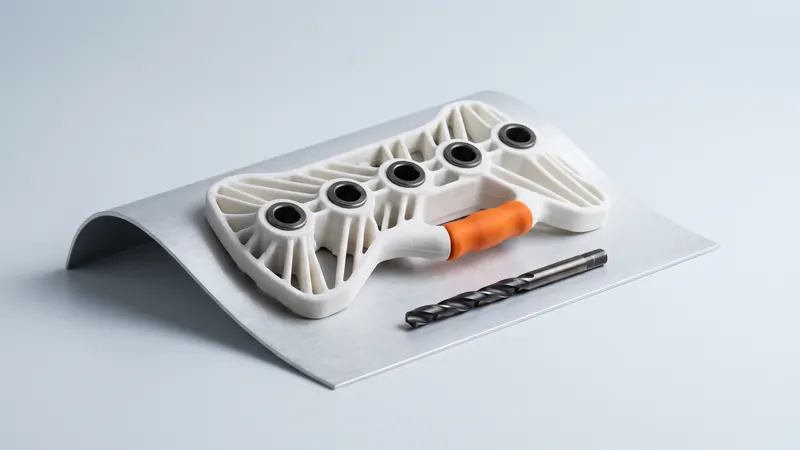
Vsaka delavnica in proizvodna linija potrebuje majhne pomočnike: vrtalne šablone, ki naredijo luknje na pravem mestu, vpenjala, ki držijo dele med montažo, ležišča, ki pozicionirajo komponento za pregled. Tradicionalno so rezkani iz aluminijaste ali plastične plošče. 3D-tiskanje SLS iz najlona PA 12 je hitra in robustna alternativa za mnoge od njih. Ta vodnik pojasnjuje, kje delujejo natisnjene priprave in vpenjala, kje potrebujejo jeklo in kako jih načrtovati.
Zakaj je SLS primeren za priprave in vpenjala
- Kontaktne površine prostih oblik. Vpenjalo lahko sledi natančni konturi litega, brizganega ali ukrivljenega dela. Pri SLS konturno ležišče ne stane nič več kot ravno, saj je cena odvisna od prostornine in velikosti, ne pa od kompleksnosti.
- Brez podpor, brez orodij. Notranji kanali, spodrezi, sponke in ročaji so natisnjeni v enem kosu.
- Trpežen material. PA 12 je odporen na udarce in se ob padcu ne razbije. Odporen je na olja, masti in številne delavniške tekočine.
- Majhna teža. Najlonska šablona je veliko lažja od aluminijaste, kar je pomembno, ko jo v eni izmeni namestimo več stokrat.
- Hitra iteracija. Ko se izdelek spremeni, posodobite CAD model in naročite novo različico brez ponovnega programiranja stroja.
- Barvno kodiranje. Barvamo v 61 barvah, vse so takoj ovrednotene v kalkulatorju. Naši deli pridejo iz tiskalnika svetlo beli, zato obarvane barve ostanejo jasne in jih je enostavno ločiti.
Za kaj se uporabljajo natisnjene šablone in vpenjala
| Orodje | Tipična uporaba | Primernost za SLS |
|---|---|---|
| Vrtalna šablona | Pozicioniranje lukenj na ploščah, profilih, odlitkih ali delih pohištva | Zelo dobra, z jeklenimi vrtalnimi pušami za večkratno uporabo |
| Montažna priprava | Držanje več delov v položaju za lepljenje, vijačenje ali kovičenje | Zelo dobra |
| Pozicionirno gnezdo | Pozicioniranje dela za označevanje, etiketiranje ali pregled | Zelo dobra |
| Kontrolno merilo gre / ne gre | Hiter pregled oblike in vzorca lukenj | Dobro za grobe preglede; ni zamenjava za umerjena merila |
| Mehke čeljusti in zaščitne blazinice | Držanje občutljivih delov v primežu ali sponi brez puščanja sledi | Dobro |
| Maskirne priprave | Pokrivanje območij med barvanjem, obstreljevanjem ali lepljenjem | Dobro; preverite kemično združljivost |
| Vodila za kable in cevi | Držanje kabelskih snopov med montažo | Zelo dobra |
Oblikovanje SLS vrtalne šablone
1. Namestite šablono na obdelovanec
Vrtalna šablona je natančna le toliko, kolikor je natančna njena namestitev. Pogoste strategije:
- Prileganje konturi: šablona je negativ površine obdelovanca, zato se prilega le v enem položaju. Idealno za ukrivljene ali lite dele.
- Referenčni robovi: prisloni, ki se naslanjajo na strojno obdelane robove obdelovanca po principu 3-2-1.
- Pozicionirni zatiči: natisnjeni ali vstavljeni zatiči, ki se prilegajo obstoječim luknjam.
Pustite majhno zračnost med šablono in površino obdelovanca, da se šablona zaradi teksture površine in tolerance tiska ne bo majala.
2. Natisnjene luknje ali vrtalne puše?
Za peščico lukenj, pilotni sveder ali šablono samo za označevanje so natisnjene vodilne luknje iz PA 12 dovolj. Pri ponavljajočem se vrtanju sveder obrabi in segreje najlonsko izvrtino, natančnost pa se poslabša. Standardna rešitev je stiskanje vrtalnih puš iz kaljenega jekla v natisnjeno ohišje. Standardne puše, na primer po DIN 179 brez venca ali DIN 172 z vencem, so poceni in zagotavljajo trdo, natančno vodilo; najlon pa zagotavlja obliko, lokacijo in vpenjanje.
Kako je dimenzionirano ležišče puše, koliko materiala potrebuje okoli sebe in kako dolga naj bo puša, je odvisno od premera svedra, sil in števila ciklov. To so konstrukcijske odločitve za vašo aplikacijo in ne stroga pravila: če želite drugo mnenje, lahko strokovnjaki pri prototype.builders z vami pregledajo namen zasnove.
3. Pritrditev na mestu
Premikanje med vrtanjem je najpogostejši vzrok za napačno nameščene luknje. Možnosti:
- Integrirana ušesca ali reže za preklopne spone.
- Žepi za magnete na jeklenih obdelovancih.
- Pritrdilne točke za priseske ali vakuumske blazinice na velikih ploščah.
- Natisnjene zaskočne sponke za profile.
4. Dodajte ročaje, oznake in orientacijske elemente
- Ergonomski ročaji ali vdolbine za prste.
- Reliefno ali vgravirano besedilo: številka dela, stran, revizija.
- Poka-yoke elementi: asimetrični zatiči ali oblike, ki preprečujejo napačno uporabo šablone.
5. Naj bo togo in lahko
Vrtalne šablone pogosto pokrivajo velika območja. Debele polne plošče porabijo veliko materiala in so bolj nagnjene k zvijanju med ohlajanjem. Tanjša plošča z rebri ali okvirna struktura je bolj toga na gram in cenejša.
6. Upoštevajte velikost komore
Naš EOS FORMIGA P 110 Velocis ima komoro velikosti 200 × 250 × 330 mm. Večje šablone je mogoče razdeliti na odseke, ki so spojeni z lastovičjimi repi, pozicionirnimi zatiči ali vijaki. Spoje držite stran od kritičnih lukenj ali pa vsak odsek na obdelovancu pozicionirajte neodvisno.
Natančnost, ki jo lahko pričakujete
Splošna toleranca za lasersko sintran PA 12 je ±0,3 % dimenzije, s spodnjo mejo ±0,3 mm. Na šabloni, dolgi 200 mm, lahko položaji lukenj zato odstopajo do približno ±0,6 mm od nominalnih. To zadostuje za številne aplikacije pri montaži, pohištvu in pločevini. Če vaš vzorec lukenj zahteva strožje položaje:
- Šablono pozicionirajte na elementih blizu kritičnih lukenj, da se napaka ne sešteva po dolžini.
- Po tiskanju povrtajte ležišča puš z uporabo referenčne priprave.
- Natisnite prvi kos, ga izmerite in popravite CAD model, preden naročite več.
- Za natančnost na ravni kovin kombinirajte natisnjeno ohišje s strojno obdelanimi vložki.
Več v vodniku za SLS tolerance in zračnosti.
Omejitve materiala, ki jih je treba upoštevati
- Toplota. PA 12 se zmehča precej pod temperaturo kovin. EOS navaja temperaturo upogiba pod obremenitvijo za PA 2200 pri 64 °C pri obremenitvi 1,80 MPa (157 °C pri 0,45 MPa). Trenje svedra v navadni najlonski izvrtini jo lokalno segreje, kar je še en razlog za jeklene puše.
- Lezenje. Najlon se pod trajno obremenitvijo počasi deformira. Izogibajte se natisnjenim elementom, ki ostanejo vpeti pod veliko silo.
- Obraba. Drsni stik z ostrimi ali abrazivnimi deli obrabi najlon; na mestih obrabe uporabite jeklene vložke.
- Vlaga. PA 12 absorbira veliko manj vode kot PA 6, kar je eden od razlogov, da ohranja svoje dimenzije v delavnici. Oglejte si vodnik za najlon PA12.
Od CAD modela do vpenjala v nekaj dneh
- Uvozite CAD model obdelovanca.
- Ustvarite ploščo ali blok nad območjem za vrtanje in odštejte obdelovanec z majhnim odmikom, da dobite konturo.
- Dodajte ležišča za puše, pozicionirne elemente, spone, ročaje in oznake.
- Izdolbite ali orebrujte telo, da zmanjšate porabo materiala in zvijanje.
- Izvozite kot STEP ali STL in ga naložite v takojšnji SLS kalkulator: 3D-pregledovalnik in opombe o pregledu dizajna prikažejo del, ali se prilega komori tiskalnika in zaprte votline.
- Izberite barvo in raven dostave, naročite in vtisnite puše, ko deli prispejo.
Kaj vpliva na ceno takšnega dela, je pojasnjeno v Koliko stane SLS 3D tiskanje; vseh 61 odtenkov je v barvnem katalogu.
Pogosta vprašanja
Ali se lahko 3D-tisnjena vrtalna šablona uporablja v proizvodnji?
Da, če je za to zasnovana. Za ponavljajoče se vrtanje vtisnite vrtalne puše iz kaljenega jekla v natisnjeno telo iz PA 12. Najlon zagotavlja obliko, lokacijo in vpenjanje; jeklena puša vodi sveder in prevzame obrabo.
Kako natančna je vrtalna šablona SLS?
Splošna toleranca za lasersko sintran PA 12 je ±0,3 % dimenzije, s spodnjo mejo ±0,3 mm. Za natančnejše položaje lukenj postavite šablono blizu kritičnih lukenj, povrtajte ležišča puš ali izmerite prvi kos in popravite model.
Kateri material je najboljši za 3D-tisnjene šablone in vpenjala?
SLS-tiskan najlon PA 12 je pogosta izbira: je žilav, lahek, odporen na udarce ter odporen na olja in masti, kompleksne konture pa ne potrebujejo podpor. Za visoko vročino ali močno obrabo dodajte jeklene vložke ali izberite drug postopek.
Kako velika je lahko SLS priprava?
Komora našega EOS FORMIGA P 110 Velocis meri 200 × 250 × 330 mm. Večje vpenjalne priprave so razdeljene na več natisnjenih delov, ki so spojeni z lastovičjimi repi, zatiči ali vijaki.
Ali potrebujem jeklene vrtalne puše?
Za označevanje, vodilne luknje ali le nekaj lukenj je pogosto dovolj natisnjena luknja. Za ponavljajoče se vrtanje ali ko morajo položaji lukenj ostati natančni skozi veliko ciklov, uporabite jeklene vrtalne puše.
Ali so lahko SLS priprave barvno kodirane?
Da. Deli so privzeto beli in jih je mogoče obarvati v katero koli izmed 61 barv, vse so takoj ovrednotene, tako da je mogoče vpenjala kodirati po liniji, izdelku ali različici.
Pridobite takojšnjo ceno
Naložite datoteke STEP ali STL v kalkulator in v nekaj sekundah preverite ceno svojih delov: bel najlon PA 12, vključeno obstreljevanje in poliranje, neobvezno barvanje v 61 barvah, tri hitrosti dostave. Od tam pošljete predogled naročila v potrditev.
Drug material, NDA ali velika serija? Pišite nam. Za pomoč pri oblikovanju in razvoj prototipov obiščite prototype.builders.
Pridobite takojšnjo ceno