
3D принтирани шаблони за пробиване, приспособления и фиксатори от SLS найлон: Практическо ръководство за дизайн
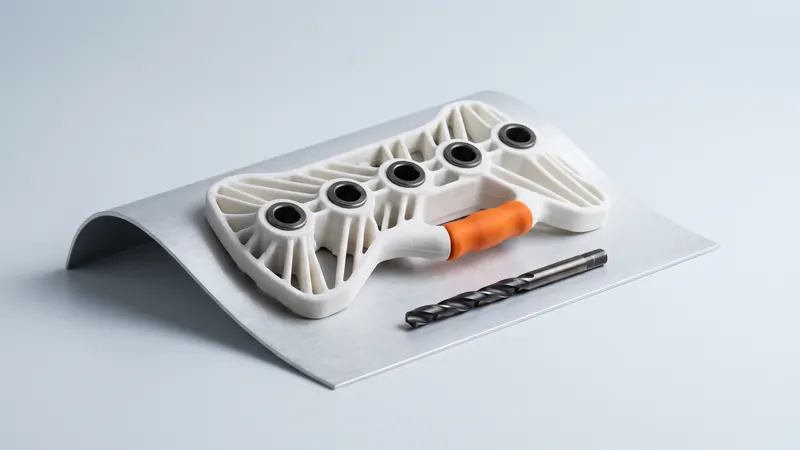
Всяка работилница и производствена линия се нуждае от малки помощници: шаблони за пробиване, които поставят отворите на правилното място, приспособления, които държат частите по време на сглобяване, гнезда, които позиционират компонент за проверка. Традиционно те се фрезоват от алуминиева или пластмасова плоча. SLS 3D принтирането с найлон PA 12 е бърза и здрава алтернатива за много от тях. Това ръководство обяснява къде работят отпечатаните кондуктори и приспособления, къде се нуждаят от стомана и как да ги проектирате.
Защо SLS е подходящ за кондуктори и приспособления
- Контактни повърхности със свободна форма. Едно приспособление може да следва точния контур на отлята, формована или извита част. При SLS контурното гнездо не струва повече от плоското, защото цената зависи от обема и размера, а не от сложността.
- Без поддържащи структури, без инструменти. Вътрешните канали, подрязванията, щипките и дръжките се отпечатват като едно цяло.
- Здрав материал. PA 12 е устойчив на удар и не се разбива при изпускане. Той е устойчив на масла, греси и много работни течности.
- Ниско тегло. Найлоновият шаблон е много по-лек от алуминиевия, което е от значение, когато се поставя стотици пъти на смяна.
- Бърза итерация. Когато продуктът се промени, актуализирате CAD модела и поръчвате нова версия без да препрограмирате машина.
- Цветово кодиране. Ние боядисваме в 61 цвята, всички оценени незабавно в калкулатора. Нашите детайли излизат от принтера ярко бели, така че боядисаните цветове остават ясни и лесни за различаване.
За какво се използват принтираните шаблони и приспособления
| Инструмент | Типична употреба | Подходящо за SLS |
|---|---|---|
| Шаблон за пробиване | Позициониране на отвори върху панели, профили, отливки или мебелни части | Много добро, със стоманени втулки за пробиване за многократна употреба |
| Монтажно приспособление | Задържане на няколко части в позиция за лепене, завинтване или нитване | Много добро |
| Позициониращо гнездо | Позициониране на част за маркиране, етикетиране или инспекция | Много добро |
| Калибър минава / не минава | Бърза проверка на формата и разположението на отворите | Добро за груби проверки; не е заместител на калибрирани измервателни уреди |
| Меки челюсти и защитни подложки | Задържане на деликатни детайли в менгеме или скоба без оставяне на следи | Добро |
| Маскиращи приспособления | Покриване на зони по време на боядисване, бластиране или лепене | Добро; проверете химическата съвместимост |
| Водачи за кабели и маркучи | Задържане на кабелни снопове по време на сглобяване | Много добро |
Проектиране на SLS шаблон за пробиване
1. Позициониране на шаблона върху детайла
Шаблонът за пробиване е толкова точен, колкото е точно неговото позициониране. Често срещани стратегии:
- Контурно напасване: шаблонът е негатив на повърхността на детайла, така че застава само в една позиция. Идеално за извити или лети детайли.
- Референтни ръбове: ограничители, които опират в машинно обработените ръбове на детайла, следвайки принципа 3-2-1.
- Позициониращи щифтове: отпечатани или вмъкнати щифтове, които влизат в съществуващи отвори.
Оставете малка хлабина между шаблона и повърхността на детайла, така че текстурата на повърхността и толерансът на печат да не причинят клатене на шаблона.
2. Отпечатани отвори или пробивни втулки?
За няколко отвора, пилотно пробиване или шаблон само за маркиране, отпечатаните водещи отвори от PA 12 са достатъчни. При многократно пробиване свредлото износва и нагрява найлоновия отвор и точността намалява. Стандартното решение е да се пресоват пробивни втулки от закалена стомана в отпечатаното тяло. Стандартните втулки, например по DIN 179 без яка или DIN 172 с яка, са евтини и осигуряват твърд, точен водач; найлонът осигурява формата, позиционирането и притискането.
Как е оразмерено леглото на втулката, колко материал е необходим около него и колко дълга трябва да бъде втулката, зависи от диаметъра на свредлото, силите и броя на циклите. Това са проектни решения за вашето приложение, а не строги правила: ако искате второ мнение, специалистите от prototype.builders могат да прегледат проектните намерения заедно с вас.
3. Задръжте го на място
Движението по време на пробиване е най-честата причина за неправилно разположени отвори. Опции:
- Интегрирани уши или прорези за бързодействащи стяги.
- Джобове за магнити при стоманени детайли.
- Точки за монтаж на вендузи или вакуумни подложки върху големи панели.
- Отпечатани щипки за закопчаване към профили.
4. Добавете дръжки, етикети и елементи за ориентация
- Ергономични дръжки или вдлъбнатини за пръсти.
- Релефен или гравиран текст: номер на детайла, страна, ревизия.
- Poka-yoke елементи: асиметрични щифтове или форми, които предотвратяват използването на шаблона наопаки.
5. Поддържайте го твърд и лек
Шаблоните за пробиване често обхващат големи площи. Дебелите плътни плочи използват много материал и е по-вероятно да се деформират по време на охлаждане. По-тънка плоча с ребра или рамкова структура е по-твърда на грам и по-евтина.
6. Съобразявайте се с размера на камерата
Нашият EOS FORMIGA P 110 Velocis има камера от 200 × 250 × 330 mm. По-големите шаблони могат да бъдат разделени на секции, съединени с лястовичи опашки, позициониращи щифтове или винтове. Дръжте съединенията далеч от критични отвори или позиционирайте всяка секция върху детайла независимо.
Точност, която можете да очаквате
Общият толеранс за лазерно синтерован PA 12 е ±0,3 % от размера, с долна граница от ±0,3 mm. При шаблон с дължина 200 mm позициите на отворите следователно могат да се отклоняват с до около ±0,6 mm от номинала. Това е достатъчно за много приложения в монтажа, мебелите и ламарината. Ако вашият модел на отворите се нуждае от по-точни позиции:
- Позиционирайте шаблона върху елементи близо до критичните отвори, така че грешката да не се натрупва по дължината.
- Райберовайте леглата на втулките след отпечатване, като използвате референтно приспособление.
- Отпечатайте първи образец, измерете го и коригирайте CAD модела, преди да поръчате още.
- За прецизност от метален клас, комбинирайте отпечатано тяло с машинно обработени вложки.
Повече в ръководството за SLS толеранси и хлабини.
Ограничения на материала, които трябва да имате предвид
- Топлина. PA 12 омеква много по-рано от металите. EOS дава температура на топлинна деформация за PA 2200 от 64 °C при натоварване от 1,80 MPa (157 °C при 0,45 MPa). Триенето от свредло в обикновен найлонов отвор го нагрява локално, още една причина за стоманени втулки.
- Пълзене. Найлонът бавно се деформира под постоянно натоварване. Избягвайте отпечатани елементи, които остават притиснати под голяма сила.
- Износване. Плъзгащият контакт с остри или абразивни части износва найлона; използвайте стоманени вложки в точките на износване.
- Влага. PA 12 абсорбира много по-малко вода от PA 6, което е една от причините да запазва размерите си в работилницата. Вижте ръководството за найлон PA12.
От CAD модел до приспособление за няколко дни
- Импортирайте CAD модела на детайла.
- Създайте плоча или блок над зоната за пробиване и извадете детайла с малък отстъп, за да получите контура.
- Добавете легла за втулки, позициониращи елементи, скоби, дръжки и етикети.
- Направете тялото кухо или добавете ребра, за да намалите материала и изкривяването.
- Експортирайте като STEP или STL и го качете в моменталния SLS калкулатор: 3D визуализаторът и бележките от прегледа на дизайна показват детайла, дали се побира в камерата на принтера и затворените кухини.
- Изберете цвят и ниво на доставка, поръчайте и набийте втулките, когато частите пристигнат.
Какво определя цената на такъв детайл е обяснено в Колко струва SLS 3D принтирането; всички 61 нюанса са в цветовия каталог.
Често задавани въпроси
Може ли 3D принтиран шаблон за пробиване да се използва в производството?
Да, ако е проектиран за това. За многократно пробиване набийте пробивни втулки от закалена стомана в принтираното тяло от PA 12. Найлонът осигурява формата, позиционирането и закрепването; стоманената втулка води свредлото и поема износването.
Колко точен е SLS шаблонът за пробиване?
Общият толеранс за лазерно синтерован PA 12 е ±0,3 % от размера, с долна граница от ±0,3 mm. За по-точни позиции на отворите, разположете шаблона близо до критичните отвори, райберовайте леглата на втулките или измерете първия детайл и коригирайте модела.
Кой материал е най-добър за 3D принтирани шаблони и приспособления?
SLS-принтираният найлон PA 12 е често срещан избор: той е здрав, лек, удароустойчив и устойчив на масла и греси, а сложните контури не се нуждаят от поддържащи структури. За висока температура или силно износване добавете стоманени вложки или изберете друг процес.
Колко голямо може да бъде едно SLS приспособление?
Камерата на нашия EOS FORMIGA P 110 Velocis е с размери 200 × 250 × 330 mm. По-големите приспособления се разделят на няколко отпечатани секции, съединени с лястовичи опашки, щифтове или винтове.
Трябват ли ми стоманени втулки за пробиване?
За маркиране, пилотни отвори или няколко отвора, отпечатаният отвор често е достатъчен. За многократно пробиване или когато позициите на отворите трябва да останат точни в продължение на много цикли, използвайте стоманени втулки за пробиване.
Могат ли SLS приспособленията да бъдат цветово кодирани?
Да. Детайлите са бели по подразбиране и могат да бъдат боядисани в който и да е от 61 цвята, всички оценени незабавно, така че приспособленията могат да бъдат кодирани по линия, продукт или вариант.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена