
Přesnost 3D tisku SLS: jaké tolerance mají laserem spékané díly z PA 12?
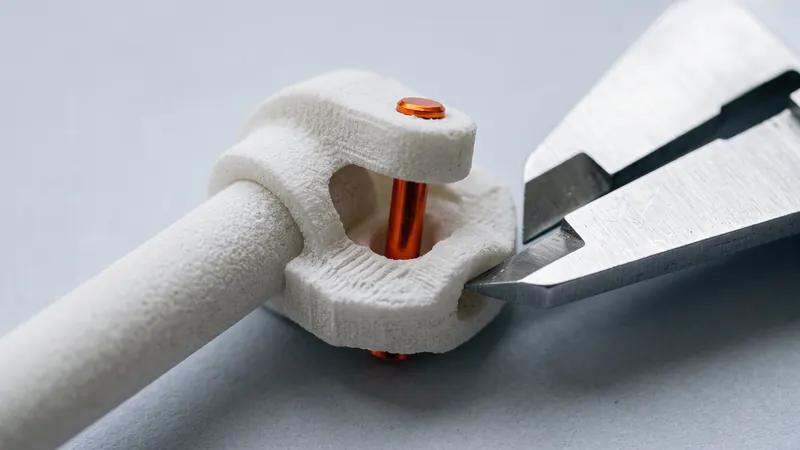
SLS vyrábí pevné nylonové díly bez podpor, a proto je přirozenou volbou pro funkční prototypy, přípravky a malé série. Další otázka je vždy stejná: jaká je přesnost 3D tisku a jakou vůli potřebují dva díly, aby do sebe zapadly? Průvodce uvádí realistické hodnoty pro laserem spékaný PA 12, vysvětluje, odkud se berou odchylky, a shrnuje praktické vůle.
Krátká odpověď
Pro laserem spékaný PA 12 je obecná tolerance, na kterou navrhujeme, ±0,3 % jmenovitého rozměru, se spodním limitem ±0,3 mm. Toto je obvyklé vodítko pro tento proces, nikoli záruka pro každou geometrii. EOS, výrobce naší FORMIGA P 110 Velocis a rodiny prášků PA 2200 z PA 12, nezveřejňuje jediné číslo tolerance: jeho datové listy uvádějí údaje o materiálu a procesu a upozorňují, že vlastnosti dílu závisí na geometrii, orientaci a zpracování.
| Jmenovitý rozměr | Obecná tolerance |
|---|---|
| 10 mm | ±0,3 mm (platí dolní mez) |
| 50 mm | ±0,3 mm (platí dolní mez) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Kompaktní díl s rovnoměrnými stěnami je často přesnější, než udává směrnice. Silný, plochý nebo velmi dlouhý díl se může odchylovat více.
Odkud se berou rozměrové odchylky
Smrštění během chladnutí
Sintrovaný PA 12 se smršťuje, když chladne z teploty blízké svému bodu tání, který EOS uvádí jako 176 °C pro PA 2200. Příprava tisku kompenzuje průměrné smrštění změnou měřítka dílu, ale smrštění není dokonale rovnoměrné: silné části udrží teplo déle a smrští se více než tenké stěny vedle nich. Proto jsou díly s rovnoměrnou tloušťkou stěny nejpřesnější.
Deformace velkých rovných ploch
Velké, tenké a ploché desky chladnou nerovnoměrně a mohou se prohnout. Žebra, mírné zakřivení nebo příruba podél okraje činí desky mnohem stabilnějšími. Pokud záleží na rovinnosti, je vzor žeber na zadní straně levnější než jakékoli dodatečné úpravy.
Ulpívání prášku
Zrnka prášku vedle roztaveného obrysu se částečně roztaví a přilepí k povrchu. To dává SLS jeho matnou, mírně zrnitou texturu a má dva účinky na rozměry: otvory a drážky vycházejí o něco menší, než bylo navrženo, a čepy a výstupky o něco větší. Tento efekt je nejvíce viditelný u malých otvorů, které se mohou zaplnit částečně spékáným práškem.
Orientace v tiskárně
Vrstvy jsou silné asi desetinu milimetru (EOS uvádí 0,12 mm pro proces PA 2200 Balance). Mírně zkosené povrchy vykazují jemné vrstvení a vlastnosti se liší mezi rovinou vrstvy a vertikálním směrem: EOS udává pevnost v tahu 48 MPa v rámci vrstev a 42 MPa napříč nimi pro PA 2200 a tažnost při přetržení 18 % oproti 4 %. Příprava tisku volí orientaci pro celou tiskovou úlohu; pokud je jedna plocha nebo otvor kritický, navrhněte jej tak, aby nezávisel na orientaci, nebo se zeptejte před objednáním.
Dokončování a barvení
Naše díly jsou tryskány a leštěny v DyeMansion Powershot DUAL. Tryskání odstraňuje volný a slabě ulpívající prášek; podle DyeMansion jeho PolyShot Surfacing povrch spíše zhutňuje, než aby odstraňoval materiál, takže původní geometrie zůstává zachována. Podle našich zkušeností je změna v řádu setin milimetru, což je bezpečně v rámci tolerance tisku; ostré hrany se mírně zaoblí. Barvení tekutými barvami TCN zbarvuje povrchovou vrstvu: barva proniká do nylonu, místo aby tvořila povlak, takže nepřidává žádnou vrstvu materiálu.
Doporučené vůle pro uložení
Níže uvedené hodnoty jsou běžnými výchozími body pro laserem spékaný PA 12, nikoliv zárukami. Pro kritické uložení si nejprve vytiskněte malý zkušební kus; s okamžitou cenou stojí zkušební vzorek málo.
| Uložení | Výchozí vůle | Poznámky |
|---|---|---|
| Pohyblivé díly tištěné vcelku (panty, řetězy) | mezera alespoň 0,5 mm | U menších mezer hrozí spečení; prášek musí mít možnost uniknout |
| Kluzné uložení mezi dvěma tištěnými díly | celkem asi 0,3 až 0,5 mm | Začněte na 0,4 mm a upravte po zkušebním tisku |
| Těsné lícování mezi dvěma vytištěnými díly | celkem asi 0,2 až 0,3 mm | Vyžaduje mírnou sílu; závisí na velikosti prvku |
| Otvor pro kovový čep nebo hřídel | Navrhněte na jmenovitý rozměr, vystružte na přesnou velikost | Vystružení vytištěného otvoru zajistí čistý a přesný vývrt |
| Nalisování kovového dílu | Mírně poddimenzované, poté otestujte | Nylon pod stálým zatížením teče |
"Celkem" znamená rozdíl mezi průměrem otvoru a čepu, tedy zhruba polovina na každé straně.
Sestavy tištěné vcelku
Protože SLS nepotřebuje žádné podpěry, panty, kulové čepy a řetězy mohou být tištěny již sestavené. Záleží na dvou věcech: mezeře alespoň 0,5 mm a způsobu, jakým se prášek dostane ven. Uzavřené kapsy zachycují prášek; kalkulačka detekuje uzavřené dutiny, když nahrajete model.
Otvory, závity a vložky
Vytištěné otvory jsou vhodné pro průchozí šrouby. Pro přesné vývrty navrhněte otvor na jmenovitý rozměr nebo mírně poddimenzovaný a dokončete jej vrtáním nebo vystružením; PA 12 se obrábí čistě. Zda by měl být závit vytištěn, vyřezán nebo nesen kovovou vložkou a kolik materiálu kolem sebe potřebuje, závisí na velikosti, zatížení a na tom, jak často je šroub utahován. Tyto volby je nejlepší provádět s ohledem na záměr návrhu: specialisté na prototype.builders je s vámi mohou zkonzultovat.
Jak navrhovat pro přesnost
- Udržujte tloušťku stěn co nejrovnoměrnější; vyhněte se silným shlukům vedle tenkých stěn.
- Silné části vydlabejte nebo vyztužte žebry, abyste snížili smrštění.
- K velkým plochým deskám přidejte žebra nebo zakřivení.
- Pro pohyblivé díly tištěné vcelku použijte mezery alespoň 0,5 mm.
- Pro kluzná uložení mezi oddělenými díly použijte celkovou vůli přibližně 0.3 až 0,5 mm.
- Počítejte s vystružováním otvorů, které vyžadují přesný průměr.
- Pro kritická uložení si vytiskněte zkušební vzorek.
- Pamatujte, že obecná tolerance roste s velikostí: ±0,6 mm při 200 mm.
Když tolerance SLS nestačí
SLS je dostatečně přesné pro většinu krytů, držáků, svorek, funkčních prototypů a vrtacích šablon, přípravků a upínačů. Není to vhodný proces, pokud mnoho prvků musí dodržet přesnost na setiny milimetru, pro těsnicí plochy, které musí být dokonale rovné, nebo pro sedla ložisek bez dodatečného obrábění. Běžným řešením je hybrid: vytiskněte složité těleso pomocí SLS a několik kritických prvků následně obrobte. Více o materiálu najdete v průvodci nylonem PA 12 a o procesu v Co je SLS 3D tisk.
Chcete-li zjistit, kolik váš díl stojí, nahrajte jej do okamžité kalkulačky SLS; průvodce cenou SLS 3D tisku vysvětluje, co určuje cenu.
Časté dotazy
Jaké tolerance dosahuje 3D tisk SLS?
Obecná tolerance pro laserem spékaný PA 12 je ±0,3 % z rozměru, se spodním limitem ±0,3 mm. Prvek o velikosti 100 mm je typicky v rozmezí ±0,3 mm a prvek o velikosti 200 mm v rozmezí ±0,6 mm. Silné nebo ploché díly se mohou odchylovat více.
Je SLS přesnější než FDM?
Pro funkční nylonové díly obecně ano. SLS nepotřebuje žádné podpěry, využívá jemné vrstvy a kompenzuje smrštění během přípravy tisku. Dobře vyladěná filamentová tiskárna může být přesná u malých dílů, ale SLS je konzistentnější u složité geometrie.
Jakou vůli mám použít pro pohyblivé díly tištěné vcelku?
Použijte mezeru alespoň 0,5 mm mezi pohyblivými povrchy a ujistěte se, že volný prášek může po tisku ze spoje uniknout.
Proč jsou otvory v dílech z SLS menší, než bylo navrženo?
Prášek vedle roztaveného obrysu se částečně roztaví a přilepí ke stěně, takže otvory se mírně zmenší a čepy se mírně zvětší. Pro přesné otvory navrhujte na jmenovitou velikost a po tisku je vystružte.
Mění tryskání, leštění nebo barvení rozměry?
Pouze nepatrně. Podle společnosti DyeMansion technologie PolyShot Surfacing zhutňuje povrch bez úběru materiálu; podle našich zkušeností se změna pohybuje v řádu setin milimetru. Barvení obarví povrchovou vrstvu bez přidání povlaku.
Lze díly z SLS spojovat nalisováním?
Lisované spoje mezi dvěma tištěnými nylonovými díly jsou nespolehlivé, protože nylon se pod stálým zatížením deformuje. Pro kovové čepy nebo pouzdra navrhněte otvor mírně menší, otestujte lícování a zvažte vystružení nebo vložky.
Získejte okamžitou cenu
Nahrajte soubory STEP nebo STL do kalkulačky a během několika sekund uvidíte cenu vašich dílů: bílý Nylon PA 12, tryskání a leštění v ceně, volitelné barvení v 61 barvách, tři rychlosti dodání. Odtud odešlete náhled objednávky k potvrzení.
Jiný materiál, NDA nebo velká série? Napište nám. Pro pomoc s návrhem a vývoj prototypů navštivte prototype.builders.
Získejte okamžitou cenu