
Tolérances en impression 3D SLS : quelle précision pour les pièces en PA 12 frittées par laser ?
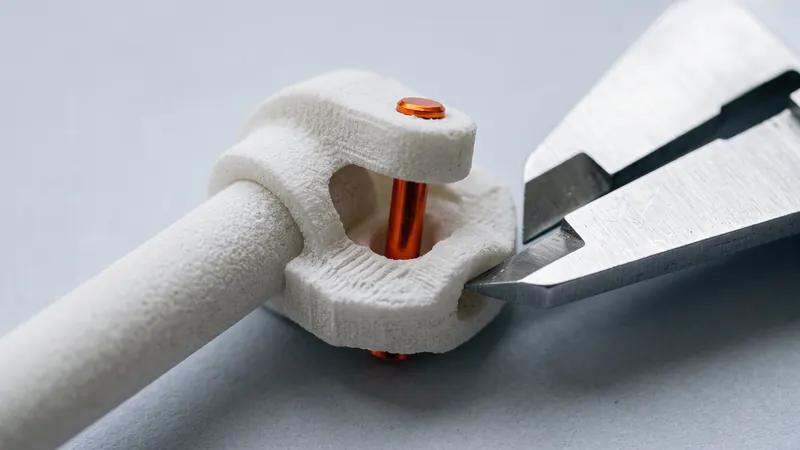
Le SLS produit des pièces en nylon solides sans supports, ce qui en fait un choix naturel pour les prototypes fonctionnels, les montages et les petites séries. La question suivante est toujours la même : quelle est sa précision, et de quel espace deux pièces ont-elles besoin pour s'emboîter ? Ce guide donne des chiffres réalistes pour le PA 12 fritté au laser, explique d'où viennent les écarts et liste les jeux pratiques.
La réponse courte
Pour le PA 12 fritté au laser, la tolérance générale selon laquelle nous concevons est de ±0,3 % de la dimension nominale, avec une limite inférieure de ±0,3 mm. Il s'agit de la directive habituelle pour le processus, et non d'une garantie pour chaque géométrie. EOS, le fabricant de notre FORMIGA P 110 Velocis et de la famille de poudres PA 12 PA 2200, ne publie pas de chiffre de tolérance unique : ses fiches techniques donnent des données sur les matériaux et les processus et soulignent que les propriétés des pièces dépendent de la géométrie, de l'orientation et du traitement.
| Dimension nominale | Tolérance générale |
|---|---|
| 10 mm | ±0,3 mm (la limite inférieure s'applique) |
| 50 mm | ±0,3 mm (la limite inférieure s'applique) |
| 100 mm | ±0,3 mm |
| 200 mm | ±0,6 mm |
| 300 mm | ±0,9 mm |
Une pièce compacte avec des parois régulières offre souvent de meilleurs résultats que la directive. Une pièce épaisse, plate ou très longue peut présenter des écarts plus importants.
D'où proviennent les écarts dimensionnels
Retrait lors du refroidissement
Le PA 12 fritté se rétracte en refroidissant depuis une température proche de son point de fusion, qu'EOS indique à 176 °C pour le PA 2200. La préparation de l'impression compense le retrait moyen en mettant la pièce à l'échelle, mais le retrait n'est pas parfaitement uniforme : les sections épaisses retiennent la chaleur plus longtemps et se rétractent davantage que les parois fines adjacentes. C'est pourquoi les pièces ayant une épaisseur de paroi régulière sont les plus précises.
Gauchissement des grandes surfaces planes
Les grandes plaques fines et plates refroidissent de manière inégale et peuvent se courber. Des nervures, une légère courbure ou un rebord le long du bord rendent les plaques beaucoup plus stables. Si la planéité est importante, un motif de nervures au dos est moins cher que n'importe quelle retouche.
Adhérence de la poudre
Les grains de poudre adjacents au contour fusionné fondent partiellement et collent à la surface. Cela donne au SLS sa texture mate et légèrement granuleuse et a deux effets sur les dimensions : les trous et les fentes ressortent légèrement plus petits que prévu, et les broches et les bossages légèrement plus grands. L'effet est le plus visible sur les petits trous, qui peuvent se remplir de poudre partiellement frittée.
Orientation dans l'imprimante
Les couches ont une épaisseur d'environ un dixième de millimètre (EOS indique 0,12 mm pour le processus PA 2200 Balance). Les surfaces en pente douce présentent de fines marches de couche, et les propriétés diffèrent entre le plan de la couche et la direction verticale : EOS donne une résistance à la traction de 48 MPa dans les couches et de 42 MPa à travers elles pour le PA 2200, et un allongement à la rupture de 18 % contre 4 %. La préparation de l'impression choisit l'orientation pour l'ensemble du travail d'impression ; si une face ou un alésage est critique, concevez-le de manière à ce qu'il ne dépende pas de l'orientation, ou demandez avant de commander.
Finition et teinture
Nos pièces sont microbillées et polies dans un DyeMansion Powershot DUAL. Le microbillage élimine la poudre libre et peu adhérente ; selon DyeMansion, son PolyShot Surfacing compacte la surface plutôt que d'enlever de la matière, de sorte que la géométrie d'origine est conservée. D'après notre expérience, la modification est de l'ordre de quelques centièmes de millimètre, bien en deçà de la tolérance d'impression ; les arêtes vives sont légèrement arrondies. La teinture avec des colorants liquides TCN colore la couche superficielle : le colorant pénètre dans le nylon au lieu de former un revêtement, il n'ajoute donc aucune couche de matière.
Jeux recommandés pour les ajustements
Les valeurs ci-dessous sont des points de départ courants pour le PA 12 fritté au laser, et non des garanties. Pour un ajustement critique, imprimez d'abord une petite pièce de test ; avec un prix instantané, un coupon de test coûte peu.
| Ajustement | Jeu de départ | Remarques |
|---|---|---|
| Pièces mobiles imprimées en place (charnières, chaînes) | écart d'au moins 0,5 mm | Des écarts plus petits risquent de fusionner ; la poudre doit pouvoir s'échapper |
| Ajustement glissant entre deux pièces imprimées | environ 0,3 à 0,5 mm au total | Commencez à 0,4 mm et ajustez après une impression de test |
| Ajustement de positionnement serré entre deux pièces imprimées | environ 0,2 à 0,3 mm au total | Nécessite une force légère ; dépend de la taille de la caractéristique |
| Trou pour une goupille ou un arbre en métal | Concevoir à la cote nominale, aléser à la taille | L'alésage d'un trou imprimé donne un perçage propre et précis |
| Ajustement serré d'une pièce en métal | Légèrement sous-dimensionné, puis tester | Le nylon flue sous une charge constante |
"Au total" signifie la différence entre le diamètre du trou et celui de la goupille, soit environ la moitié de chaque côté.
Assemblages imprimés en place
Parce que le SLS ne nécessite aucun support, les charnières, les joints à rotule et les chaînes peuvent être imprimés déjà assemblés. Deux choses comptent : un espace d'au moins 0,5 mm et un moyen pour la poudre de sortir. Les poches fermées emprisonnent la poudre ; le calculateur détecte les cavités fermées lorsque vous importez le modèle.
Trous, filetages et inserts
Les trous imprimés conviennent pour les vis de passage. Pour des alésages précis, concevez le trou à la taille nominale ou légèrement sous-dimensionné et finissez-le par perçage ou alésage ; le PA 12 s'usine proprement. Qu'un filetage doive être imprimé, taraudé ou supporté par un insert métallique, et la quantité de matière nécessaire autour, dépendent de la taille, des charges et de la fréquence de serrage de la vis. Il est préférable de faire ces choix en gardant l'intention de conception à l'esprit : les spécialistes de prototype.builders peuvent les examiner avec vous.
Comment concevoir pour la précision
- Maintenez l'épaisseur des parois aussi uniforme que possible ; évitez les amas épais à côté des parois fines.
- Évidez ou nervurez les sections épaisses pour réduire le retrait.
- Ajoutez des nervures ou de la courbure aux grandes plaques planes.
- Utilisez des espaces d'au moins 0,5 mm pour les pièces mobiles imprimées sur place.
- Utilisez un jeu total d'environ 0,3 à 0,5 mm pour les ajustements glissants entre des pièces séparées.
- Prévoyez d'aléser les perçages qui nécessitent un diamètre précis.
- Imprimez un échantillon de test pour les ajustements critiques.
- N'oubliez pas que la tolérance générale augmente avec la taille : ±0,6 mm à 200 mm.
Lorsque les tolérances SLS ne suffisent pas
Le SLS est suffisamment précis pour la plupart des boîtiers, supports, clips, prototypes fonctionnels et gabarits de perçage, montages et fixations. Ce n'est pas le bon procédé lorsque de nombreuses caractéristiques doivent respecter des centièmes de millimètre, pour les faces d'étanchéité qui doivent être parfaitement planes, ou pour les portées de roulement sans post-usinage. La solution courante est hybride : imprimez le corps complexe en SLS et usinez les quelques caractéristiques critiques par la suite. Pour en savoir plus sur le matériau, consultez le guide du nylon PA12, et sur le procédé dans Qu'est-ce que l'impression 3D SLS.
Pour voir combien coûte votre pièce, téléchargez-la sur le calculateur SLS instantané ; le guide sur le coût de l'impression 3D SLS explique ce qui détermine le prix.
Questions fréquentes
Quelle tolérance l'impression 3D SLS peut-elle atteindre ?
La tolérance générale pour le PA 12 fritté au laser est de ±0,3 % de la dimension, avec une limite inférieure de ±0,3 mm. Une caractéristique de 100 mm se situe généralement dans une marge de ±0,3 mm et une caractéristique de 200 mm dans une marge de ±0,6 mm. Les pièces épaisses ou plates peuvent s'écarter davantage.
Le SLS est-il plus précis que le FDM ?
Pour les pièces fonctionnelles en nylon, généralement oui. Le SLS ne nécessite aucun support, utilise des couches fines et compense le retrait lors de la préparation de l'impression. Une imprimante à filament bien réglée peut être précise sur de petites pièces, mais le SLS est plus constant sur les géométries complexes.
Quel jeu dois-je utiliser pour les pièces mobiles imprimées en place ?
Utilisez un espace d'au moins 0,5 mm entre les surfaces mobiles et assurez-vous que la poudre libre peut s'échapper du joint après l'impression.
Pourquoi les trous dans les pièces SLS sont-ils plus petits que prévu ?
La poudre adjacente au contour fusionné fond partiellement et colle à la paroi, de sorte que les trous rétrécissent légèrement et les broches grossissent légèrement. Pour des alésages précis, concevez à la taille nominale et alésez après l'impression.
Le microbillage, le polissage ou la teinture modifient-ils les dimensions ?
Seulement de façon marginale. Selon DyeMansion, le PolyShot Surfacing compacte la surface sans enlever de matière ; d'après notre expérience, la modification est de l'ordre de quelques centièmes de millimètre. La teinture colore la couche superficielle sans ajouter de revêtement.
Les pièces SLS peuvent-elles être emmanchées en force ?
Les ajustements serrés entre deux pièces en nylon imprimées ne sont pas fiables car le nylon flue sous une charge constante. Pour les broches ou les douilles en métal, concevez le trou légèrement sous-dimensionné, testez l'ajustement et envisagez un alésage ou des inserts.
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané