
Filmscharnier im 3D-Druck: Was mit SLS-Nylon funktioniert und was nicht
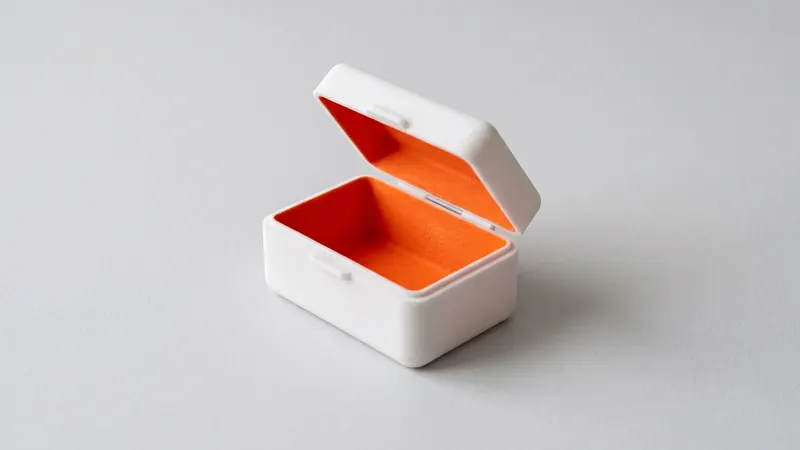
Ein Filmscharnier ist ein dünner, biegsamer Steg, der zwei starre Bereiche desselben Teils verbindet, wie beim Deckel einer Shampooflasche. In spritzgegossenem Polypropylen hält es viele tausend Biegungen aus. Lasergesintertes PA 12 ist ein anderer Werkstoff, und ein darin gedrucktes Filmscharnier verhält sich anders. Dieser Leitfaden zeigt, was SLS-Filmscharniere realistisch leisten, wie man eines konstruiert, das hält, und wann ein Print-in-Place-Stiftscharnier die bessere Wahl ist.
Die kurze Antwort
Filmscharniere lassen sich in SLS PA 12 drucken, sollten aber als Scharniere für begrenzte Lastwechsel gelten: Deckel, die ab und zu geöffnet werden, Laschen, die bei der Montage einmal umgebogen werden, flexible Clips und Kabelhalter. Muss das Scharnier jahrelang täglich auf- und zugehen, ist ein spritzgegossenes Polypropylenteil oder ein mechanisches Stiftscharnier die bessere Lösung.
| Anwendung | SLS-Filmscharnier | Bessere Alternative |
|---|---|---|
| Wird bei der Montage einmal gebogen (Falten und Verrasten) | Funktioniert gut | - |
| Deckel, der gelegentlich geöffnet wird (Prototyp, Ersatzteil, Kleinserie) | Funktioniert mit getesteter Konstruktion | Stiftscharnier, wenn es lange halten muss |
| Flexibler Clip oder Zugentlastung mit kleiner Bewegung | Funktioniert gut | - |
| Scharnier, das mehrmals täglich bewegt wird | Nicht empfohlen | Print-in-Place-Stiftscharnier oder spritzgegossenes PP |
| Scharnier unter Dauerlast | Nicht empfohlen | Stiftscharnier mit Metallstift |
Warum PA 12 kein Polypropylen ist
Polypropylen ist für Filmscharniere bekannt, weil das Spritzgießen seine Polymerketten quer zum Scharnier ausrichtet; dadurch hält der dünne Steg wiederholtes Biegen außergewöhnlich gut aus. Lasersintern richtet den Werkstoff nicht so aus. Ein gesintertes Teil entsteht Schicht für Schicht aus verschmolzenen Pulverkörnern und hat eine leicht poröse Oberfläche. Das gibt SLS-Nylon seine Festigkeit und Zähigkeit für Halter und Gehäuse, aber eine geringere Dauerfestigkeit in einem dünnen, stark gebogenen Steg.
Entscheidend ist die Bruchdehnung. Für PA 2200, das PA-12-Pulver, das wir drucken, gibt EOS 18 % in der Schichtebene und 4 % quer zu den Schichten an. Ein Filmscharnier funktioniert, indem sich die Außenseite des Stegs beim Biegen dehnt. Je dünner der Steg und je größer sein Biegeradius, desto geringer die Dehnung. Das Konstruktionsziel ist einfach: die Dehnung deutlich unter dem halten, was der Werkstoff verträgt, und sie in die Richtung legen, in der der Werkstoff am stärksten ist.
Konstruktionsregeln für SLS-Filmscharniere
Scharnier in der Schichtebene ausrichten
Der Biegesteg sollte flach in der Schichtebene liegen, die Scharnierachse ebenfalls. Ein Scharnier, das quer zu den Schichten biegen muss, hängt an der schwächeren Verbindung zwischen den Schichten und versagt viel früher. Ist eine bestimmte Ausrichtung für das Scharnier wichtig, geben Sie das bei der Bestellung an; die Druckvorbereitung legt die Ausrichtung für den gesamten Druckauftrag fest.
Die Biegung auf eine Länge verteilen
Ein zu kurzes Scharnier konzentriert die ganze Biegung auf eine schmale Zone. Eine längere flexible Zone verteilt die Dehnung und lässt das Scharnier weiter öffnen, bevor die Oberfläche überdehnt wird. Geben Sie dem Scharnier deshalb eine klar definierte flexible Länge statt einer scharfen Kerbe.
Jeden Übergang verrunden
Das Scharnier bricht fast nie in der Mitte. Es bricht dort, wo der dünne Steg auf den dicken Körper trifft, weil diese Ecke die Spannung konzentriert. Großzügige Radien auf beiden Seiten des Scharniers, oben und unten, sind die wirksamste einzelne Verbesserung.
Dünn, aber druckbar
Ein dünnerer Steg biegt sich mit weniger Dehnung, doch SLS hat eine minimale druckbare Wandstärke, und sehr dünne Details sind beim Entpulvern und Strahlen empfindlich. Die richtige Dicke hängt von der Scharnierlänge, dem Öffnungswinkel, der Zahl der Biegungen und der Last ab; einen universellen Wert gibt es nicht. Verlässlich ist ein Testmuster: eine Reihe von Scharnieren mit mehreren Dicken und Längen nebeneinander. Es ist ein kleines Teil, kostet also wenig, und der Kalkulator zeigt den Preis sofort.
Öffnungswinkel begrenzen
Ein Scharnier, das nur 90° öffnen muss, hält viel länger als eines, das um 180° flach aufgeklappt wird. Muss der Deckel nur Zugang geben, begrenzen Sie den Winkel mit einem Anschlag.
Vor dem Einsatz einbiegen
Ein neues SLS-Scharnier einige Male vorsichtig über den ganzen Arbeitsbereich zu biegen, hilft ihm, sich zu setzen. Biegen Sie es nicht über den konstruierten Winkel hinaus.
Checkliste vor der Bestellung
- Der Scharniersteg liegt in der Schichtebene, und Sie haben es angegeben, wenn es wichtig ist.
- Radien an beiden Enden des Stegs, auf beiden Seiten.
- Eine definierte flexible Länge, keine Kerbe.
- Ein Winkelanschlag, wenn der Deckel nicht flach aufklappen muss.
- Keine Dauerlast auf dem Scharnier (Federn, schwere Deckel).
- Bei einem kritischen Scharnier zuerst ein Testmuster mit mehreren Dicken drucken.
- Genug Spiel um das Scharnier, damit der Deckel ohne Reiben schließt: siehe SLS-Toleranzen und Passungen.
Wann ein Stiftscharnier die bessere Wahl ist
SLS hat einen Vorteil, den das Spritzgießen nicht hat: Es druckt bewegliche Teile fertig montiert. Statt eines Stegs, der sich biegt, können Sie zwei Scharnieraugen und einen Stift mit einem Spalt dazwischen drucken. Der Werkstoff muss sich überhaupt nicht biegen, daher dreht sich das Scharnier viel öfter und trägt mehr Last. Die Regeln: mindestens 0,5 mm Spalt zwischen den beweglichen Flächen und ein Weg, auf dem das lose Pulver herauskommt. Details im Leitfaden zu Print-in-Place-Scharnieren und beweglichen Baugruppen.
| Filmscharnier | Print-in-Place-Stiftscharnier | |
|---|---|---|
| Wie es sich bewegt | Der Werkstoff biegt sich | Zwei Teile drehen sich um einen Stift |
| Lebensdauer in SLS PA 12 | Begrenzt | Deutlich höher |
| Platzbedarf | Sehr gering | Platz für Scharnieraugen und Spalt |
| Haptik | Federnd, stellt leicht zurück | Leichtgängig, etwas Spiel |
| Am besten für | Falten und Verrasten, gelegentliche Deckel, Clips | Häufige Nutzung, belastete Deckel, Klappen |
Eine dritte Möglichkeit ist ein Scharnier mit einem Metallstift, der durch zwei gedruckte Scharnieraugen geschoben wird. Es ist am robustesten und leicht zu warten. Deckel mit Schnappverbindung sind eine weitere Möglichkeit, ganz ohne Scharnier auszukommen.
Nachbearbeitung und Farbe
Unsere Teile werden in einer DyeMansion Powershot DUAL glasperlengestrahlt und poliert, im Preis inbegriffen. Laut DyeMansion verdichtet der Prozess die Oberfläche, ohne Material abzutragen, sodass ein Scharnier seine konstruierte Dicke behält; Kanten werden leicht verrundet, was eher hilft als schadet. Das Färben mit Flüssigfarben von TCN färbt die Randschicht, ohne eine Beschichtung aufzutragen, und versteift das Scharnier daher nicht. Laut DyeMansion dringt die Farbe etwa 0,2 mm in PA 2200 ein. Alle 61 Farbtöne des Farbkatalogs werden im Kalkulator sofort bepreist.
Wann Sie Konstruktionshilfe brauchen
Trägt das Scharnier Last, muss es eine definierte Zahl von Lastwechseln überstehen oder ist es Teil eines Produkts, hängt die Wahl zwischen Filmscharnier, Stiftscharnier und Spritzgussteil von der gesamten Konstruktionsabsicht ab. Die Spezialisten von prototype.builders prüfen sie gern mit Ihnen und testen Varianten. Zum Werkstoff siehe den PA12-Nylon-Leitfaden, zu Wandstärken und Mindestmaßen die SLS-Konstruktionsrichtlinien.
Häufig gestellte Fragen
Kann man ein Filmscharnier mit SLS 3D-drucken?
Ja, für Scharniere mit begrenzter Zahl von Biegungen, etwa den gelegentlich geöffneten Deckel einer Box oder einen Clip, der bei der Montage gebogen wird. Lasergesintertes PA 12 ist deutlich weniger duktil als spritzgegossenes Polypropylen, daher erreicht ein gedrucktes Filmscharnier nicht die Lebensdauer eines gespritzten.
Wie dick sollte ein Filmscharnier in SLS PA 12 sein?
Einen einzigen Wert gibt es nicht. Das Scharnier muss dünn genug sein, um sich ohne Überdehnung zu biegen, und dick genug, um zuverlässig gedruckt zu werden und die Last zu tragen. Drucken Sie ein Testmuster mit mehreren Dicken und Längen und biegen Sie es so, wie das echte Teil genutzt wird.
Wie sollte ein Filmscharnier im Drucker ausgerichtet sein?
Der Biegesteg sollte in der Schichtebene liegen. EOS gibt für PA 2200 eine Bruchdehnung von 18 % in den Schichten, aber nur 4 % quer dazu an; ein Scharnier, das quer zu den Schichten biegt, bricht deshalb viel früher.
Ist Polypropylen für Filmscharniere besser?
Bei hohen Lastwechselzahlen ja. Spritzgegossenes Polypropylen ist der klassische Werkstoff für Filmscharniere. SLS PA 12 ist die richtige Wahl, wenn das Scharnier Teil eines komplexen Nylonteils ist, das Sie schnell oder in kleinen Stückzahlen brauchen.
Was ist die Alternative zum Filmscharnier bei SLS?
Ein Print-in-Place-Stiftscharnier: zwei Scharnieraugen und ein Stift, fertig montiert gedruckt, mit mindestens 0,5 mm Spalt und einem Weg für das Pulver nach außen. Es ist nicht auf die Biegung des Werkstoffs angewiesen und hält daher viel länger.
Beeinflusst das Färben ein Filmscharnier?
Das Färben färbt die Randschicht, ohne eine Beschichtung aufzutragen, und ändert daher nicht, wie sich das Scharnier biegt. Sehr dünne Scharniere sollten trotzdem in der endgültigen Farbe und Oberfläche getestet werden.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis