
SLS Konstruktionsrichtlinien: Wandstärke, Bohrungen, Entpulverungsöffnungen und Mindestmaße
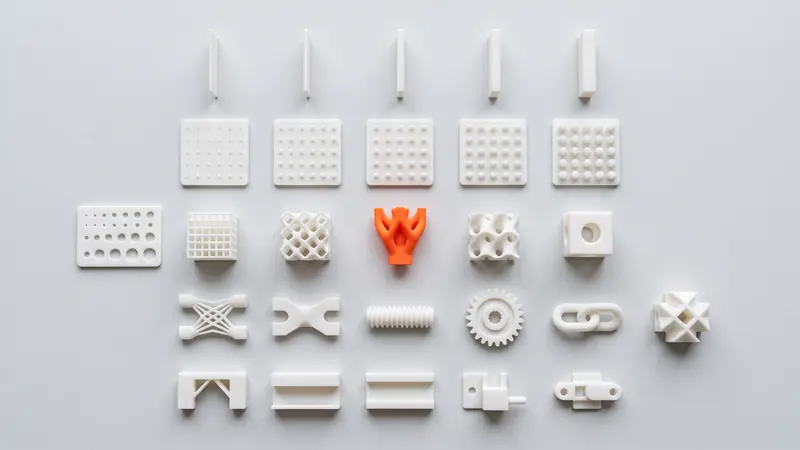
Selektives Lasersintern verzeiht vieles: keine Stützstrukturen, keine Entformungsschrägen, kein Werkzeug. Einige Regeln entscheiden trotzdem darüber, ob ein Teil stabil, maßhaltig und günstig wird. Diese Seite fasst sie für lasergesintertes Nylon PA 12 zusammen, erklärt den Grund hinter jeder Regel und verweist auf die ausführlichen Leitfäden zu Toleranzen, Gewinden und Schnapphaken.
Der Prozess in Kürze
Ein Laser verschmilzt dünne Schichten aus PA 12-Pulver in einer beheizten Kammer. Das unverschmolzene Pulver um das Bauteil herum stützt es, sodass Überhänge, Hinterschneidungen und interne Kanäle keine Stützstrukturen benötigen. Nach dem Drucken kühlen die Teile langsam im Pulver ab, werden entpackt, gestrahlt und poliert und optional gefärbt. Jede der folgenden Regeln leitet sich aus einem dieser Schritte ab.
| Unser Setup | Wert | Quelle |
|---|---|---|
| Drucker | EOS FORMIGA P 110 Velocis | EOS |
| Kammergröße (nominal) | 200 × 250 × 330 mm | EOS-Systemdaten |
| Werkstoff | Weißes Nylon PA 12 (EOS PA 2200) | EOS |
| Schichtdicke | 0,12 mm | EOS, PA 2200 Balance-Prozess |
| Nachbearbeitung | Glasperlenstrahlen und Polieren in einer DyeMansion Powershot DUAL, inklusive | DyeMansion |
| Färben | TCN Flüssigfarben, 61 Farben (Schwarz und Orange auf Lager) | TCN |
| Allgemeintoleranz | ±0,3 %, min. ±0,3 mm (unsere Konstruktionsrichtlinie) | SLS Market |
Das Regelwerk
Dies sind gängige Industrierichtlinien für lasergesintertes PA 12. Sie sind Ausgangspunkte, keine festen Grenzen: Geometrie, Ausrichtung und Größe spielen alle eine Rolle.
| Merkmal | Richtlinie | Warum |
|---|---|---|
| Minimale Wandstärke | 0,8 bis 1,0 mm | Dünnere Wände können beim Entpacken und Strahlen brechen; der Rechner warnt bei unter 0,8 mm |
| Empfohlene Wandstärke für stabile Teile | etwa 1,5 bis 3 mm | Steif genug für die Handhabung, dünn genug, um Schrumpfung und Einfallstellen zu vermeiden |
| Mindestlochdurchmesser | etwa 1,5 mm | Kleine Löcher füllen sich mit teilweise gesintertem Pulver |
| Spalt zwischen ineinander gedruckten Teilen | mindestens 0,5 mm | Engere Spalte können verschmelzen |
| Gleitpassung zwischen zwei gedruckten Teilen | etwa 0.3 bis 0,5 mm insgesamt | Pulverhaftung und Toleranz |
| Entpulverungsöffnungen in hohlen Teilen | mindestens zwei, mindestens 5 mm | Pulver muss ausgeblasen werden; eingeschlossenes Pulver verbleibt im Teil |
| Erhabener oder gravierter Text | etwa 1 mm hoch oder tief | Die Pulveroberfläche schwächt feine Details ab |
| Dicke Vollmaterialbereiche | Höhlen Sie diese aus oder fügen Sie Rippen hinzu | Wärmestau verursacht Schrumpfung, Einfallstellen und Verzug |
| Große flache Platten | Fügen Sie Rippen, einen Flansch oder eine leichte Krümmung hinzu | Flache Bereiche kühlen ungleichmäßig ab und können sich wölben |
| Größtes Bauteil | Muss in den 200 × 250 × 330 mm großen Bauraum passen | Der Rechner prüft, ob das Teil passt, einschließlich geneigter Positionen |
Wände
Die Wandstärke ist die wichtigste Regel. Zu dünn, und die Wand bricht oder verbiegt sich beim Entpacken und Strahlen; zu dick, und das Teil schrumpft ungleichmäßig, verzieht sich und verbraucht mehr Pulver als nötig. Eine gleichmäßige Wandstärke von etwa 1,5 bis 3 mm ist der optimale Bereich für Gehäuse, Halterungen und Abdeckungen. Wo Sie Steifigkeit benötigen, fügen Sie Rippen hinzu, anstatt die gesamte Wand dicker zu machen.
- Halten Sie die Wandstärke über das gesamte Bauteil hinweg so gleichmäßig wie möglich.
- Vermeiden Sie dicke Materialansammlungen neben dünnen Wänden; höhlen Sie diese aus.
- Runden Sie Innenecken mit einer Verrundung ab, um Spannungen zu verteilen.
- Freistehende dünne Elemente (Stifte, Laschen, Rippen) benötigen mehr Dicke als beidseitig gestützte Wände.
Wenn Sie ein Modell hochladen, misst die Designprüfung des Rechners die Wände und warnt Sie, wenn ein merklicher Teil des Bauteils dünner als 0,8 mm ist.
Löcher, Stifte und Schlitze
Pulverkörner neben der verschmolzenen Kontur schmelzen teilweise und haften an der Oberfläche. Deshalb fallen Löcher und Schlitze etwas kleiner und Stifte etwas größer aus als konstruiert. Löcher unter etwa 1,5 mm können sich schließen, und lange, schmale Löcher sind schwer zu reinigen.
- Konstruieren Sie Löcher auf Nennmaß und bohren oder reiben Sie diese auf, wenn Sie einen genauen Durchmesser benötigen.
- Geben Sie kleinen Durchgangslöchern einen größeren Durchmesser oder eine kürzere Länge, damit das Pulver ausgeblasen werden kann.
- Für Schrauben, Gewinde und Einsätze siehe Gewinde und Schmelzeinsätze in SLS PA 12.
- Für Passungen und Spielräume siehe SLS-Toleranzen und Spielräume.
Hohle Bauteile und Entpulverungsöffnungen
Das Aushöhlen eines dicken Bauteils spart Material und reduziert den Verzug. Aber das Pulver im Inneren eines geschlossenen Hohlraums kann niemals entfernt werden: Es verbleibt als loses Pulver oder weicher Kuchen im Bauteil und erhöht das Gewicht. Versehen Sie jeden hohlen Bereich mit mindestens zwei Entpulverungsöffnungen von mindestens 5 mm, idealerweise auf gegenüberliegenden Seiten, damit Luft hindurchströmen kann, während das Pulver ausgeblasen wird.
Der Rechner findet beim Hochladen eines Modells geschlossene Hohlräume, markiert diese im 3D-Viewer und berechnet das Bauteil als massiv, bis Entpulverungsöffnungen hinzugefügt werden. Er markiert auch tiefe, schmale Kanäle, aus denen sich Pulver nur schwer entfernen lässt.
Bewegliche Teile und Baugruppen
Da das Bauteil während des Drucks von losem Pulver umgeben ist, können Scharniere, Ketten, Kugelgelenke und Getriebe bereits montiert gedruckt werden. Halten Sie mindestens 0,5 mm Abstand zwischen den beweglichen Flächen, stellen Sie sicher, dass das Pulver aus jedem Gelenk entweichen kann, und vermeiden Sie lange, schmale Spalten. Für Clips und Verschlüsse zeigt der Design-Leitfaden für Schnappverbindungen, wie die Stege dimensioniert werden müssen, damit sie sich biegen, ohne zu brechen.
Ausrichtung und Schichten
Die Schichten sind 0,12 mm dick. Leicht geneigte Oberflächen weisen feine Stufen auf; vertikale und horizontale Flächen wirken am gleichmäßigsten. Die Festigkeit hängt auch von der Richtung ab: EOS gibt für PA 2200 eine Zugfestigkeit von 48 MPa und eine Bruchdehnung von 18 % innerhalb der Schichtebene an, verglichen mit 42 MPa und 4 % quer zu den Schichten. Biegsame Teile, wie Clips und Filmscharniere, sind am stärksten, wenn die Biegerichtung in der Schichtebene liegt.
Im Rechner können Sie die Schichtebene pro Bauteil (XY, XZ oder YZ) wählen oder uns entscheiden lassen. Die Druckvorbereitung richtet das Bauteil dann im Druckauftrag aus; wenn eine Fläche oder Richtung kritisch ist, konstruieren Sie diese so, dass sie nicht von der Ausrichtung abhängt, oder vermerken Sie dies, wenn Sie die Bestellung absenden.
Oberfläche, Text und Details
Lasergesintertes PA 12 hat eine matte, leicht körnige Oberfläche. Das Glasperlenstrahlen und Polieren in der DyeMansion Powershot DUAL, das in jeder Bestellung enthalten ist, macht sie gleichmäßiger und angenehmer anzufassen; laut DyeMansion verdichtet diese Oberflächenbehandlung die Oberfläche, anstatt Material abzutragen, sodass die Geometrie erhalten bleibt. Kanten werden leicht abgerundet.
- Text und Logos: etwa 1 mm hoch oder tief, mit einer fetten, einfachen Schriftart.
- Scharfe Kanten werden leicht abgerundet; verlassen Sie sich nicht auf messerscharfe Kanten.
- Gefärbte Teile werden in der Oberflächenschicht durch flüssige TCN-Farbstoffe eingefärbt. Die Farbe fügt keine Beschichtung hinzu, sodass sich die Abmessungen nicht ändern. Sehen Sie sich den Farbkatalog an.
Teilegröße und Aufteilung
Die FORMIGA P 110 Velocis hat einen nominalen Bauraum von 200 × 250 × 330 mm. Der Rechner prüft, ob jedes Teil passt, auch in geneigten Positionen, und gibt an, ob ein Teil nur diagonal oder gar nicht passt. Größere Teile können in Abschnitte unterteilt werden, die mit Schwalbenschwänzen, Stiften, Schrauben oder Klebstoff verbunden werden; ein Teil, das nur knapp diagonal passt, ist oft günstiger, wenn es aufgeteilt wird, da es sich besser mit anderen Teilen verschachteln lässt. Größe und Verschachtelung sind auch die größten Faktoren beim Preis, erklärt unter SLS 3D-Druckkosten.
Dateien
Der Rechner akzeptiert STEP und STL. STEP enthält seine Einheiten und die exakte Geometrie; STL ist ein Dreiecksnetz ohne Einheiten, das als Millimeter mit einer Zoll-Umschaltung gelesen wird. Jeder Volumenkörper in einer Datei wird zu einem eigenen Teil. Mehr dazu unter STEP vs STL.
Checkliste, bevor Sie hochladen
- Wände mindestens 0,8 bis 1,0 mm, idealerweise gleichmäßige 1,5 bis 3 mm.
- Löcher mindestens etwa 1,5 mm; präzise Bohrungen zum Aufreiben eingeplant.
- Dicke Abschnitte ausgehöhlt oder gerippt; jeder Hohlraum hat mindestens zwei Entpulverungsöffnungen von mindestens 5 mm.
- Mindestens 0,5 mm zwischen beweglichen Teilen.
- Biegeelemente in der Schichtebene ausgerichtet.
- Große flache Platten gerippt oder gebogen.
- Text mindestens etwa 1 mm hoch oder tief.
- Das Teil passt in 200 × 250 × 330 mm, oder es wird aufgeteilt.
- Abmessungen geprüft auf die allgemeine Toleranz von ±0,3 % (min. ±0,3 mm).
Designspezifische Werte wie Wandstärke unter Belastung, Einsatzdome oder die Festigkeit einer Verbindung hängen von der Anwendung ab. Dafür können die Spezialisten von prototype.builders Ihre Konstruktionsabsicht überprüfen. Hintergrundlektüre: Was ist SLS-3D-Druck und der PA12-Nylon-Leitfaden.
Wenn die Checkliste abgearbeitet ist, führt der Sofort-SLS-Rechner dieselben Prüfungen an Ihrer Datei durch und zeigt den Preis an.
Häufig gestellte Fragen
Was ist die minimale Wandstärke für den SLS-Druck?
Ein gängiger Richtwert für lasergesintertes PA 12 liegt bei 0,8 bis 1,0 mm. Wände von etwa 1,5 bis 3 mm sind für die meisten Bauteile robuster. Der Rechner warnt, wenn ein merklicher Teil eines Bauteils dünner als 0,8 mm ist.
Wie groß müssen Entpulverungsöffnungen in SLS-Bauteilen sein?
Versehen Sie jeden hohlen Bereich mit mindestens zwei Entpulverungsöffnungen von mindestens 5 mm, idealerweise auf gegenüberliegenden Seiten. Pulver in einem geschlossenen Hohlraum kann nicht entfernt werden und verbleibt im Bauteil.
Benötigt SLS Stützstrukturen oder Formschrägen?
Nein. Das ungeschmolzene Pulver stützt das Bauteil während des Drucks, sodass Überhänge, Hinterschneidungen und interne Kanäle keine Stützstrukturen benötigen, und es sind keine Formschrägen erforderlich, da es keine Form gibt.
Was ist das kleinste Loch, das SLS drucken kann?
Löcher von etwa 1,5 mm und größer sind zuverlässig. Kleinere Löcher können sich mit teilweise gesintertem Pulver füllen. Für präzise Bohrungen konstruieren Sie auf Nennmaß und bohren oder reiben Sie nach dem Drucken auf.
Was ist das größte Bauteil, das Sie drucken können?
Der nominale Bauraum der EOS FORMIGA P 110 Velocis beträgt 200 x 250 x 330 mm. Der Rechner prüft, ob ein Bauteil passt, einschließlich gekippter Positionen; größere Bauteile können geteilt und zusammengefügt werden.
Beeinflusst die Ausrichtung die Festigkeit von SLS-Bauteilen?
Ja, ein wenig. Für PA 2200 gibt EOS 48 MPa Zugfestigkeit und 18 % Bruchdehnung innerhalb der Schichtebene sowie 42 MPa und 4 % quer zu den Schichten an, daher sollten biegsame Elemente in der Schichtebene liegen.
Erhalten Sie einen Sofortpreis
Laden Sie STEP oder STL Dateien in den Kalkulator hoch und sehen Sie den Preis Ihrer Teile in Sekundenschnelle: weißes Nylon PA 12, inklusive Strahlen und Polieren, optionales Färben in 61 Farben, drei Liefergeschwindigkeiten. Von dort aus senden Sie die Bestellvorschau zur Bestätigung ab.
Ein anderes Material, ein NDA oder eine Großserie? Schreiben Sie uns. Für Designhilfe und Prototypenentwicklung siehe prototype.builders.
Erhalten Sie einen Sofortpreis