
Pautas de diseño SLS: grosor de pared, agujeros, agujeros de escape y características mínimas
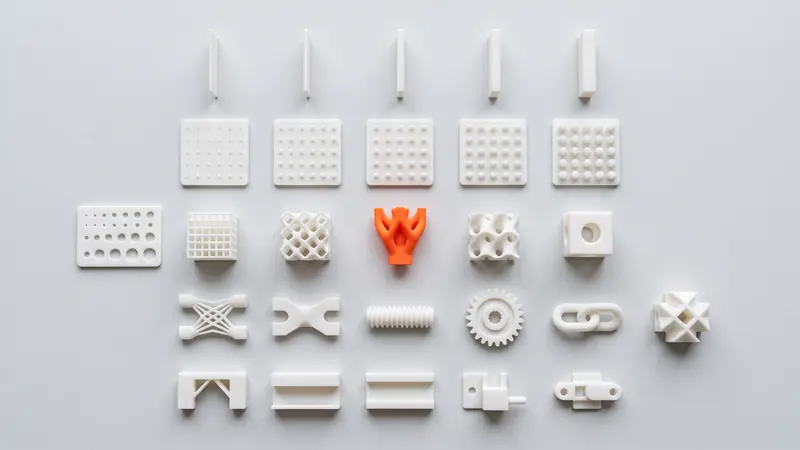
El sinterizado selectivo por láser perdona mucho: sin soportes, sin ángulos de desmoldeo, sin herramientas. Sin embargo, unas pocas reglas deciden si una pieza resulta resistente, precisa y asequible. Esta página las recopila en un solo lugar para el nailon PA 12 sinterizado por láser, explica la razón detrás de cada regla y enlaza a las guías detalladas sobre tolerancias, roscas y ajustes a presión.
El proceso en resumen
Un láser funde finas capas de polvo de PA 12 dentro de una cámara calentada. El polvo no fundido alrededor de la pieza le sirve de soporte, por lo que los voladizos, cortes inferiores y canales internos no necesitan estructuras de soporte. Después de la impresión, las piezas se enfrían lentamente en el polvo, se desempaquetan, se someten a granallado y pulido, y opcionalmente se tiñen. Cada regla a continuación se deriva de uno de estos pasos.
| Nuestra configuración | Valor | Fuente |
|---|---|---|
| Impresora | EOS FORMIGA P 110 Velocis | EOS |
| Tamaño de la cámara (nominal) | 200 × 250 × 330 mm | Datos del sistema EOS |
| Material | Nylon blanco PA 12 (EOS PA 2200) | EOS |
| Espesor de capa | 0.12 mm | EOS, proceso Balance PA 2200 |
| Acabado | Granallado con esferas de vidrio y pulido en una DyeMansion Powershot DUAL, incluido | DyeMansion |
| Teñido | Colorantes líquidos TCN, 61 colores (negro y naranja en stock) | TCN |
| Tolerancia general | ±0.3 %, mín. ±0.3 mm (nuestra directriz de diseño) | SLS Market |
El reglamento
Estas son directrices comunes de la industria para PA 12 sinterizado por láser. Son puntos de partida, no límites estrictos: la geometría, la orientación y el tamaño influyen.
| Característica | Directriz | Por qué |
|---|---|---|
| Espesor mínimo de pared | 0.8 a 1.0 mm | Las paredes más delgadas pueden romperse durante el desembalaje y el granallado; la calculadora advierte por debajo de 0.8 mm |
| Pared recomendada para piezas estables | alrededor de 1.5 a 3 mm | Lo suficientemente rígida para su manipulación, lo suficientemente delgada para evitar la contracción y el hundimiento |
| Diámetro mínimo de orificio | alrededor de 1.5 mm | Los orificios pequeños se llenan de polvo parcialmente sinterizado |
| Espacio entre piezas impresas en su lugar | al menos 0.5 mm | Los espacios más estrechos pueden fusionarse |
| Ajuste deslizante entre dos piezas impresas | alrededor de 0.3 a 0,5 mm en total | Adherencia del polvo y tolerancia |
| Orificios de escape en piezas huecas | al menos dos, de al menos 5 mm | El polvo debe expulsarse; el polvo atrapado permanece en la pieza |
| Texto en relieve o grabado | aproximadamente 1 mm de alto o de profundidad | La superficie de polvo suaviza los detalles finos |
| Secciones macizas gruesas | Hágalas huecas o añada nervaduras | La acumulación de calor causa contracción, hundimiento y deformación |
| Placas planas grandes | Añada nervaduras, una brida o una ligera curvatura | Las áreas planas se enfrían de manera desigual y pueden curvarse |
| Pieza más grande | Debe caber en la cámara de 200 × 250 × 330 mm | La calculadora comprueba el ajuste, incluyendo las posiciones inclinadas |
Paredes
El grosor de la pared es la regla que más importa. Si es demasiado delgada, la pared se rompe o se dobla durante el desembalaje y el granallado; si es demasiado gruesa, la pieza se encoge de manera desigual, se deforma y usa más polvo del necesario. Una pared uniforme de aproximadamente 1.5 a 3 mm es el rango cómodo para carcasas, soportes y cubiertas. Donde necesite rigidez, agregue nervaduras en lugar de hacer que toda la pared sea más gruesa.
- Mantenga el grosor de la pared lo más uniforme posible en toda la pieza.
- Evite las masas gruesas junto a paredes delgadas; vacíelas.
- Redondee las esquinas internas con un filete para distribuir la tensión.
- Las características delgadas aisladas (pasadores, pestañas, aletas) necesitan más grosor que las paredes apoyadas en ambos lados.
Cuando sube un modelo, la revisión de diseño de la calculadora mide las paredes y advierte cuando una parte notable de la pieza es más delgada que 0.8 mm.
Agujeros, pasadores y ranuras
Los granos de polvo junto al contorno fundido se derriten parcialmente y se adhieren a la superficie. Es por eso que los agujeros y las ranuras salen un poco más pequeños y los pasadores un poco más grandes de lo diseñado. Los agujeros de menos de aproximadamente 1.5 mm pueden cerrarse, y los agujeros largos y estrechos son difíciles de limpiar.
- Diseñe los agujeros al tamaño nominal y perfórelos o escáríelos cuando necesite un diámetro preciso.
- Dé a los agujeros pasantes pequeños un diámetro mayor o una longitud más corta para que el polvo pueda ser expulsado.
- Para tornillos, roscas e insertos, consulte roscas e insertos termofijados en SLS PA 12.
- Para ajustes y holguras, consulte tolerancias y holguras de SLS.
Piezas huecas y agujeros de escape
Ahuecar una pieza gruesa ahorra material y reduce la distorsión. Pero el polvo dentro de una cavidad cerrada nunca se puede eliminar: permanece en la pieza como polvo suelto o una masa blanda y añade peso. Dé a cada región hueca al menos dos agujeros de escape de al menos 5 mm, idealmente en lados opuestos, para que el aire pueda fluir mientras se expulsa el polvo.
La calculadora encuentra cavidades cerradas cuando sube un modelo, las marca en el visor 3D y cotiza la pieza como sólida hasta que se añaden agujeros de escape. También señala canales profundos y estrechos de los que es difícil eliminar el polvo.
Piezas móviles y ensamblajes
Debido a que la pieza está rodeada de polvo suelto durante la impresión, las bisagras, cadenas, rótulas y trenes de engranajes se pueden imprimir ya ensamblados. Mantenga al menos 0.5 mm entre las superficies móviles, asegúrese de que el polvo pueda escapar de cada junta y evite los espacios largos y estrechos. Para clips y pestillos, la guía de diseño de encaje a presión muestra cómo dimensionar las vigas para que se flexionen sin romperse.
Orientación y capas
Las capas tienen un grosor de 0.12 mm. Las superficies con una pendiente suave muestran escalones finos; las caras verticales y horizontales se ven más uniformes. La resistencia también depende de la dirección: EOS indica una resistencia a la tracción de 48 MPa y un alargamiento a la rotura del 18 % dentro del plano de la capa para PA 2200, en comparación con 42 MPa y 4 % a través de las capas. Las piezas que se flexionan, como los clips y las bisagras vivas, son más fuertes cuando la dirección de flexión se encuentra en el plano de la capa.
En la calculadora puede elegir el plano de capa por pieza (XY, XZ o YZ) o dejar que nosotros decidamos. La preparación de la impresión luego orienta la pieza en el trabajo de impresión; si una cara o dirección es crítica, diséñela para que no dependa de la orientación, o indíquelo cuando envíe el pedido.
Superficie, texto y detalles
El PA 12 sinterizado por láser tiene una superficie mate y ligeramente granulada. El granallado con perlas de vidrio y el pulido en la DyeMansion Powershot DUAL, incluidos en cada pedido, la hacen más uniforme y agradable al tacto; según DyeMansion, este acabado compacta la superficie en lugar de eliminar material, por lo que se conserva la geometría. Los bordes se redondean ligeramente.
- Texto y logotipos: aproximadamente 1 mm de alto o de profundidad, con una fuente en negrita y sencilla.
- Los bordes afilados se redondean ligeramente; no confíe en los bordes de cuchillo.
- Las piezas teñidas se colorean en la capa superficial mediante tintes líquidos TCN. El color no añade un recubrimiento, por lo que las dimensiones no cambian. Consulte el catálogo de colores.
Tamaño de la pieza y división
La FORMIGA P 110 Velocis tiene una cámara nominal de 200 × 250 × 330 mm. La calculadora comprueba si cada pieza encaja, también en posiciones inclinadas, y lo indica si una pieza solo encaja en diagonal o no encaja en absoluto. Las piezas más grandes se pueden dividir en secciones unidas con colas de milano, pasadores, tornillos o adhesivo; una pieza que apenas encaja en diagonal suele ser más barata cuando se divide, porque se anida mejor con otras piezas. El tamaño y el anidamiento también son los factores más importantes en el precio, explicados en Costo de impresión 3D SLS.
Archivos
La calculadora acepta STEP y STL. STEP conserva sus unidades y geometría exacta; STL es una malla de triángulos sin unidades, que se lee en milímetros con un interruptor para pulgadas. Cada cuerpo sólido en un archivo se convierte en su propia pieza. Más información en STEP vs STL.
Lista de verificación antes de subir el archivo
- Paredes de al menos 0.8 a 1.0 mm, idealmente uniformes de 1.5 a 3 mm.
- Agujeros de al menos unos 1,5 mm; perforaciones precisas previstas para escariado.
- Secciones gruesas ahuecadas o acanaladas; cada cavidad tiene al menos dos agujeros de escape de al menos 5 mm.
- Al menos 0,5 mm entre las piezas móviles.
- Elementos flexibles orientados en el plano de la capa.
- Placas planas grandes acanaladas o curvadas.
- Texto de al menos 1 mm de alto o de profundidad.
- La pieza cabe en 200 × 250 × 330 mm, o está dividida.
- Dimensiones comprobadas frente a la tolerancia general de ±0,3 % (mín. ±0,3 mm).
Los valores específicos del diseño, como el grosor de la pared bajo carga, los salientes de inserción o la resistencia de una unión, dependen de la aplicación. Para ello, los especialistas de prototype.builders pueden revisar su intención de diseño. Lectura complementaria: qué es la impresión 3D SLS y la guía de nailon PA12.
Cuando la lista de verificación esté terminada, la calculadora instantánea de SLS ejecuta las mismas comprobaciones en su archivo y muestra el precio.
Preguntas frecuentes
¿Cuál es el grosor mínimo de pared para la impresión SLS?
Una pauta común para PA 12 sinterizado por láser es de 0,8 a 1,0 mm. Las paredes de unos 1,5 a 3 mm son más robustas para la mayoría de las piezas. La calculadora advierte cuando una parte notable de una pieza es más delgada que 0,8 mm.
¿Qué tamaño deben tener los agujeros de escape en las piezas SLS?
Proporcione a cada región hueca al menos dos agujeros de escape de al menos 5 mm, idealmente en lados opuestos. El polvo en una cavidad cerrada no se puede extraer y permanece en la pieza.
¿Necesita SLS soportes o ángulos de desmoldeo?
No. El polvo no fundido soporta la pieza durante la impresión, por lo que los voladizos, cortes inferiores y canales internos no necesitan soportes, y no se necesitan ángulos de desmoldeo porque no hay molde.
¿Cuál es el orificio más pequeño que SLS puede imprimir?
Los orificios de aproximadamente 1.5 mm y más grandes son fiables. Los orificios más pequeños pueden llenarse con polvo parcialmente sinterizado. Para perforaciones precisas, diseñe al tamaño nominal y taladre o escarie después de la impresión.
¿Cuál es la pieza más grande que puede imprimir?
La cámara nominal de la EOS FORMIGA P 110 Velocis es de 200 x 250 x 330 mm. La calculadora comprueba si una pieza cabe, incluyendo posiciones inclinadas; las piezas más grandes se pueden dividir y unir.
¿La orientación afecta la resistencia de las piezas SLS?
Sí, un poco. Para PA 2200, EOS indica 48 MPa de resistencia a la tracción y 18 % de alargamiento a la rotura dentro del plano de la capa y 42 MPa y 4 % a través de las capas, por lo que las características de flexión deben situarse en el plano de la capa.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo