
SLS tervezési irányelvek: Falvastagság, furatok, kivezető furatok és minimális alaksajátosságok
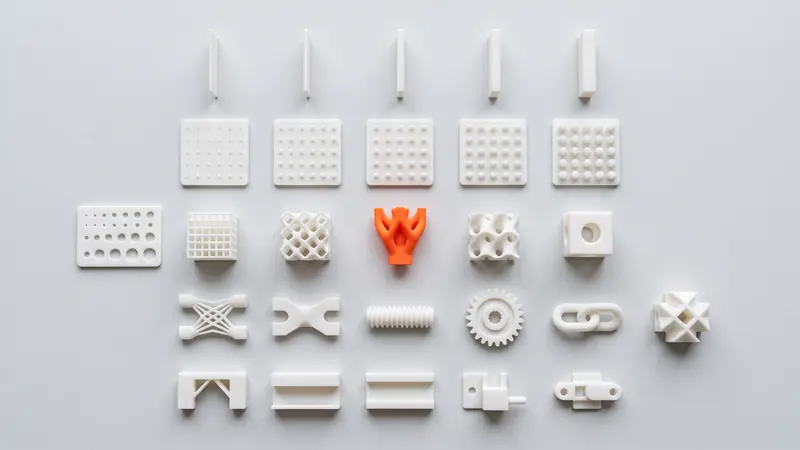
A szelektív lézerszinterezés sokat megbocsát: nincsenek támaszok, nincsenek formaferdeségek, nincs szerszámozás. Néhány szabály azonban mégis eldönti, hogy egy alkatrész erős, pontos és megfizethető lesz-e. Ez az oldal egy helyen gyűjti össze ezeket a lézerszinterezett Nylon PA 12 anyaghoz, elmagyarázza az egyes szabályok mögött meghúzódó okokat, és hivatkozik a tűrésekkel, menetekkel és bepattanó kötésekkel kapcsolatos részletes útmutatókra.
A folyamat röviden
Egy lézer vékony rétegekben olvasztja össze a PA 12 port egy fűtött kamrában. Az alkatrész körüli meg nem olvadt por megtámasztja azt, így a kinyúló részek, alámetszések és belső csatornák nem igényelnek támasztószerkezetet. Nyomtatás után az alkatrészek lassan hűlnek le a porban, majd kicsomagolják, homokfújják, polírozzák és opcionálisan színezik őket. Az alábbi szabályok mindegyike ezen lépések valamelyikéből következik.
| A mi rendszerünk | Érték | Forrás |
|---|---|---|
| Nyomtató | EOS FORMIGA P 110 Velocis | EOS |
| Kamraméret (névleges) | 200 × 250 × 330 mm | EOS rendszeradatok |
| Anyag | Fehér Nylon PA 12 (EOS PA 2200) | EOS |
| Rétegvastagság | 0.12 mm | EOS, PA 2200 Balance folyamat |
| Felületkezelés | Üveggyöngyös szemcseszórás és polírozás egy DyeMansion Powershot DUAL gépben, az ár tartalmazza | DyeMansion |
| Színezés | TCN folyékony festékek, 61 szín (fekete és narancssárga raktáron) | TCN |
| Általános tűrés | ±0.3 %, min ±0.3 mm (a mi tervezési irányelvünk) | SLS Market |
A szabálykönyv
Ezek az általános ipari irányelvek a lézerszinterezett PA 12-höz. Ezek kiindulási pontok, nem szigorú korlátok: a geometria, a tájolás és a méret mind szerepet játszik.
| Jellemző | Irányelv | Miért |
|---|---|---|
| Legkisebb falvastagság | 0.8 - 1.0 mm | A vékonyabb falak eltörhetnek a kicsomagolás és a szemcseszórás során; a kalkulátor 0.8 mm alatt figyelmeztet |
| Ajánlott falvastagság stabil alkatrészekhez | körülbelül 1.5 - 3 mm | Elég merev a kezeléshez, elég vékony a zsugorodás és a besüppedés elkerüléséhez |
| Legkisebb furatátmérő | körülbelül 1.5 mm | A kis furatok megtelnek részben szinterezett porral |
| Egybe nyomtatott alkatrészek közötti hézag | legalább 0.5 mm | A szűkebb hézagok összeolvadhatnak |
| Csúszóillesztés két nyomtatott alkatrész között | összesen körülbelül 0.3 - 0,5 mm | Por tapadása és tűrés |
| Kivezető nyílások üreges alkatrészeken | legalább kettő, legalább 5 mm | A port ki kell fújni; a bezárt por az alkatrészben marad |
| Dombornyomott vagy gravírozott szöveg | körülbelül 1 mm magas vagy mély | A porfelület tompítja a finom részleteket |
| Vastag, tömör keresztmetszetek | Üregesítse ki őket, vagy adjon hozzá bordákat | A hőfelhalmozódás zsugorodást, besüllyedést és vetemedést okoz |
| Nagy sík lemezek | Adjon hozzá bordákat, peremet vagy enyhe görbületet | A sík területek egyenetlenül hűlnek és meghajolhatnak |
| Legnagyobb alkatrész | Be kell férnie a 200 × 250 × 330 mm méretű kamrába | A kalkulátor ellenőrzi az illeszkedést, beleértve a döntött pozíciókat is |
Falak
A falvastagság a legfontosabb szabály. Ha túl vékony, a fal eltörik vagy elhajlik a kicsomagolás és a szemcseszórás során; ha túl vastag, az alkatrész egyenetlenül zsugorodik, vetemedik, és a kelleténél több port használ fel. A körülbelül 1,5 és 3 mm közötti egyenletes falvastagság a kényelmes tartomány a burkolatok, konzolok és fedelek számára. Ahol merevségre van szükség, adjon hozzá bordákat ahelyett, hogy az egész falat vastagabbra készítené.
- Tartsa a falvastagságot a lehető legegyenletesebben az alkatrész egészén.
- Kerülje a vastag csomókat a vékony falak mellett; üregesítse ki őket.
- Kerekítse le a belső sarkokat lekerekítéssel a feszültség elosztása érdekében.
- Az önmagukban álló vékony elemek (csapok, fülek, bordák) nagyobb vastagságot igényelnek, mint a mindkét oldalon megtámasztott falak.
Amikor feltölt egy modellt, a kalkulátor tervellenőrzője megméri a falakat, és figyelmeztet, ha az alkatrész jelentős része vékonyabb, mint 0,8 mm.
Furatok, csapok és rések
Az összeolvadt körvonal melletti porszemcsék részben megolvadnak és a felülethez tapadnak. Ezért a furatok és rések kissé kisebbek, a csapok pedig kissé nagyobbak lesznek a tervezettnél. A körülbelül 1,5 mm alatti furatok bezáródhatnak, a hosszú, keskeny furatokat pedig nehéz megtisztítani.
- Tervezze a furatokat névleges méretűre, és fúrja vagy dörzsárazza ki őket, ha pontos átmérőre van szüksége.
- Adjon a kis átmenő furatoknak nagyobb átmérőt vagy rövidebb hosszt, hogy a port ki lehessen fújni.
- A csavarokról, menetekről és betétekről lásd a menetek és hővel beültethető betétek SLS PA 12 anyagban részt.
- Az illesztésekről és hézagokról lásd az SLS tűrések és hézagok részt.
Üreges alkatrészek és kivezető furatok
Egy vastag alkatrész üregesítése anyagot takarít meg és csökkenti a torzulást. A zárt üregben lévő port azonban soha nem lehet eltávolítani: laza porként vagy puha tömbként az alkatrészben marad, és növeli a súlyt. Minden üreges résznek adjon legalább két, legalább 5 mm-es kivezető furatot, ideális esetben az ellentétes oldalakon, hogy a levegő átáramolhasson, miközben a port kifújják.
A kalkulátor a modell feltöltésekor megtalálja a zárt üregeket, megjelöli őket a 3D nézegetőben, és az alkatrészt tömörként árazza be, amíg kivezető furatokat nem adnak hozzá. Szintén megjelöli a mély, keskeny csatornákat, amelyekből nehéz eltávolítani a port.
Mozgó alkatrészek és szerelvények
Mivel az alkatrészt nyomtatás közben laza por veszi körül, a zsanérok, láncok, gömbcsuklók és fogaskerék-hajtások már összeszerelve is kinyomtathatók. Tartson legalább 0,5 mm távolságot a mozgó felületek között, ügyeljen arra, hogy a por minden csatlakozásból távozni tudjon, és kerülje a hosszú, keskeny réseket. A kapcsok és reteszek esetében a snap-fit design guide bemutatja, hogyan kell méretezni a szárakat úgy, hogy törés nélkül hajoljanak.
Tájolás és rétegek
A rétegek 0,12 mm vastagok. Az enyhén lejtős felületeken finom lépcsők láthatók; a függőleges és vízszintes felületek tűnnek a legegyenletesebbnek. A szilárdság az iránytól is függ: az EOS 48 MPa szakítószilárdságot és 18 %-os szakadási nyúlást ad meg a rétegsíkon belül a PA 2200 esetében, szemben a rétegekre merőleges 42 MPa-lal és 4 %-kal. A hajló alkatrészek, mint például a kapcsok és az integrált zsanérok, akkor a legerősebbek, ha a hajlítás iránya a rétegsíkba esik.
A kalkulátorban alkatrészenként kiválaszthatja a rétegsíkot (XY, XZ vagy YZ), vagy ránk is bízhatja a döntést. A nyomtatás előkészítése során az alkatrészt a nyomtatási feladatban tájolják; ha egy felület vagy irány kritikus, tervezze meg úgy, hogy ne függjön a tájolástól, vagy jelezze a rendelés elküldésekor.
Felület, szöveg és részletek
A lézerszinterezett PA 12 matt, enyhén szemcsés felületű. A minden rendeléshez tartozó üveggyöngyszórás és polírozás a DyeMansion Powershot DUAL berendezésben egyenletesebbé és kellemesebb tapintásúvá teszi; a DyeMansion szerint ez a felületkezelés inkább tömöríti a felületet, mintsem anyagot távolítana el, így a geometria megmarad. Az élek enyhén lekerekítettek lesznek.
- Szöveg és logók: körülbelül 1 mm magas vagy mély, vastag, egyszerű betűtípussal.
- Az éles peremek enyhén lekerekítettek lesznek; ne hagyatkozzon a pengeéles szélekre.
- A festett alkatrészek felületi rétegét TCN folyékony festékek színezik. A szín nem képez bevonatot, így a méretek nem változnak. Lásd a színkatalógust.
Alkatrészméret és darabolás
A FORMIGA P 110 Velocis névleges kamramérete 200 × 250 × 330 mm. A kalkulátor ellenőrzi, hogy minden alkatrész befér-e, akár megdöntött helyzetben is, és jelzi, ha egy alkatrész csak átlósan vagy egyáltalán nem fér be. A nagyobb alkatrészek fecskefarkú kötéssel, csapokkal, csavarokkal vagy ragasztóval illeszkedő részekre oszthatók; egy olyan alkatrész, amely éppen csak befér átlósan, gyakran olcsóbb, ha fel van darabolva, mert jobban elrendezhető a többi alkatrésszel. A méret és az elrendezés a legnagyobb tényezők az árban is, amint azt az SLS 3D nyomtatás költségei részletezi.
Fájlok
A kalkulátor elfogadja a STEP és STL formátumokat. A STEP tartalmazza a mértékegységeket és a pontos geometriát; az STL egy mértékegység nélküli háromszögháló, amelyet milliméterként olvas be, hüvelyk (inch) átváltási lehetőséggel. A fájlban lévő minden szilárd test külön alkatrésszé válik. Bővebben a STEP vs STL részben.
Ellenőrzőlista feltöltés előtt
- A falak legalább 0,8–1,0 mm vastagok legyenek, ideális esetben egyenletesen 1,5–3 mm.
- Furatok legalább kb. 1,5 mm; a pontos furatok dörzsárazásra tervezve.
- A vastag részek üregesek vagy bordázottak; minden üregnek van legalább két, legalább 5 mm-es kivezető nyílása.
- Legalább 0,5 mm a mozgó alkatrészek között.
- A rugalmas elemek a rétegsíkban vannak tájolva.
- A nagy sík lemezek bordázottak vagy íveltek.
- A szöveg legalább kb. 1 mm magas vagy mély.
- Az alkatrész belefér a 200 × 250 × 330 mm-es méretbe, vagy fel van osztva.
- A méretek a ±0,3 %-os (min. ±0,3 mm) általános tűrésnek megfelelően ellenőrizve.
A tervezésspecifikus értékek, mint például a terhelés alatti falvastagság, a betétperselyek vagy egy kötés szilárdsága az alkalmazástól függenek. Ezek esetében a prototype.builders szakemberei áttekinthetik a tervezési szándékot. Háttérolvasmány: mi az az SLS 3D nyomtatás és a PA 12 nejlon útmutató.
Amikor az ellenőrzőlista kész, az azonnali SLS kalkulátor ugyanezeket az ellenőrzéseket futtatja le a fájlon, és megmutatja az árat.
Gyakran ismételt kérdések
Mi a minimális falvastagság az SLS nyomtatásnál?
A lézerszinterezett PA 12 általános irányelve 0,8–1,0 mm. A legtöbb alkatrész esetében a kb. 1,5–3 mm-es falak robusztusabbak. A kalkulátor figyelmeztet, ha az alkatrész jelentős része vékonyabb, mint 0,8 mm.
Mekkorának kell lenniük a kivezető nyílásoknak az SLS alkatrészekben?
Minden üreges résznek legyen legalább két, legalább 5 mm-es kivezető nyílása, ideális esetben az ellentétes oldalakon. A zárt üregben lévő port nem lehet eltávolítani, és az alkatrészben marad.
Szükség van-e támasztékokra vagy formaferdeségre az SLS esetében?
Nem. Az össze nem olvadt por megtámasztja az alkatrészt a nyomtatás során, így a kinyúlások, alámetszések és belső csatornák nem igényelnek támasztékot, és nincs szükség formázási ferdeségre sem, mivel nincs öntőforma.
Mekkora a legkisebb furat, amit az SLS képes kinyomtatni?
A körülbelül 1.5 mm-es és annál nagyobb furatok megbízhatóak. A kisebb furatok megtelhetnek részben szinterezett porral. Pontos furatokhoz tervezze azokat névleges méretre, majd nyomtatás után fúrja vagy dörzsárazza ki.
Mekkora a legnagyobb alkatrész, amit ki tudnak nyomtatni?
Az EOS FORMIGA P 110 Velocis névleges kamrája 200 x 250 x 330 mm. A kalkulátor ellenőrzi, hogy egy alkatrész befér-e, beleértve a döntött pozíciókat is; a nagyobb alkatrészek feloszthatók és összeilleszthetők.
Befolyásolja a tájolás az SLS alkatrészek szilárdságát?
Igen, némileg. A PA 2200 esetében az EOS 48 MPa szakítószilárdságot és 18 %-os szakadási nyúlást ad meg a rétegsíkon belül, valamint 42 MPa-t és 4 %-ot a rétegekre merőlegesen, így a hajló elemeknek a rétegsíkban kell elhelyezkedniük.
Kérjen azonnali árat
Töltsön fel STEP vagy STL fájlokat a kalkulátorba, és másodpercek alatt láthatja az alkatrészek árát: fehér Nylon PA 12, szemcseszórás és polírozás az árban, opcionális festés 61 színben, három szállítási sebesség. Innen elküldheti a rendelés előnézetét megerősítésre.
Más anyag, NDA vagy nagy széria? Írjon nekünk. Tervezési segítségért és prototípus-fejlesztésért lásd: prototype.builders.
Kérjen azonnali árat