
Linee guida per il design SLS: spessore delle pareti, fori, fori di fuga e caratteristiche minime
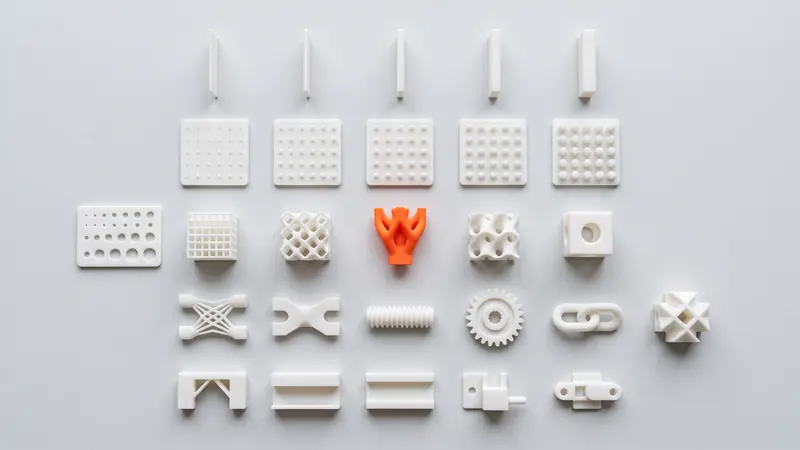
La sinterizzazione laser selettiva perdona molto: nessun supporto, nessun angolo di sformo, nessuna attrezzatura. Tuttavia, poche regole decidono se una parte risulterà resistente, precisa ed economica. Questa pagina le raccoglie in un unico posto per il nylon PA 12 sinterizzato al laser, spiega il motivo alla base di ogni regola e rimanda alle guide dettagliate su tolleranze, filettature e incastri a scatto.
Il processo in breve
Un laser fonde sottili strati di polvere di PA 12 all'interno di una camera riscaldata. La polvere non fusa attorno alla parte la supporta, quindi sporgenze, sottosquadri e canali interni non necessitano di strutture di supporto. Dopo la stampa, le parti si raffreddano lentamente nella polvere, vengono disimballate, perlate e lucidate e, facoltativamente, tinte. Ogni regola sottostante deriva da uno di questi passaggi.
| La nostra configurazione | Valore | Fonte |
|---|---|---|
| Stampante | EOS FORMIGA P 110 Velocis | EOS |
| Dimensioni della camera (nominale) | 200 × 250 × 330 mm | Dati di sistema EOS |
| Materiale | Nylon bianco PA 12 (EOS PA 2200) | EOS |
| Spessore dello strato | 0.12 mm | EOS, processo PA 2200 Balance |
| Finitura | Perlatura con microsfere di vetro e lucidatura in una DyeMansion Powershot DUAL, incluse | DyeMansion |
| Colorazione | Coloranti liquidi TCN, 61 colori (nero e arancione in magazzino) | TCN |
| Tolleranza generale | ±0,3 %, min ±0,3 mm (la nostra linea guida di progettazione) | SLS Market |
Il regolamento
Queste sono linee guida comuni del settore per il PA 12 sinterizzato al laser. Sono punti di partenza, non limiti rigidi: la geometria, l'orientamento e le dimensioni giocano tutti un ruolo.
| Caratteristica | Linea guida | Perché |
|---|---|---|
| Spessore minimo di parete | Da 0,8 a 1,0 mm | Pareti più sottili potrebbero rompersi durante il disimballaggio e la perlatura; il calcolatore avvisa al di sotto di 0,8 mm |
| Parete consigliata per parti stabili | da circa 1,5 a 3 mm | Abbastanza rigida per la manipolazione, abbastanza sottile per evitare restringimenti e avvallamenti |
| Diametro minimo dei fori | circa 1,5 mm | I fori piccoli si riempiono di polvere parzialmente sinterizzata |
| Spazio tra le parti stampate in opera | almeno 0,5 mm | Spazi più stretti possono fondersi |
| Accoppiamento scorrevole tra due parti stampate | da circa 0,3 a 0,5 mm in totale | Adesione della polvere e tolleranza |
| Fori di sfogo nelle parti cave | almeno due, almeno 5 mm | La polvere deve essere soffiata via; la polvere racchiusa rimane nella parte |
| Testo in rilievo o inciso | circa 1 mm di altezza o profondità | La superficie in polvere ammorbidisce i dettagli fini |
| Sezioni piene spesse | Svuotarle o aggiungere nervature | L'accumulo di calore causa restringimento, avvallamenti e deformazioni |
| Ampie piastre piane | Aggiungere nervature, una flangia o una leggera curvatura | Le aree piatte si raffreddano in modo irregolare e possono incurvarsi |
| Parte più grande | Deve adattarsi alla camera di 200 × 250 × 330 mm | Il calcolatore verifica l'adattamento, incluse le posizioni inclinate |
Pareti
Lo spessore delle pareti è la regola più importante. Troppo sottile e la parete si rompe o si piega durante il disimballaggio e la perlatura; troppo spessa e la parte si restringe in modo irregolare, si deforma e utilizza più polvere del necessario. Una parete uniforme di circa 1,5 - 3 mm è l'intervallo ideale per alloggiamenti, staffe e coperture. Dove avete bisogno di rigidità, aggiungete nervature invece di rendere l'intera parete più spessa.
- Mantenete lo spessore delle pareti il più uniforme possibile in tutta la parte.
- Evitate spessori eccessivi accanto a pareti sottili; svuotateli.
- Arrotondate gli angoli interni con un raccordo per distribuire le sollecitazioni.
- Gli elementi sottili isolati (perni, linguette, alette) necessitano di uno spessore maggiore rispetto alle pareti supportate su entrambi i lati.
Quando caricate un modello, la revisione del design del calcolatore misura le pareti e vi avvisa quando una parte notevole del pezzo è più sottile di 0,8 mm.
Fori, perni e fessure
I granelli di polvere vicini al contorno fuso si sciolgono parzialmente e si attaccano alla superficie. Ecco perché fori e fessure risultano leggermente più piccoli e i perni leggermente più grandi rispetto al progetto. I fori inferiori a circa 1,5 mm possono chiudersi e i fori lunghi e stretti sono difficili da pulire.
- Progettate i fori alla dimensione nominale e forateli o alesateli quando avete bisogno di un diametro preciso.
- Date ai piccoli fori passanti un diametro maggiore o una lunghezza minore in modo che la polvere possa essere soffiata via.
- Per viti, filettature e inserti, consultate filettature e inserti termici in SLS PA 12.
- Per accoppiamenti e giochi, consultate tolleranze e giochi SLS.
Parti cave e fori di sfogo
Svuotare una parte spessa fa risparmiare materiale e riduce la distorsione. Ma la polvere all'interno di una cavità chiusa non può mai essere rimossa: rimane nella parte come polvere sciolta o come un blocco morbido e aggiunge peso. Fornite a ogni regione cava almeno due fori di sfogo di almeno 5 mm, idealmente sui lati opposti, in modo che l'aria possa fluire mentre la polvere viene soffiata via.
Il calcolatore trova le cavità chiuse quando caricate un modello, le contrassegna nel visualizzatore 3D e prezza la parte come solida finché non vengono aggiunti i fori di sfogo. Segnala inoltre i canali profondi e stretti da cui è difficile rimuovere la polvere.
Parti mobili e assemblaggi
Poiché la parte è circondata da polvere libera durante la stampa, cerniere, catene, giunti sferici e treni di ingranaggi possono essere stampati già assemblati. Mantenga almeno 0,5 mm tra le superfici mobili, si assicuri che la polvere possa fuoriuscire da ogni giunto ed eviti spazi lunghi e stretti. Per clip e chiusure, la guida alla progettazione degli incastri a scatto mostra come dimensionare le travi in modo che si flettano senza rompersi.
Orientamento e strati
Gli strati hanno uno spessore di 0,12 mm. Le superfici in leggera pendenza mostrano dei piccoli gradini; le facce verticali e orizzontali appaiono più uniformi. Anche la resistenza dipende dalla direzione: EOS indica una resistenza alla trazione di 48 MPa e un allungamento a rottura del 18 % all'interno del piano dello strato per il PA 2200, rispetto a 42 MPa e 4 % attraverso gli strati. Le parti che si flettono, come le clip e gli elementi flessibili integrati, sono più resistenti quando la direzione di flessione si trova nel piano dello strato.
Nel calcolatore può scegliere il piano dello strato per ogni parte (XY, XZ o YZ) o lasciare che decidiamo noi. La preparazione della stampa orienta poi la parte nel lavoro di stampa; se una faccia o una direzione è critica, la progetti in modo che non dipenda dall'orientamento, oppure lo segnali quando invia l'ordine.
Superficie, testo e dettagli
Il PA 12 sinterizzato al laser ha una superficie opaca e leggermente granulosa. La perlatura con microsfere di vetro e la lucidatura nel DyeMansion Powershot DUAL, incluse in ogni ordine, la rendono più uniforme e piacevole al tatto; secondo DyeMansion, questo trattamento superficiale compatta la superficie anziché rimuovere materiale, in modo da mantenere la geometria. I bordi vengono leggermente arrotondati.
- Testo e loghi: circa 1 mm di altezza o profondità, con un carattere in grassetto e semplice.
- I bordi taglienti diventano leggermente arrotondati; non faccia affidamento su bordi a lama.
- Le parti tinte vengono colorate nello strato superficiale con coloranti liquidi TCN. Il colore non aggiunge un rivestimento, quindi le dimensioni non cambiano. Consulti il catalogo dei colori.
Dimensioni della parte e suddivisione
La FORMIGA P 110 Velocis ha una camera nominale di 200 × 250 × 330 mm. Il calcolatore verifica se ogni parte entra, anche in posizioni inclinate, e lo segnala se una parte entra solo diagonalmente o per niente. Le parti più grandi possono essere suddivise in sezioni unite con code di rondine, perni, viti o adesivo; una parte che entra a malapena in diagonale è spesso più economica se suddivisa, perché si annida meglio con altre parti. Le dimensioni e l'annidamento sono anche i fattori principali del prezzo, spiegati in Costo della stampa 3D SLS.
File
Il calcolatore accetta STEP e STL. STEP mantiene le sue unità e la geometria esatta; STL è una mesh triangolare senza unità, letta in millimetri con un'opzione per i pollici. Ogni corpo solido in un file diventa una parte a sé stante. Maggiori informazioni in STEP vs STL.
Lista di controllo prima di caricare
- Pareti di almeno 0,8 - 1,0 mm, idealmente uniformi tra 1,5 e 3 mm.
- Fori di almeno 1,5 mm circa; fori di precisione previsti per l'alesatura.
- Sezioni spesse svuotate o nervate; ogni cavità ha almeno due fori di sfogo di almeno 5 mm.
- Almeno 0,5 mm tra le parti in movimento.
- Elementi flessibili orientati nel piano dello strato.
- Grandi piastre piatte nervate o curve.
- Testo alto o profondo almeno 1 mm circa.
- La parte rientra in 200 × 250 × 330 mm, oppure è divisa.
- Dimensioni verificate rispetto alla tolleranza generale di ±0,3 % (min ±0,3 mm).
I valori specifici del design, come lo spessore delle pareti sotto carico, le borchie per inserti o la resistenza di un giunto, dipendono dall'applicazione. Per questi, gli specialisti di prototype.builders possono esaminare il Suo intento progettuale. Letture di approfondimento: cos'è la stampa 3D SLS e la guida al nylon PA 12.
Una volta completata la checklist, il calcolatore istantaneo SLS esegue gli stessi controlli sul Suo file e mostra il prezzo.
Domande frequenti
Qual è lo spessore minimo delle pareti per la stampa SLS?
Una linea guida comune per il PA 12 sinterizzato al laser è da 0,8 a 1,0 mm. Pareti di circa 1,5 - 3 mm sono più robuste per la maggior parte delle parti. Il calcolatore avvisa quando una parte considerevole del pezzo è più sottile di 0,8 mm.
Quanto devono essere grandi i fori di sfogo nelle parti in SLS?
Fornisca a ogni regione cava almeno due fori di sfogo di almeno 5 mm, idealmente sui lati opposti. La polvere in una cavità chiusa non può essere rimossa e rimane nella parte.
La tecnologia SLS necessita di supporti o angoli di sformo?
No. La polvere non fusa supporta la parte durante la stampa, quindi sporgenze, sottosquadri e canali interni non necessitano di supporti e non sono necessari angoli di sformo poiché non c'è alcuno stampo.
Qual è il foro più piccolo che la SLS può stampare?
I fori di circa 1,5 mm e più grandi sono affidabili. I fori più piccoli possono riempirsi di polvere parzialmente sinterizzata. Per fori precisi, progettate alla dimensione nominale e forate o alesate dopo la stampa.
Qual è la parte più grande che potete stampare?
La camera nominale della EOS FORMIGA P 110 Velocis è di 200 x 250 x 330 mm. Il calcolatore verifica se una parte si adatta, incluse le posizioni inclinate; le parti più grandi possono essere divise e unite.
L'orientamento influisce sulla resistenza delle parti in SLS?
Sì, in parte. Per il PA 2200, EOS indica 48 MPa di resistenza alla trazione e il 18 % di allungamento a rottura nel piano dello strato e 42 MPa e il 4 % attraverso gli strati, quindi gli elementi flessibili dovrebbero trovarsi nel piano dello strato.
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo