
Насоки за SLS дизайн: Дебелина на стената, отвори, отвори за изтичане и минимални елементи
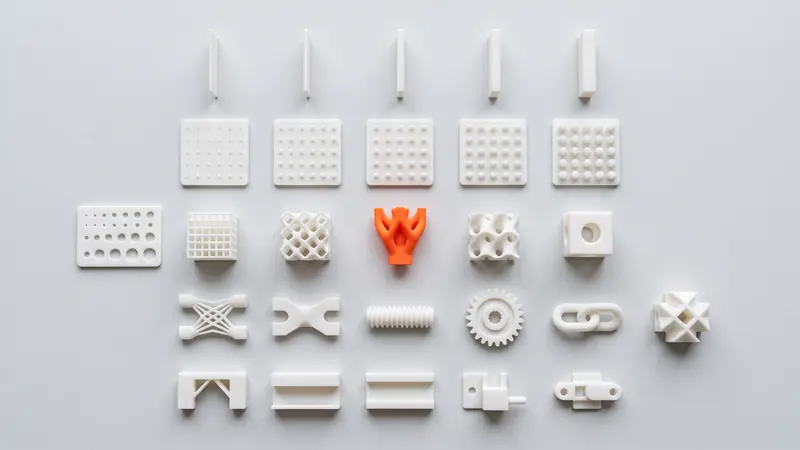
Селективното лазерно синтероване прощава много: без поддържащи структури, без ъгли на наклон, без инструментална екипировка. Няколко правила все пак решават дали детайлът ще се получи здрав, точен и достъпен. Тази страница ги събира на едно място за лазерно синтерован найлон PA 12, обяснява причината зад всяко правило и дава връзки към подробните ръководства за допуски, резби и закопчаващи се съединения.
Процесът накратко
Лазерът стопява тънки слоеве прах от PA 12 в нагрята камера. Нестопеният прах около детайла го поддържа, така че надвесите, подрязванията и вътрешните канали не се нуждаят от поддържащи структури. След отпечатването детайлите се охлаждат бавно в праха, разопаковат се, бластират се и се полират, а по желание се и боядисват. Всяко правило по-долу произтича от една от тези стъпки.
| Нашето оборудване | Стойност | Източник |
|---|---|---|
| Принтер | EOS FORMIGA P 110 Velocis | EOS |
| Размер на камерата (номинален) | 200 × 250 × 330 mm | Системни данни на EOS |
| Материал | Бял найлон PA 12 (EOS PA 2200) | EOS |
| Дебелина на слоя | 0.12 mm | EOS, процес PA 2200 Balance |
| Довършителна обработка | Бластиране със стъклени перли и полиране в DyeMansion Powershot DUAL, включено | DyeMansion |
| Боядисване | Течни багрила TCN, 61 цвята (черно и оранжево в наличност) | TCN |
| Общ допуск | ±0.3 %, мин. ±0.3 mm (нашите насоки за дизайн) | SLS Market |
Правилата
Това са общи индустриални насоки за лазерно синтерован PA 12. Те са отправни точки, а не строги ограничения: геометрията, ориентацията и размерът играят роля.
| Характеристика | Насока | Защо |
|---|---|---|
| Минимална дебелина на стената | 0.8 до 1.0 mm | По-тънките стени могат да се счупят по време на разопаковане и бластиране; калкулаторът предупреждава под 0.8 mm |
| Препоръчителна стена за стабилни детайли | около 1.5 до 3 mm | Достатъчно твърди за работа, достатъчно тънки, за да се избегне свиване и хлътване |
| Минимален диаметър на отвор | около 1.5 mm | Малките отвори се запълват с частично синтерован прах |
| Разстояние между детайли, отпечатани на място | поне 0.5 mm | По-тесните разстояния могат да се слеят |
| Плъзгаща сглобка между два отпечатани детайла | общо около 0.3 до 0,5 mm | Адхезия на праха и толеранс |
| Отвори за изтичане в кухи детайли | поне два, поне 5 mm | Прахът трябва да бъде издухан; затвореният прах остава в детайла |
| Релефен или гравиран текст | около 1 mm високо или дълбоко | Прахообразната повърхност омекотява фините детайли |
| Дебели плътни сечения | Направете ги кухи или добавете ребра | Натрупването на топлина причинява свиване, хлътване и изкривяване |
| Големи равни плочи | Добавете ребра, фланец или лека кривина | Плоските участъци изстиват неравномерно и могат да се огънат |
| Най-голям детайл | Трябва да се побира в камерата от 200 × 250 × 330 mm | Калкулаторът проверява побирането, включително в наклонени позиции |
Стени
Дебелината на стената е правилото, което има най-голямо значение. Твърде тънка и стената се чупи или огъва по време на разопаковане и бластиране; твърде дебела и детайлът се свива неравномерно, изкривява се и използва повече прах от необходимото. Равномерна стена от около 1.5 до 3 mm е удобният диапазон за корпуси, скоби и капаци. Там, където ви е необходима твърдост, добавете ребра, вместо да правите цялата стена по-дебела.
- Поддържайте дебелината на стената възможно най-равномерна в целия детайл.
- Избягвайте масивни участъци до тънки стени; издълбайте ги.
- Закръглете вътрешните ъгли с радиус, за да разпределите напрежението.
- Тънките самостоятелни елементи (щифтове, езичета, ребра) се нуждаят от по-голяма дебелина от стените, поддържани от двете страни.
Когато качите модел, прегледът на дизайна на калкулатора измерва стените и предупреждава, когато забележима част от детайла е по-тънка от 0.8 mm.
Отвори, щифтове и прорези
Праховите зърна до стопения контур частично се топят и залепват за повърхността. Ето защо отворите и прорезите се получават малко по-малки, а щифтовете малко по-големи от проектираното. Отвори под около 1.5 mm могат да се затворят, а дългите и тесни отвори са трудни за почистване.
- Проектирайте отворите с номинален размер и ги пробийте или райберовайте, когато ви е необходим точен диаметър.
- Направете малките проходни отвори с по-голям диаметър или по-малка дължина, за да може прахът да бъде издухан.
- За винтове, резби и вложки вижте резби и топлинно вграждани вложки в SLS PA 12.
- За сглобки и хлабини вижте SLS допуски и хлабини.
Кухи детайли и отвори за изпразване
Издълбаването на дебел детайл спестява материал и намалява изкривяването. Но прахът вътре в затворена кухина никога не може да бъде премахнат: той остава в детайла като насипен прах или мека буца и добавя тегло. Осигурете на всяка куха област поне два отвора за изпразване от поне 5 mm, в идеалния случай на противоположни страни, така че въздухът да може да преминава, докато прахът се издухва.
Калкулаторът намира затворени кухини, когато качите модел, маркира ги в 3D визуализатора и ценообразува детайла като плътен, докато не бъдат добавени отвори за изпразване. Той също така маркира дълбоки, тесни канали, от които прахът се отстранява трудно.
Движещи се части и сглобки
Тъй като частта е заобиколена от свободен прах по време на печата, панти, вериги, сферични шарнири и зъбни предавки могат да бъдат отпечатани вече сглобени. Оставете поне 0,5 mm между движещите се повърхности, уверете се, че прахът може да излезе от всяка връзка и избягвайте дълги, тесни пролуки. За щипки и ключалки, ръководството за дизайн на сглобки с щракване показва как да оразмерите гредите, така че да се огъват, без да се чупят.
Ориентация и слоеве
Слоевете са с дебелина 0,12 mm. Леко наклонените повърхности показват фини стъпала; вертикалните и хоризонталните лица изглеждат най-равномерни. Здравината също зависи от посоката: EOS дава якост на опън от 48 MPa и удължение при скъсване от 18 % в равнината на слоя за PA 2200, в сравнение с 42 MPa и 4 % напречно на слоевете. Частите, които се огъват, като щипки и гъвкави елементи, са най-здрави, когато посоката на огъване лежи в равнината на слоя.
В калкулатора можете да изберете равнината на слоя за всяка част (XY, XZ или YZ) или да оставите ние да решим. Подготовката за печат след това ориентира частта в задачата за печат; ако едно лице или посока е критично, проектирайте го така, че да не зависи от ориентацията, или го отбележете, когато изпращате поръчката.
Повърхност, текст и детайли
Лазерно синтерованият PA 12 има матова, леко зърнеста повърхност. Бластирането със стъклени перли и полирането в DyeMansion Powershot DUAL, включени във всяка поръчка, я правят по-равномерна и приятна на допир; според DyeMansion, тази обработка уплътнява повърхността, вместо да отнема материал, така че геометрията се запазва. Ръбовете са леко заоблени.
- Текст и лога: около 1 mm високи или дълбоки, с удебелен, прост шрифт.
- Острите ръбове стават леко заоблени; не разчитайте на ръбове като острие на нож.
- Боядисаните части са оцветени в повърхностния слой с течни бои TCN. Цветът не добавя покритие, така че размерите не се променят. Вижте каталога с цветове.
Размер на частта и разделяне
FORMIGA P 110 Velocis има номинална камера от 200 × 250 × 330 mm. Калкулаторът проверява дали всяка част се побира, включително в наклонени позиции, и съобщава, ако частта се побира само по диагонал или изобщо не се побира. По-големите части могат да бъдат разделени на секции, съединени с лястовичи опашки, щифтове, винтове или лепило; част, която едва се побира по диагонал, често е по-евтина, когато е разделена, защото се разполага по-добре с други части. Размерът и разполагането също са най-големите фактори за цената, обяснени в цена за SLS 3D печат.
Файлове
Калкулаторът приема STEP и STL. STEP носи своите мерни единици и точна геометрия; STL е триъгълна мрежа без мерни единици, която се чете като милиметри с превключвател за инчове. Всяко твърдо тяло във файл става отделна част. Повече в STEP срещу STL.
Списък за проверка преди качване
- Стени най-малко 0,8 до 1,0 mm, в идеалния случай равномерни 1,5 до 3 mm.
- Отвори най-малко около 1.5 mm; точните отвори са предвидени за райбероване.
- Дебелите сечения са кухи или оребрени; всяка кухина има поне два отвора за изтичане от най-малко 5 mm.
- Най-малко 0.5 mm между движещите се части.
- Огъващите се елементи са ориентирани в равнината на слоя.
- Големите плоски плочи са оребрени или извити.
- Текст с височина или дълбочина най-малко около 1 mm.
- Детайлът се побира в 200 × 250 × 330 mm или е разделен.
- Размерите са проверени спрямо общия толеранс от ±0.3 % (мин. ±0.3 mm).
Специфичните за дизайна стойности, като дебелина на стената под натоварване, гнезда за вложки или здравината на съединението, зависят от приложението. За тях специалистите от prototype.builders могат да прегледат вашите проектни намерения. Допълнителна литература: какво е SLS 3D принтиране и ръководството за найлон PA12.
Когато списъкът за проверка е готов, моменталният SLS калкулатор изпълнява същите проверки на вашия файл и показва цената.
Често задавани въпроси
Каква е минималната дебелина на стената за SLS принтиране?
Обща насока за лазерно синтерован PA 12 е от 0.8 до 1.0 mm. Стени от около 1.5 до 3 mm са по-здрави за повечето детайли. Калкулаторът предупреждава, когато забележима част от детайла е по-тънка от 0.8 mm.
Колко големи трябва да бъдат отворите за изтичане в SLS детайлите?
Осигурете на всяка куха област поне два отвора за изтичане от най-малко 5 mm, в идеалния случай на противоположни страни. Прахът в затворена кухина не може да бъде отстранен и остава в детайла.
Нуждае ли се SLS от поддържащи структури или ъгли на наклон?
Не. Неразтопеният прах поддържа детайла по време на принтиране, така че надвесите, подрязванията и вътрешните канали не се нуждаят от подпори, а ъгли на наклон не са необходими, тъй като няма калъп.
Кой е най-малкият отвор, който SLS може да принтира?
Отвори от около 1.5 mm и по-големи са надеждни. По-малките отвори могат да се запълнят с частично синтерован прах. За точни отвори, проектирайте до номиналния размер и пробийте или райберовайте след принтиране.
Кой е най-големият детайл, който можете да принтирате?
Номиналната камера на EOS FORMIGA P 110 Velocis е 200 x 250 x 330 mm. Калкулаторът проверява дали даден детайл се побира, включително в наклонени позиции; по-големите детайли могат да бъдат разделени и съединени.
Ориентацията влияе ли на здравината на SLS детайлите?
Да, донякъде. За PA 2200, EOS дава 48 MPa якост на опън и 18 % удължение при скъсване в равнината на слоя и 42 MPa и 4 % напречно на слоевете, така че огъващите се елементи трябва да лежат в равнината на слоя.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена