
Закопчаващи се съединения в SLS PA 12: Правила за дизайн, които издържат на сглобяване
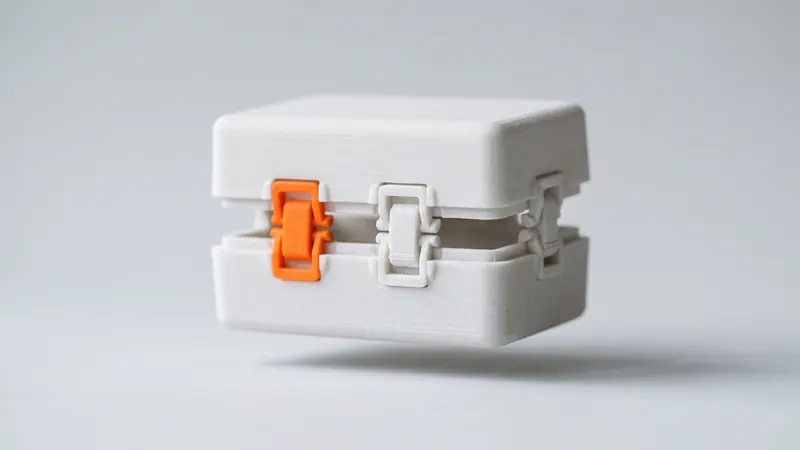
Сглобките с прищракване свързват детайли без винтове, инструменти или лепило, а лазерно синтерованият PA 12 е един от малкото материали за 3D печат, достатъчно здрави, за да работят многократно. Дали една щипка ще щракне или ще се счупи се решава от няколко числа: колко се огъва рамото, колко е дебело в основата и в каква посока е разположено в принтера. Това ръководство показва как да ги направите правилно.
Защо SLS найлонът е подходящ за сглобки с прищракване
Сглобката с прищракване работи чрез огъване на гъвкав елемент по време на сглобяването и позволяването му да отскочи обратно зад фиксатор. Материалът трябва да се разтяга без да се чупи и да възстановява формата си. PA 12 прави и двете сравнително добре: за PA 2200, EOS дава удължение при скъсване от 18 % в равнината на слоя и якост на опън от 48 MPa. Много детайли от смола и филамент са или по-крехки, или много по-слаби между слоевете, поради което сглобките с прищракване са класическо приложение за SLS.
Същите данни на EOS съдържат най-важното предупреждение: напречно на слоевете удължението при скъсване спада до 4 %, а якостта на опън до 42 MPa. Щипка, която се огъва напречно на слоевете, може да се счупи при малка част от отклонението, което издържа в равнината на слоя.
Видове сглобки с прищракване
| Вид | Как работи | Типична употреба |
|---|---|---|
| Конзола | Греда с кука се огъва и се захваща зад ръб | Капаци на корпуси, капачета за батерии, щипки за панели |
| Пръстеновидна | Пръстеновидно удебеление се разширява над жлеб | Капачки, кръгли капаци, сферични шарнири |
| Торзионна | Лост се усуква около малък вал | Освобождаващи се ключалки, бутони |
| U-образна конзола | Сгъната греда, която е по-дълга в малко пространство | Компактни щипки с по-голямо отклонение |
Конзолните сглобки с щракване са най-често срещаните и най-лесните за изчисляване, така че останалата част от това ръководство се фокусира върху тях.
Ключовото число: деформация в основата
Когато една конзола се огъва, материалът в нейната основа се разтяга най-много. Ако тази деформация надвиши допустимото за материала, гредата се напуква или остава трайно огъната. За права греда с постоянно правоъгълно сечение, класическата оценка от наръчниците за проектиране на сглобки с щракване е:
деформация ε = 1.5 × t × y ÷ L²
- t = дебелина на гредата в основата, по посока на огъването
- y = отклонение, необходимо за освобождаване на захвата (дълбочина на куката)
- L = дължина на гредата от основата до куката
Формулата показва лостовете, с които разполагате: деформацията нараства с дебелината и отклонението, и намалява с квадрата на дължината. Удвояването на дължината намалява деформацията до една четвърт.
| Греда (t × L) | Дълбочина на куката y | Деформация в основата |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2.0 mm × 10 mm | 1.5 mm | 4.5 % |
Каква деформация е приемлива?
Удължението при скъсване е границата, при която тестовата проба се чупи, а не проектна стойност. Честа практика е да се остане на част от нея, дори по-ниска за щипки, които се закопчават многократно. Поддържайте изчислената деформация доста под 18 %, които EOS дава за равнината на слоя, и помнете, че острите ъгли, повърхността на праха и посоката на слоя намаляват реалния марж. Единственият надежден отговор за конкретна щипка е тестови детайл: с моментална цена, отпечатването на два или три варианта на щипка струва малко.
Правила за проектиране на конзолни сглобки с щракване
- Закръглете основата. Острият вътрешен ъгъл концентрира напрежението и е мястото, където повечето щипки се чупят. Закръгление в основата, приблизително половината от дебелината на гредата, прави голяма разлика.
- Стеснете гредата. Греда, която става по-тънка към куката, разпределя деформацията по-равномерно; стесняването на дебелината до около половината на върха забележимо намалява деформацията в основата при същото отклонение.
- Направете го по-дълго, не по-тънко. Дължината намалява деформацията на квадрат, а дебелината само линейно. Греда, по-тънка от около 1 mm, е крехка по време на разопаковане и бластиране.
- Изберете ъглите на куката. Лице за вмъкване от около 30° прави сглобяването лесно. Задържащо лице от 90° осигурява постоянна връзка; ъгъл от около 45° позволява частите да бъдат разглобени отново.
- Оставете толеранс. Общият толеранс от ±0.3 %, с долна граница от ±0.3 mm, се отнася за куката и фиксатора. Проектирайте фиксатора така, че връзката все още да държи при долната граница на дълбочината на куката и все още да се сглобява при горната граница. Вижте SLS толеранси и хлабини.
- Оставете място за огъване. Гредата се нуждае от свободно пространство зад нея, поне толкова голямо, колкото дълбочината на куката, плюс хлабина. Без него гредата е принудена да се огъне по-остро в основата.
- Добавете ограничител. Ребро, което ограничава докъде може да се огъне гредата, я предпазва от преразтягане, когато някой натисне твърде силно.
- Не разчитайте на щипката за натоварване. Сглобките с щракване позиционират и задържат частите. Прехвърляйте големи сили чрез ребра, щифтове или издатини и оставете щипката само да държи частите заедно.
Ориентация: правилото, което решава
Тъй като удължението при скъсване е 18 % в равнината на слоя и 4 % напречно на слоевете, гредата трябва да се огъва в рамките на равнината на слоя. На практика: дължината на гредата и нейната посока на огъване трябва да лежат хоризонтално в принтера. Щипка, която стои изправена и се огъва напречно на слоевете, работи само за много малки отклонения.
В калкулатора можете да зададете равнината на слоя за всяка част (XY, XZ или YZ). Изберете равнината, в която се огъват вашите щипки, и ако дадена част има щипки в няколко посоки, обмислете да направите щипките отделни части или го споменете, когато изпращате поръчката.
Пръстеновидни и торзионни сглобки с щракване
Пръстеновидните сглобки с щракване, като например капачка, която щраква върху ръб, разтягат цялата обиколка едновременно. Деформацията се поема от целия пръстен, но пръстенът не може да се огъне навън, така че ръбът трябва да е плитък, а стените гъвкави. Прорезите в пръстена го превръщат в няколко къси конзоли и правят сглобяването много по-лесно.
Торзионните сглобки с щракване усукват лост около къс вал. Срязващото напрежение във вала е това, което ги ограничава; по-дългият вал го разпределя. И двата вида следват едни и същи принципи: щедри закръгления, тестова част и внимание към ориентацията.
Довършителни работи, боядисване и многократна употреба
Всички наши части са бластирани със стъклени перли и полирани в DyeMansion Powershot DUAL. Според DyeMansion, тази обработка уплътнява повърхността, вместо да отнема материал, така че геометрията на куката се запазва; ръбовете са леко заоблени, което прави вмъкването по-плавно. Течните багрила TCN оцветяват повърхностния слой, без да добавят покритие, така че боядисаният клипс има същите размери като белия.
Найлонът се отпуска бавно под постоянно напрежение. Клипс, който е постоянно огънат, например предварително натоварено резе, губи част от силата си с течение на времето. Проектирайте клипсовете така, че да се върнат в ненапрегнатата си форма след сглобяване.
Списък за проверка
- Изчисленото напрежение в основата е доста под удължението при скъсване, по-ниско за често използвани клипсове.
- Закръгление в основата, приблизително половината от дебелината на гредата.
- Гредата се огъва в равнината на слоя.
- Дебелина на гредата поне около 1 mm; по-скоро дълга, отколкото тънка.
- Лице за вмъкване около 30°, задържащо лице, избрано за постоянно или освобождаващо се.
- Допуск от ±0.3 mm, предвиден за куката и фиксатора.
- Свободно пространство и ограничител зад гредата.
- Тестова част, отпечатана преди серията.
Сглобките с щракване са една част от дизайна на корпуса; насоките за дизайн за SLS обхващат стени, отвори и отвори за почистване, а резбите и топлинно вгражданите вложки обхващат винтовите съединения. Данните за материалите са в ръководството за найлон PA12. За съединение, което трябва да издържи много цикли или високи натоварвания, специалистите от prototype.builders могат да прегледат проектното намерение и да тестват варианти с вас.
Качете детайлите в моменталния калкулатор за SLS, за да видите колко струват тестовите варианти.
Често задавани въпроси
Може ли SLS найлон да се използва за сглобки с щракване?
Да. Лазерно синтерованият PA 12 е здрав и се разтяга преди да се счупи; за PA 2200, EOS дава удължение при скъсване от 18 % в равнината на слоя. Това го прави един от най-добрите материали за 3D печат на сглобки с щракване.
Как да изчисля сглобка с щракване за 3D печат?
За права конзола с постоянно правоъгълно сечение, деформацията в основата е около 1.5 x дебелината x отклонението, разделено на дължината на квадрат. Поддържайте тази деформация доста под удължението при скъсване на материала и потвърдете с тестов детайл.
Защо моята 3D отпечатана сглобка с щракване се счупи?
Най-честите причини са остър ъгъл в основата, греда, която е твърде къса или дебела за отклонението, и греда, която се огъва напречно на слоевете, където PA 2200 се разтяга само 4 % преди да се счупи вместо 18 %.
Коя ориентация е най-добра за сглобки с щракване при SLS?
Гредата трябва да се огъва в равнината на слоя, като нейната дължина и посока на огъване са хоризонтални в принтера. Можете да изберете равнината на слоя за всеки детайл в калкулатора.
Променят ли бластирането или боядисването сглобката с щракване?
Едва ли. Според DyeMansion, бластирането и полирането уплътняват повърхността, вместо да отнемат материал, а багрилата на TCN оцветяват повърхностния слой без покритие. Ръбовете се заоблят леко.
Колко пъти може да бъде сглобена SLS сглобка с щракване?
Това зависи от деформацията в гредата. Клипс, проектиран с ниска деформация в основата, закръгление и правилната ориентация, може да бъде щракван много пъти; клипс близо до границата си на деформация може да издържи само няколко пъти. Тествайте реалния дизайн.
Вземете моментална цена
Качете STEP или STL файлове в калкулатора и вижте цената на вашите детайли за секунди: бял Nylon PA 12, включени бластиране и полиране, опционално боядисване в 61 цвята, три скорости на доставка. Оттам изпращате прегледа на поръчката за потвърждение.
Друг материал, NDA или голяма серия? Пишете ни. За помощ при дизайна и разработване на прототипи вижте prototype.builders.
Вземете моментална цена