
Snap-Fit Verbindingen in SLS PA 12: Ontwerpregels Die Assemblage Overleven
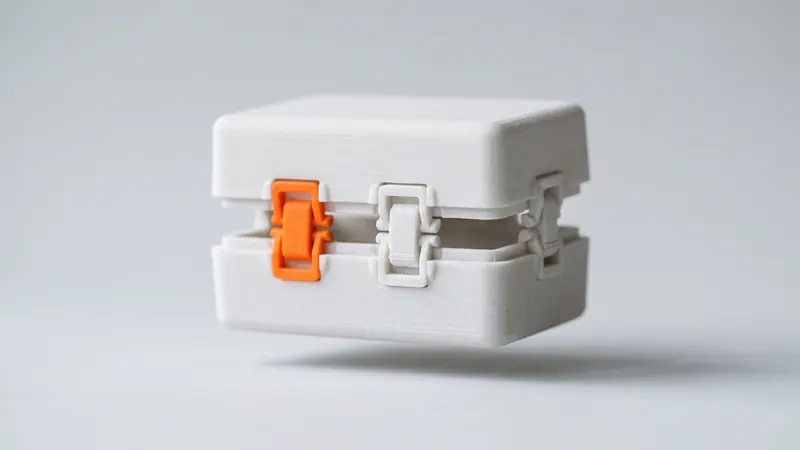
Klikverbindingen verbinden onderdelen zonder schroeven, gereedschap of lijm, en lasergesinterd PA 12 is een van de weinige 3D-printmaterialen die taai genoeg is om ze herhaaldelijk te laten werken. Of een clip klikt of kraakt, wordt bepaald door een paar getallen: hoe ver de balk buigt, hoe dik deze is bij de basis en in welke richting deze in de printer ligt. Deze gids laat zien hoe je ze goed krijgt.
Waarom SLS nylon geschikt is voor klikverbindingen
Een klikverbinding werkt door een flexibel element tijdens de montage opzij te buigen en het te laten terugveren achter een haak. Het materiaal moet uitrekken zonder te breken en zijn vorm herstellen. PA 12 doet beide redelijk goed: voor PA 2200 geeft EOS een rek bij breuk van 18 % binnen het laagvlak en een treksterkte van 48 MPa. Veel hars- en filamentonderdelen zijn ofwel brozer of veel zwakker tussen de lagen, wat de reden is dat klikverbindingen een klassieke toepassing zijn voor SLS.
Dezelfde EOS-gegevens bevatten de belangrijkste waarschuwing: dwars op de lagen daalt de rek bij breuk tot 4 % en de treksterkte tot 42 MPa. Een clip die dwars op de lagen buigt, kan falen bij een fractie van de doorbuiging die hij in het laagvlak overleeft.
Soorten klikverbindingen
| Type | Hoe het werkt | Typisch gebruik |
|---|---|---|
| Cantilever | Een arm met een haak buigt en haakt achter een rand | Behuizingsdeksels, batterijklepjes, paneelclips |
| Ringvormig | Een ringvormige rand zet uit over een groef | Doppen, ronde deksels, kogelgewrichten |
| Torsie | Een hendel tordeert om een kleine as | Ontgrendelbare sluitingen, drukknoppen |
| U-vormige cantilever | Een gevouwen arm die langer is in een kleine ruimte | Compacte clips met meer doorbuiging |
Cantilever klikverbindingen zijn het meest gebruikelijk en het makkelijkst te berekenen, dus de rest van deze gids richt zich daarop.
Het belangrijkste getal: rek bij de basis
Wanneer een vrijdragende balk buigt, rekt het materiaal bij de basis het meest uit. Als die rek groter is dan wat het materiaal tolereert, scheurt de balk of blijft deze permanent gebogen. Voor een rechte balk met een constante rechthoekige doorsnede is de klassieke schatting uit handboeken voor snap-fit ontwerp:
rek ε = 1.5 × t × y ÷ L²
- t = dikte van de balk bij de basis, in de buigrichting
- y = doorbuiging die nodig is om de sluiting vrij te maken (de haakdiepte)
- L = lengte van de balk van de basis tot de haak
De formule laat zien aan welke knoppen je kunt draaien: de rek neemt toe met de dikte en doorbuiging, en neemt af met het kwadraat van de lengte. Een verdubbeling van de lengte vermindert de rek tot een kwart.
| Balk (t × L) | Haakdiepte y | Rek bij de basis |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2.0 mm × 10 mm | 1.5 mm | 4.5 % |
Hoeveel rek is acceptabel?
Rek bij breuk is de limiet waarbij een teststaaf breekt, geen ontwerpwaarde. Een gangbare praktijk is om op een fractie hiervan te blijven, en nog lager voor clips die vaak worden vastgeklikt. Houd de berekende rek ruim onder de 18 % die EOS opgeeft voor het laagvlak, en onthoud dat scherpe hoeken, het poederoppervlak en de laagrichting de werkelijke marge verkleinen. Het enige betrouwbare antwoord voor een specifieke clip is een testonderdeel: met een directe prijs kost het printen van twee of drie varianten van een clip weinig.
Ontwerpregels voor cantilever snap-fits
- Rond de basis af. Een scherpe binnenhoek concentreert de spanning en is de plek waar de meeste clips breken. Een afronding bij de basis, ongeveer de helft van de balkdikte, maakt een groot verschil.
- Laat de balk taps toelopen. Een balk die dunner wordt richting de haak verdeelt de rek gelijkmatiger; het taps toelopen van de dikte tot ongeveer de helft bij de punt verlaagt de rek bij de basis aanzienlijk bij dezelfde doorbuiging.
- Maak het langer, niet dunner. Lengte vermindert de rek kwadratisch, dikte slechts lineair. Een balk dunner dan ongeveer 1 mm is kwetsbaar tijdens het uitpakken en stralen.
- Kies de haakhoeken. Een insteekvlak van ongeveer 30° maakt montage eenvoudig. Een borgvlak van 90° zorgt voor een permanente verbinding; een hoek van ongeveer 45° maakt het mogelijk om de onderdelen weer uit elkaar te trekken.
- Houd rekening met tolerantie. De algemene tolerantie van ±0,3 %, met een ondergrens van ±0,3 mm, is van toepassing op de haak en de sluiting. Ontwerp de sluiting zo dat de verbinding nog steeds houdt aan de onderkant van de haakdiepte en nog steeds gemonteerd kan worden aan de bovenkant. Zie SLS toleranties en spelingen.
- Laat ruimte om te buigen. De balk heeft vrije ruimte erachter nodig die minstens zo groot is als de haakdiepte, plus speling. Zonder deze ruimte wordt de balk in een scherpere bocht bij de basis gedwongen.
- Voeg een stop toe. Een ribbe die beperkt hoever de balk kan buigen, beschermt deze tegen overrekking wanneer iemand te hard drukt.
- Vertrouw niet op de clip voor belasting. Snap-fits positioneren en houden onderdelen vast. Breng grote krachten over via ribben, pennen of nokken en laat de clip de onderdelen alleen bij elkaar houden.
Oriëntatie: de regel die de doorslag geeft
Omdat de rek bij breuk 18 % is in het laagvlak en 4 % dwars op de lagen, moet de balk binnen het laagvlak buigen. In de praktijk: de lengte van de balk en de buigrichting moeten beide horizontaal in de printer liggen. Een clip die rechtop staat en dwars op de lagen buigt, werkt alleen voor zeer kleine doorbuigingen.
In de calculator kun je het laagvlak per onderdeel instellen (XY, XZ of YZ). Kies het vlak waarin je clips buigen, en als een onderdeel clips in meerdere richtingen heeft, overweeg dan om van de clips afzonderlijke onderdelen te maken of vermeld het wanneer je de bestelling plaatst.
Ringvormige en torsie-klikverbindingen
Ringvormige klikverbindingen, zoals een dop die over een rand klikt, rekken de hele omtrek in één keer op. De vervorming wordt gedeeld door de hele ring, maar de ring kan niet wegbigen, dus de rand moet ondiep zijn en de wanden flexibel. Sleuven in de ring veranderen deze in verschillende korte uitkragende liggers en maken de montage veel eenvoudiger.
Torsie-klikverbindingen draaien een hendel rond een korte as. De schuifspanning in de as is wat ze beperkt; een langere as spreidt dit uit. Beide typen volgen dezelfde principes: royale afrondingen, een testonderdeel en aandacht voor oriëntatie.
Afwerking, verven en herhaaldelijk gebruik
Al onze onderdelen worden met glasparels gestraald en gepolijst in een DyeMansion Powershot DUAL. Volgens DyeMansion verdicht deze oppervlaktebehandeling het oppervlak in plaats van materiaal te verwijderen, zodat de haakgeometrie behouden blijft; randen worden iets afgerond, wat het insteken soepeler maakt. TCN vloeibare kleurstoffen kleuren de oppervlaktelaag zonder een coating toe te voegen, dus een geverfde clip heeft dezelfde afmetingen als een witte.
Nylon ontspant langzaam onder constante spanning. Een clip die permanent gebogen is, bijvoorbeeld een voorgespannen sluiting, verliest na verloop van tijd een deel van zijn kracht. Ontwerp clips zo dat ze na montage terugkeren naar hun onbelaste vorm.
Checklist
- Berekende rek bij de basis ruim onder de rek bij breuk, lager voor clips die vaak worden gebruikt.
- Afronding bij de basis, ongeveer de helft van de balkdikte.
- Balk buigt in het laagvlak.
- Balkdikte minimaal ongeveer 1 mm; liever lang dan dun.
- Insteekvlak ongeveer 30°, borgvlak gekozen voor permanent of losneembaar.
- Tolerantie van ±0,3 mm in acht genomen op haak en sluiting.
- Vrije ruimte en een aanslag achter de balk.
- Testonderdeel geprint vóór de serie.
Klikverbindingen zijn één onderdeel van een behuizingsontwerp; de SLS ontwerprichtlijnen behandelen wanden, gaten en ontsnappingsgaten, en schroefdraden en heat-set inserts behandelen schroefverbindingen. Materiaalgegevens staan in de PA12-nylongids. Voor een verbinding die veel cycli of hoge belastingen moet doorstaan, kunnen de specialisten van prototype.builders de ontwerpintentie beoordelen en samen met u varianten testen.
Upload de onderdelen naar de directe SLS-calculator om te zien wat de testvarianten kosten.
Veelgestelde vragen
Kan SLS nylon worden gebruikt voor klikverbindingen?
Ja. Lasergesinterd PA 12 is taai en rekt uit voordat het breekt; voor PA 2200 geeft EOS een rek bij breuk van 18 % in het laagvlak. Dat maakt het een van de beste 3D-printmaterialen voor klikverbindingen.
Hoe bereken ik een klikverbinding voor 3D-printen?
Voor een rechte vrijdragende balk met een constante rechthoekige doorsnede is de rek aan de basis ongeveer 1,5 x dikte x doorbuiging gedeeld door de lengte in het kwadraat. Houd deze rek ruim onder de rek bij breuk van het materiaal en bevestig dit met een testonderdeel.
Waarom is mijn 3D-geprinte klikverbinding gebroken?
De meest voorkomende oorzaken zijn een scherpe hoek aan de basis, een balk die te kort of te dik is voor de doorbuiging, en een balk die dwars op de lagen buigt, waarbij PA 2200 slechts 4 % rekt voordat het breekt in plaats van 18 %.
Welke oriëntatie is het beste voor klikverbindingen in SLS?
De balk moet binnen het laagvlak buigen, met de lengte en buigrichting horizontaal in de printer. Je kunt het laagvlak per onderdeel kiezen in de calculator.
Verandert stralen of kleuren een klikverbinding?
Nauwelijks. Volgens DyeMansion verdichten het stralen en polijsten het oppervlak in plaats van materiaal te verwijderen, en kleuren TCN-kleurstoffen de oppervlaktelaag zonder een coating. Randen worden iets afgerond.
Hoe vaak kan een SLS klikverbinding worden gemonteerd?
Dat hangt af van de rek in de balk. Een clip die is ontworpen met een lage rek bij de basis, een afronding en de juiste oriëntatie kan vele malen worden vastgeklikt; een clip die dicht bij zijn rekgrens zit, overleeft er misschien maar een paar. Test het daadwerkelijke ontwerp.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs