
Schroefdraden en Schroefdraad Inserts in SLS Nylon: Geprint, Getapt of Heat-Set?
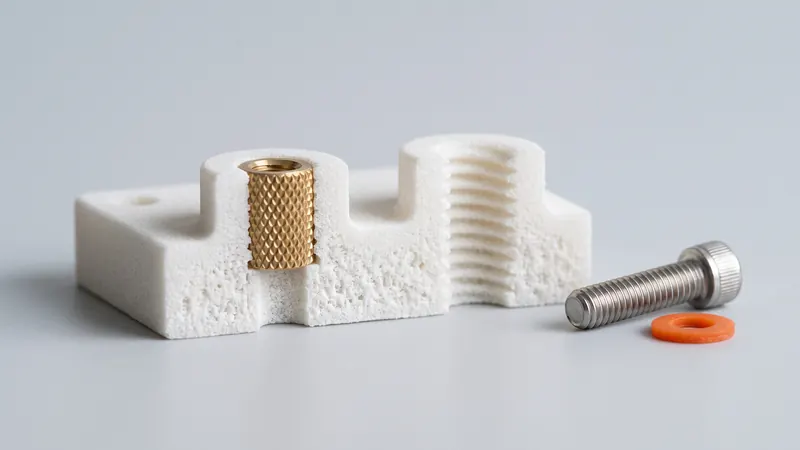
Bijna elk functioneel onderdeel wordt ergens aan vastgeschroefd. In lasergesinterd PA 12 zijn er vier veelvoorkomende manieren om een schroefdraad te krijgen: printen, tappen, een metalen insert insmelten of de schroef zijn eigen draad laten vormen. Elk heeft zijn plaats. Deze gids vergelijkt ze, laat zien hoe u kunt kiezen voor uw belastingen en montagecycli, en somt de ontwerpdetails op die bepalen of een schroefdraad houdt.
De vier opties in één oogopslag
Een schroefdraad in een plastic onderdeel heeft twee taken: de klemkracht van de schroef dragen en het aantal keren dat deze wordt vast- en losgedraaid overleven. Nylon PA 12 is taai en laat zich netjes bewerken, maar het is zachter dan metaal en het kruipt onder een constante belasting. Daarom hangt de juiste keuze minder af van de schroefdraad zelf dan van hoe de verbinding wordt gebruikt.
| Optie | Hoe het wordt gemaakt | Beste voor | Limieten |
|---|---|---|---|
| Geprinte schroefdraad | Gemodelleerd in CAD en geprint met het onderdeel | Grote, grove schroefdraden; doppen, deksels en instelknoppen; weinig montagecycli | Fijne en kleine schroefdraden komen er ruw uit; flanken slijten bij herhaaldelijk gebruik |
| Getapte schroefdraad | Kerngat geprint, schroefdraad na levering met een tap gesneden | Kleine en middelgrote metrische schroefdraden met matige belastingen | Slijt als de schroef vaak wordt aangedraaid; sterkte beperkt door het nylon |
| Draadvormende schroef | Glad gat geprint; een schroef voor kunststoffen vormt zijn eigen schroefdraad | Behuizingen en afdekkingen, snelle montage, lage kosten | Beperkt aantal hermontages; heeft een geschikte schroefnok nodig |
| Heat-set insert | Gekartelde messing insert na levering met warmte ingeperst | Herhaaldelijke montage, hoger koppel, metaal-op-metaal schroefdraad | Heeft een gereedschap en een gat van de juiste grootte nodig; een extra stap |
| Inpers- of expansie-insert | Insert zonder hitte in een gat geperst of geëxpandeerd | Eenvoudige montage in het veld, matige belastingen | In de meeste gevallen een lagere uittreksterkte dan heat-set inserts |
| Ingesloten moer | Zeshoekige uitsparing in het onderdeel houdt een standaard moer vast | Hoge klemkrachten, eenvoudige vervanging, geen gereedschap | Heeft ruimte nodig; de uitsparing moet toegankelijk zijn |
Een vuistregel: als de schroef één of een paar keer wordt aangedraaid, is getapt schroefdraad of een draadvormende schroef meestal voldoende. Als de verbinding regelmatig wordt geopend, trillingen opvangt of een bepaald aandraaimoment vereist, gebruik dan een metalen insert of een ingesloten moer.
Geprinte schroefdraden
SLS heeft geen ondersteuningen nodig, dus interne en externe schroefdraden kunnen in elke oriëntatie worden geprint. De proceslimieten zijn de laagdikte en het poederoppervlak: EOS vermeldt lagen van 0,12 mm voor het PA 2200 Balance-proces dat we gebruiken, en poederkorrels naast de gesinterde omtrek blijven deels aan het oppervlak plakken. Grove schroefdraden printen goed; fijne metrische schroefdraden onder een paar millimeter verliezen hun profiel en kunnen beter worden getapt.
- Geef de voorkeur aan grove spoed en grote diameters. Flessendoppen, ronde of trapeziumvormige profielen en stelschroeven zijn typische geprinte schroefdraden.
- Voeg speling toe tussen de flanken. Poederhechting maakt interne schroefdraden iets strakker en externe schroefdraden iets dikker. De algemene tolerantie van ±0,3 % (min ±0,3 mm) is ook van toepassing op schroefdraden; zie SLS toleranties en spelingen.
- Schuin het begin van de schroefdraad af. Een aanloop maakt het indraaien eenvoudig en voorkomt dat de eerste, zwakste draai afbreekt.
- Haal er indien nodig een tap of snijplaat doorheen. Een geprinte schroefdraad kan na levering worden schoongemaakt met een tap, wat gesinterde korrels van de flanken verwijdert.
- Let op de oriëntatie. Een schroefdraad waarvan de as verticaal in de printer staat, is ronder dan een die plat ligt. De printvoorbereiding kiest de oriëntatie voor de hele printopdracht, dus als een schroefdraad cruciaal is, vermeld dit dan voordat je bestelt.
Getapte schroefdraden en draadvormende schroeven
Voor kleine en middelgrote metrische schroefdraden is de meest betrouwbare aanpak om een kerngat te printen en de draad achteraf te snijden. PA 12 laat zich netjes tappen en de draadflanken worden glad. Neem de grootte van het kerngat over van de aanbeveling van de tap- of schroeffabrikant voor kunststoffen, ontwerp het op nominale grootte en onthoud dat geprinte gaten iets kleiner uitvallen dan ontworpen: een snelle doorvoer met een boor van de juiste diameter vóór het tappen geeft een gedefinieerd gat.
Draadvormende schroeven voor kunststoffen zijn gemaakt voor deze situatie: ze verplaatsen het materiaal in plaats van het te snijden en houden goed in nylon. Gebruik de geometrie voor de nok en het gat die door de schroeffabrikant wordt aanbevolen; die aanbeveling bestaat voor precies deze combinatie van schroef en kunststof.
Beide opties hebben dezelfde zwakte: elke keer dat de schroef wordt verwijderd en opnieuw wordt ingebracht, verliest de nylon flank een deel van zijn grip. Voor een deksel dat één keer per jaar wordt geopend, maakt dit niet uit. Gebruik voor een serviceluik of een armatuur dat dagelijks wordt aangepast een insert.
Heat-set inserts
Heat-set inserts zijn gekartelde messing bussen met een interne metrische schroefdraad. Een verwarmde punt (een soldeerbout met een bijpassende punt of een kleine pers) verwarmt de insert, die vervolgens in een iets te klein gat wordt gedrukt. Het omringende nylon wordt zacht, vloeit in de kartels en groeven en vergrendelt de insert tegen uittrekken en rotatie wanneer het afkoelt. EOS geeft een smeltpunt van 176 °C voor PA 2200, dus het materiaal wordt zacht bij temperaturen die een standaard soldeerstation gemakkelijk bereikt.
Waarom ze goed werken in SLS nylon
- De schroefdraad die de schroef ziet is van messing, dus herhaalde montage veroorzaakt geen slijtage aan het onderdeel.
- PA 12 is een thermoplast: het smelt lokaal rond de insert en stolt opnieuw, op dezelfde manier als bij gegoten onderdelen.
- Gesinterd PA 12 is dicht genoeg om de karteling goed vast te houden, vooral na stralen en polijsten, wat het oppervlak verdicht.
Hoe het gat te ontwerpen
- Volg de aanbeveling van de insert-fabrikant voor gaten in thermoplasten. Insert-fabrikanten publiceren de gatdiameter, de diepte en vaak een tapsheid voor elke insert-maat. Gebruik die waarden als de nominale CAD-afmeting.
- Maak het gat dieper dan de insert. Gesmolten materiaal moet ergens heen kunnen; een gat dat te ondiep is, duwt het er aan de bovenkant uit.
- Zorg voor voldoende wanddikte rond de insert. Een dunne nok puilt uit of barst wanneer de insert erin wordt gedrukt. Hoeveel materiaal voldoende is, hangt af van de grootte van de insert en de belastingen.
- Houd inserts uit de buurt van randen. Smelten in de buurt van een vrije rand vervormt deze.
- Druk recht. Een geleider of een kleine pers houdt de insert loodrecht; een scheve insert is de meest voorkomende installatiefout.
Onze onderdelen worden geleverd zonder inserts: u installeert ze na levering, na eventueel verven. Verven met vloeibare TCN kleurstoffen kleurt de oppervlaktelaag van het nylon en voegt geen coating toe, dus het verandert het gat niet.
Inpers-inserts, expansie-inserts en ingesloten moeren
Inpers- en expansie-inserts hebben geen warmte nodig, wat ze praktisch maakt voor montage op locatie. Ze vertrouwen op wrijving en op de elasticiteit van het nylon, waardoor hun uittrek- en torsiesterkte meestal lager is dan die van een heat-set insert van dezelfde grootte; controleer de gegevens van de fabrikant voor kunststoffen. Spiraalvormige draadinserts, bekend van het repareren van metalen schroefdraden, kunnen ook worden geïnstalleerd in een getapt gat in PA 12 wanneer een duurzame metalen schroefdraad nodig is in een kleine ruimte.
Een ingesloten moer is vaak de sterkste en eenvoudigste oplossing: modelleer een zeshoekige holte met een beetje speling, laat er een standaard moer in vallen en draai deze vanaf de andere kant vast. De klemkracht wordt gedragen door het oppervlak van de moer over een groot gebied, niet door een schroefdraad in het nylon. Laat de holte open zodat deze kan worden ontdaan van poeder.
Ontwerpen voor belasting: wat belangrijk is naast de schroefdraad
- Kruip. Nylon ontspant langzaam onder een constante klembelasting, dus een schroef die hard in plastic is vastgedraaid, verliest na verloop van tijd zijn voorspanning. Gebruik sluitringen of een groter draagvlak, vermijd te strak aandraaien en plaats metaal in het belastingstraject (inserts, hulzen of een ingesloten moer) waar voorspanning belangrijk is.
- Richting van de lagen. EOS geeft een treksterkte van 48 MPa binnen de lagen en 42 MPa er dwars op voor PA 2200, en een rek bij breuk van 18 % tegenover 4 %. Een nok die langs de verticale as van de printopdracht wordt getrokken, is zwakker dan een nok die in het laagvlak wordt belast.
- Nokken met ribben. Verbind schroefnokken met nabijgelegen wanden door middel van ribben in plaats van ze vrij te laten staan; ze zullen veel beter bestand zijn tegen het schroefkoppel en het inbrengen van inserts.
- Gelijkmatige wanden. Zeer dikke nokken krimpen meer dan de wanden eromheen. Een nok met een uitgeholde basis is nauwkeuriger; zie de SLS ontwerprichtlijnen.
Beslissingschecklist
| Als uw verbinding... | Begin met |
|---|---|
| wordt één of enkele keren gemonteerd, lage belasting | Getapte schroefdraad of draadvormende schroef |
| wordt regelmatig geopend of vaak aangepast | Heat-set insert |
| draagt een hoge klembelasting | Geborgde moer of doorsteekbout met een moer |
| heeft een grote, grove schroefdraad nodig (dop, knop, deksel) | Geprinte schroefdraad |
| moet ter plaatse zonder hitte worden gemonteerd | Inpers- of expansie-insert |
| is onderhevig aan trillingen | Metalen insert plus een schroefdraadborging |
Exacte gatmaten, nokwanden en insertlengtes zijn afhankelijk van de insert, de schroef, de belastingen en het aantal cycli. In plaats van te gissen, kunt u het ontwerpdoel beter bespreken met de specialisten van prototype.builders, die dergelijke verbindingen ontwerpen en testen voor prototypes en kleine series. Materiaalgegevens voor PA 12 zijn samengevat in de PA12 nylon gids, en het effect van kenmerken op de prijs in SLS 3D-printkosten.
Wanneer het ontwerp klaar is, upload het dan naar de instant SLS calculator: gaten en nokken worden geprijsd zoals elke andere geometrie, en inserts voegen niets toe aan de print.
Veelgestelde vragen
Kun je schroefdraad 3D-printen in SLS nylon?
Ja. SLS heeft geen ondersteuning nodig, dus interne en externe schroefdraden kunnen in elke oriëntatie worden geprint. Grove schroefdraden printen goed; kleine, fijne metrische schroefdraden verliezen hun profiel en kunnen beter na het printen worden getapt of worden voorzien van een metalen insert.
Zijn heat-set inserts geschikt voor SLS PA 12 onderdelen?
Ja. PA 12 is een thermoplast die lokaal smelt rond een verhitte messing insert en deze vastzet wanneer het afkoelt. Gebruik de gatmaat die de fabrikant van de insert aanbeveelt voor thermoplasten, maak het gat dieper dan de insert en geef de nok voldoende wanddikte eromheen.
Moet ik een schroefdraad tappen of een insert gebruiken?
Tap de schroefdraad, of gebruik een draadvormende schroef, wanneer de verbinding eenmalig of een paar keer wordt gemonteerd. Gebruik een heat-set insert of een opgesloten moer wanneer de verbinding regelmatig wordt geopend, een gedefinieerd aandraaimoment nodig heeft of een hoge klembelasting draagt.
Plaatsen jullie schroefdraad-inserts?
Onderdelen worden geleverd zonder inserts. Heat-set en press-in inserts worden na levering geplaatst, na eventueel verven; het verven voegt geen coating toe, dus het verandert het gat niet.
Welke gatgrootte moet ik gebruiken voor een heat-set insert in PA 12?
Gebruik de aanbeveling van de fabrikant van de insert voor thermoplasten als de nominale CAD-maat en test eerst één onderdeel. Gatgrootte, wanddikte van de nok en lengte van de insert zijn afhankelijk van de insert en de belastingen, dus we raden aan om kritische verbindingen te beoordelen met prototype.builders.
Waarom verliest een schroef in een nylon onderdeel zijn voorspanning?
Nylon kruipt onder een constante belasting, waardoor het materiaal onder de schroefkop langzaam ontspant. Sluitringen, grotere draagvlakken, een gematigd aandraaimoment en metaal in het belastingstraject, zoals inserts of bussen, verminderen dit effect.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs