
Gängor och gänginsatser i SLS-nylon: Utskrivna, skurna eller värmemonterade?
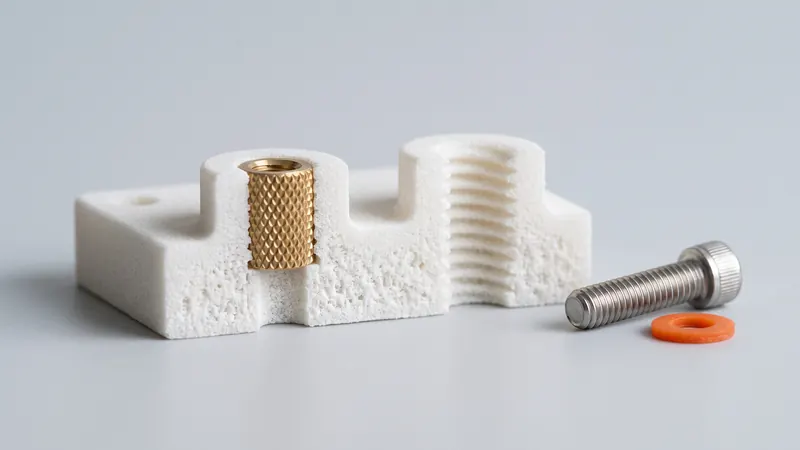
Nästan varje funktionell detalj skruvas fast i något. I lasersintrad PA 12 finns det fyra vanliga sätt att få en gänga: skriva ut den, gänga den, smälta in en metallinsats eller låta skruven forma sin egen gänga. Var och en har sin plats. Den här guiden jämför dem, visar hur du väljer för dina belastningar och monteringscykler, och listar designdetaljerna som avgör om en gänga håller.
De fyra alternativen i korthet
En gänga i en plastdetalj har två uppgifter: att bära skruvens klämkraft och att överleva det antal gånger den dras åt och lossas. Nylon PA 12 är segt och kan bearbetas rent, men det är mjukare än metall och det kryper under konstant belastning. Det är därför rätt val beror mindre på själva gängan än på hur förbandet används.
| Alternativ | Hur den tillverkas | Bäst för | Begränsningar |
|---|---|---|---|
| Utskriven gänga | Modellerad i CAD och utskriven med detaljen | Stora, grova gängor; lock, kåpor och justeringsrattar; få monteringscykler | Fina och små gängor blir grova; flankerna slits vid upprepad användning |
| Gängad med tapp | Kärnhål utskrivet, gängan skuren med en tapp efter leverans | Små och medelstora metriska gängor med måttliga belastningar | Slits om skruven dras åt ofta; styrkan begränsas av nylonet |
| Gängpressande skruv | Slätt hål utskrivet; en skruv för plast formar sin egen gänga | Höljen och lock, snabb montering, låg kostnad | Begränsat antal återmonteringar; kräver en lämplig skruvklack |
| Gänginsats för värmemontage | Lettrad mässingsinsats som pressas in med värme efter leverans | Upprepad montering, högre vridmoment, metall-mot-metall-gänga | Kräver ett verktyg och ett hål av rätt storlek; ytterligare ett steg |
| Inpressnings- eller expansionsinsats | Insats som pressas eller expanderas i ett hål utan värme | Enkel montering i fält, måttliga belastningar | Lägre utdragshållfasthet än värmemonterade insatser i de flesta fall |
| Fångmutter | Sexkantig ficka i detaljen håller en standardmutter | Höga klämkrafter, enkelt byte, inga verktyg | Kräver utrymme; fickan måste vara tillgänglig |
En tumregel: om skruven dras åt en eller ett fåtal gånger räcker det oftast med en skuren gänga eller en gängpressande skruv. Om förbandet öppnas regelbundet, utsätts för vibrationer eller kräver ett definierat åtdragningsmoment, använd en metallinsats eller en fångmutter.
Utskrivna gängor
SLS kräver inga stödstrukturer, så invändiga och utvändiga gängor kan skrivas ut i valfri riktning. Processens begränsningar är lagertjockleken och pulvertytan: EOS anger 0.12 mm lager för den PA 2200 Balance-process vi använder, och pulverkorn intill den sintrade konturen fastnar delvis på ytan. Grova gängor skrivs ut bra; fina metriska gängor under några millimeter förlorar sin profil och är bättre att gänga i efterhand.
- Föredra grova stigningar och stora diametrar. Kapsyler av flasktyp, runda eller trapetsformade profiler och justerskruvar är typiska utskrivna gängor.
- Lägg till spel mellan flankerna. Pulvervidhäftning gör invändiga gängor något trängre och utvändiga gängor något tjockare. Den generella toleransen på ±0.3 % (min ±0.3 mm) gäller även för gängor; se SLS-toleranser och spel.
- Fasa gängans början. En ingångsfas gör det enkelt att få grepp och förhindrar att det första, svagaste varvet bryts av.
- Kör igenom med en gängtapp eller ett gängsnitt vid behov. En utskriven gänga kan rensas med en gängtapp efter leverans, vilket tar bort sintrade korn från gängflankerna.
- Tänk på orienteringen. En gänga vars axel är vertikal i skrivaren blir rundare än en som ligger platt. Utskriftsförberedelsen väljer orienteringen för hela utskriftsjobbet, så om en gänga är kritisk bör du nämna det innan du beställer.
Skurna gängor och gängpressande skruvar
För små och medelstora metriska gängor är det mest tillförlitliga tillvägagångssättet att skriva ut ett kärnhål och skära gängan i efterhand. PA 12 gängas rent och gängflankerna blir släta. Ta kärnhålets storlek från gängtapps- eller skruvtillverkarens rekommendation för plast, designa det till nominell storlek och kom ihåg att utskrivna hål blir något mindre än designat: en snabb genomkörning med en borr av rätt diameter före gängning ger ett definierat hål.
Gängpressande skruvar för plast är gjorda för denna situation: de tränger undan materialet istället för att skära det och fäster bra i nylon. Använd den geometri för skruvklack och hål som rekommenderas av skruvtillverkaren; den rekommendationen finns för exakt denna kombination av skruv och plast.
Båda alternativen har samma svaghet: varje gång skruven tas bort och sätts i igen förlorar nylonflanken lite av sitt grepp. För ett lock som öppnas en gång om året spelar detta ingen roll. För en servicelucka eller en fixtur som justeras dagligen bör du använda en insats.
Värmemonterade gänginsatser
Värmemonterade gänginsatser är lättrade mässingsbussningar med en invändig metrisk gänga. En uppvärmd spets (en lödkolv med en passande spets eller en liten press) värmer insatsen, som sedan pressas in i ett något underdimensionerat hål. Det omgivande nylonet mjuknar, flyter in i lättringarna och spåren och låser insatsen mot utdragning och rotation när det svalnar. EOS anger en smältpunkt på 176 °C för PA 2200, så materialet mjuknar vid temperaturer som en standardlödstation lätt uppnår.
Varför de fungerar bra i SLS-nylon
- Gängan som skruven möter är av mässing, så upprepad montering sliter inte på detaljen.
- PA 12 är en termoplast: den smälter lokalt runt insatsen och stelnar igen, på samma sätt som i gjutna detaljer.
- Sintrad PA 12 är tillräckligt tät för att hålla lättringen väl, särskilt efter blästring och polering, vilket komprimerar ytan.
Så här designar du hålet
- Följ insatstillverkarens hålrekommendation för termoplaster. Insatstillverkare publicerar håldiameter, djup och ofta en kona för varje insatsstorlek. Använd dessa värden som den nominella CAD-dimensionen.
- Gör hålet djupare än insatsen. Smält material behöver någonstans att ta vägen; ett hål som är för grunt trycker ut det på toppen.
- Ge klacken tillräckligt med vägg runt insatsen. En tunn klack buktar ut eller spricker när insatsen pressas in. Hur mycket material som är tillräckligt beror på insatsens storlek och belastningarna.
- Håll insatser borta från kanter. Smältning nära en fri kant deformerar den.
- Pressa rakt. En styrning eller en liten press håller insatsen vinkelrät; en lutande insats är det vanligaste installationsfelet.
Våra detaljer levereras utan insatser: du installerar dem efter leverans, efter eventuell färgning. Färgning med flytande TCN-färger färgar nylonets ytskikt och lägger inte till någon beläggning, så det förändrar inte hålet.
Inpressningsinsatser, expansionsinsatser och inneslutna muttrar
Inpressnings- och expansionsinsatser kräver ingen värme, vilket gör dem praktiska för montering på plats. De förlitar sig på friktion och nylonets elasticitet, så deras utdrags- och vridstyrka är vanligtvis lägre än för en värmeinstallerad insats av samma storlek; kontrollera tillverkarens data för plaster. Gänginsatser av tråd, kända från reparation av metallgängor, kan också installeras i ett gängat hål i PA 12 när en hållbar metallgänga behövs på ett litet utrymme.
En innesluten mutter är ofta den starkaste och enklaste lösningen: modellera en sexkantig ficka med lite spelrum, släpp i en standardmutter och dra åt från andra sidan. Klämkraften bärs av mutterns yta över ett stort område, inte av en gänga i nylonet. Lämna fickan öppen så att den kan rengöras från pulver.
Designa för belastning: vad som spelar roll utöver gängan
- Krypning. Nylon slappnar långsamt av under en konstant klämbelastning, så en skruv som dras åt hårt i plast förlorar sin förspänning över tid. Använd brickor eller en större anläggningsyta, undvik att dra åt för hårt, och där förspänning är viktigt, placera metall i belastningsvägen (insatser, hylsor eller en innesluten mutter).
- Lagrens riktning. EOS anger en draghållfasthet på 48 MPa inom lagren och 42 MPa tvärs över dem för PA 2200, och en brottöjning på 18 % mot 4 %. En klack som dras längs utskriftsjobbets vertikala axel är svagare än en som belastas i lagerplanet.
- Klackar med ribbor. Fäst skruvklackar i närliggande väggar med ribbor istället för att låta dem stå fritt; de kommer att motstå skruvmomentet och införandet av insatser mycket bättre.
- Jämna väggar. Mycket tjocka klackar krymper mer än väggarna runt dem. En klack med urholkad bas är mer exakt; se designriktlinjerna för SLS.
Checklista för beslut
| Om ditt förband... | Börja med |
|---|---|
| monteras en eller ett fåtal gånger, låg belastning | Skuren gänga eller gängpressande skruv |
| öppnas regelbundet eller justeras ofta | Gänginsats för värmemontage |
| bär en hög klämkraft | Fångmutter eller genomgående bult med mutter |
| behöver en stor, grov gänga (lock, vred, kåpa) | Utskriven gänga |
| måste monteras på plats utan värme | Inpressnings- eller expansionsinsats |
| utsätts för vibrationer | Metallinsats plus gänglåsning |
Exakta hålstorlekar, väggtjocklekar och insatslängder beror på insatsen, skruven, belastningarna och antalet cykler. Istället för att gissa, gå igenom designavsikten med specialisterna på prototype.builders, som designar och testar sådana förband för prototyper och små serier. Materialdata för PA 12 sammanfattas i guiden för PA 12-nylon, och hur olika utformningar påverkar priset i kostnad för SLS 3D-utskrift.
När designen är klar, ladda upp den till den omedelbara SLS-kalkylatorn: hål och monteringsklackar prissätts som all annan geometri, och insatser lägger inte till något på utskriftskostnaden.
Vanliga frågor
Kan man 3D-skriva ut gängor i SLS-nylon?
Ja. SLS behöver inga stödstrukturer, så invändiga och utvändiga gängor kan skrivas ut i vilken riktning som helst. Grova gängor blir bra vid utskrift; små, fina metriska gängor förlorar sin profil och gängas bättre efter utskrift eller bärs av en metallinsats.
Är värmemonterade gänginsatser lämpliga för delar i SLS PA 12?
Ja. PA 12 är en termoplast som smälter lokalt runt en uppvärmd mässingsinsats och låser fast den när den svalnar. Använd den hålstorlek som insatstillverkaren rekommenderar för termoplaster, gör hålet djupare än insatsen och ge monteringsklacken tillräckligt med väggtjocklek runt den.
Ska jag gänga eller använda en insats?
Gänga hålet, eller använd en gängpressande skruv, när förbandet monteras en eller ett fåtal gånger. Använd en värmemonterad insats eller en korgmutter när förbandet öppnas regelbundet, kräver ett definierat åtdragningsmoment eller bär en hög klämkraft.
Monterar ni gänginsatser?
Detaljerna levereras utan insatser. Värmemonterade och inpressade insatser monteras efter leverans, efter eventuell färgning; färgning lägger inte till någon beläggning, så det förändrar inte hålet.
Vilken hålstorlek ska jag använda för en värmemonterad insats i PA 12?
Använd insatstillverkarens rekommendation för termoplaster som nominell CAD-storlek och testa en detalj först. Hålstorlek, godstjocklek och insatslängd beror på insatsen och belastningarna, så vi rekommenderar att du granskar kritiska förband med prototype.builders.
Varför förlorar en skruv i en nylondetalj sin förspänning?
Nylon kryper under konstant belastning, så materialet under skruvhuvudet slappnar långsamt av. Brickor, större anläggningsytor, måttligt åtdragningsmoment och metall i belastningsvägen, såsom insatser eller hylsor, minskar effekten.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris