
Závity a závitové vložky v 3D tisku SLS: tištěné, řezané, nebo zatavené?
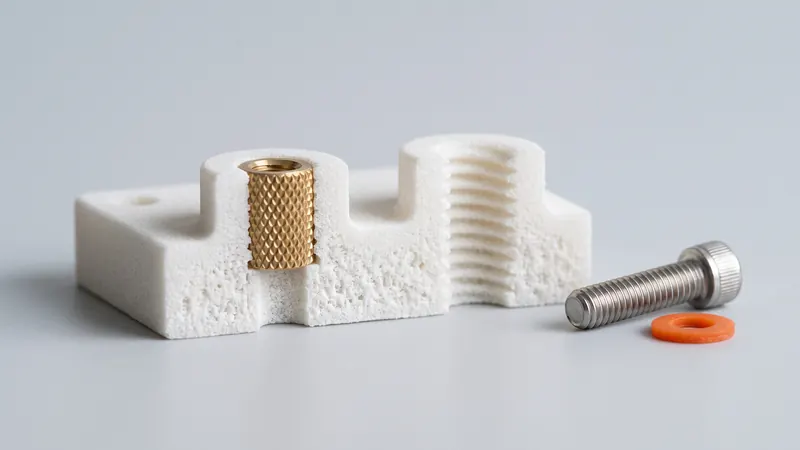
Téměř každý funkční díl se k něčemu přišroubuje. V laserově spékaném PA 12 jsou čtyři běžné cesty k závitu: vytisknout ho, vyřezat závitníkem, zatavit kovovou závitovou vložku nebo nechat šroub, aby si závit vytvořil sám. Každá má své místo. Tento průvodce je porovnává, ukazuje, jak vybrat podle zatížení a počtu montáží, a shrnuje konstrukční detaily, které rozhodují o tom, zda závit vydrží.
Čtyři možnosti na první pohled
Závit v plastovém dílu má dva úkoly: nést upínací sílu šroubu a přežít počet utažení a povolení. Nylon PA 12 je houževnatý a čistě se obrábí, ale je měkčí než kov a pod stálým zatížením se deformuje. Proto správná volba závisí méně na samotném závitu než na tom, jak se spoj používá.
| Možnost | Jak se vyrábí | Nejlepší pro | Omezení |
|---|---|---|---|
| Tištěný závit | Vymodelováno v CAD a vytištěno s dílem | Velké, hrubé závity; uzávěry, víčka a nastavovací knoflíky; málo montážních cyklů | Jemné a malé závity vycházejí hrubé; boky závitu se při opakovaném použití opotřebovávají |
| Řezaný závit | Vytištěn otvor pro závit, závit vyřezán závitníkem po dodání | Malé a střední metrické závity se středním zatížením | Opotřebovává se, pokud je šroub často utahován; pevnost je omezena nylonem |
| Závitotvorný šroub | Vytištěn hladký otvor; šroub do plastu si vytvoří vlastní závit | Kryty a pouzdra, rychlá montáž, nízké náklady | Omezený počet opětovných montáží; vyžaduje vhodný nálitek |
| Zatavovací závitová vložka | Rýhovaná mosazná vložka zalisovaná teplem po dodání | Opakovaná montáž, vyšší utahovací moment, závit kov na kov | Vyžaduje nástroj a správně dimenzovaný otvor; jeden krok navíc |
| Zalisovací nebo rozpěrná vložka | Vložka zalisovaná nebo rozepřená do otvoru bez použití tepla | Jednoduchá montáž v terénu, střední zatížení | Ve většině případů nižší odolnost proti vytržení než u zatavovacích vložek |
| Vložená matice | Šestihranná kapsa v dílu drží standardní matici | Vysoké upínací síly, snadná výměna, bez použití nářadí | Vyžaduje prostor; kapsa musí být přístupná |
Obecné pravidlo: pokud je šroub utahován jednou nebo jen několikrát, obvykle postačí vyřezaný závit nebo závitotvorný šroub. Pokud se spoj pravidelně otevírá, přenáší vibrace nebo vyžaduje definovaný utahovací moment, použijte kovovou vložku nebo vloženou matici.
Tištěné závity
SLS nepotřebuje žádné podpěry, takže vnitřní i vnější závity lze tisknout v jakékoli orientaci. Limity procesu představují tloušťka vrstvy a povrch prášku: EOS uvádí vrstvy 0,12 mm pro proces PA 2200 Balance, který používáme, a zrnka prášku vedle spékacího obrysu částečně ulpívají na povrchu. Hrubé závity se tisknou dobře; jemné metrické závity pod několik milimetrů ztrácejí svůj profil a je lepší je vyříznout závitníkem.
- Dávejte přednost hrubým stoupáním a velkým průměrům. Uzávěry lahví, oblé nebo lichoběžníkové profily a seřizovací šrouby jsou typické tištěné závity.
- Přidejte vůli mezi boky závitu. Kvůli adhezi prášku jsou vnitřní závity o něco těsnější a vnější závity o něco tlustší. Obecná tolerance ±0,3 % (min. ±0,3 mm) platí i pro závity; viz SLS tolerance a vůle.
- Zkoste začátek závitu. Náběh usnadňuje zašroubování a zabraňuje odlomení prvního, nejslabšího závitu.
- V případě potřeby protáhněte závitníkem nebo očkem. Vytištěný závit lze po dodání vyčistit závitníkem, čímž se odstraní spečená zrna z boků.
- Dbejte na orientaci. Závit, jehož osa je v tiskárně svislá, je kulatější než ten, který leží naplocho. Příprava tisku volí orientaci pro celou tiskovou úlohu, takže pokud je závit kritický, zmiňte to před objednáním.
Řezané závity a závitotvorné šrouby
Pro malé a střední metrické závity je nejspolehlivějším přístupem vytisknout jádrový otvor a závit vyříznout dodatečně. PA 12 se řeže čistě a boky závitu vycházejí hladké. Velikost jádrového otvoru převezměte z doporučení výrobce závitníku nebo šroubu pro plasty, navrhněte jej na jmenovitý rozměr a pamatujte, že vytištěné otvory vycházejí o něco menší, než bylo navrženo: rychlé projetí vrtákem správného průměru před řezáním závitu zajistí definovaný otvor.
Závitotvorné šrouby do plastů jsou pro tuto situaci jako stvořené: materiál místo řezání vytlačují a v nylonu dobře drží. Použijte geometrii nálitku a otvoru doporučenou výrobcem šroubu; toto doporučení existuje přesně pro tuto kombinaci šroubu a plastu.
Obě možnosti mají stejnou slabinu: při každém vyšroubování a opětovném zašroubování šroubu ztrácí nylonový bok část své přilnavosti. U krytu, který se otevírá jednou ročně, na tom nezáleží. Pro servisní dvířka nebo přípravek, který se nastavuje denně, použijte vložku.
Zatavovací závitové vložky
Zatavovací závitové vložky jsou rýhovaná mosazná pouzdra s vnitřním metrickým závitem. Vyhřívaný hrot (páječka s odpovídajícím hrotem nebo malý lis) vložku zahřeje a ta se pak zatlačí do mírně menšího otvoru. Okolní nylon změkne, zateče do rýhování a drážek a po vychladnutí vložku zajistí proti vytržení i protočení. EOS uvádí pro PA 2200 teplotu tání 176 °C, takže materiál měkne při teplotách, kterých běžná pájecí stanice snadno dosáhne.
Proč dobře fungují v SLS nylonu
- Závit, se kterým šroub přichází do styku, je mosazný, takže opakovaná montáž díl neopotřebovává.
- PA 12 je termoplast: lokálně se kolem vložky roztaví a znovu ztuhne, stejně jako u vstřikovaných dílů.
- Sintrovaný PA 12 je dostatečně hustý, aby dobře udržel vroubkování, zejména po tryskání a leštění, které povrch zhutní.
Jak navrhnout otvor
- Řiďte se doporučením výrobce vložky pro otvory do termoplastů. Výrobci vložek uvádějí průměr otvoru, hloubku a často i zúžení pro každou velikost vložky. Použijte tyto hodnoty jako jmenovitý rozměr v CADu.
- Udělejte otvor hlubší než je vložka. Roztavený materiál musí někam odtéct; příliš mělký otvor ho vytlačí ven na povrch.
- Zajistěte nálitku dostatečnou tloušťku stěny kolem vložky. Tenký nálitek se při zalisování vložky vyboulí nebo praskne. Kolik materiálu je dostatek, závisí na velikosti vložky a zatížení.
- Udržujte vložky v dostatečné vzdálenosti od okrajů. Tavení v blízkosti volného okraje jej deformuje.
- Zatlačujte rovně. Vodítko nebo malý lis udrží vložku kolmo; nakloněná vložka je nejčastější chybou při instalaci.
Naše díly dodáváme bez vložek: nainstalujete si je po dodání, až po případném barvení. Barvení tekutými barvami TCN obarví povrchovou vrstvu nylonu a nepřidává žádný povlak, takže nemění rozměry otvoru.
Zalisovací vložky, rozpěrné vložky a vkládané matice
Zalisovací a rozpěrné vložky nepotřebují teplo, takže se hodí pro montáž na místě. Drží třením a pružností nylonu, a proto je jejich odolnost proti vytržení a protočení obvykle nižší než u zatavovací vložky stejné velikosti; ověřte si údaje výrobce pro plasty. Drátové závitové vložky, známé z oprav kovových závitů, lze vložit i do vyřezaného závitu v PA 12, když je potřeba odolný kovový závit na malém prostoru.
Vkládaná matice je často nejpevnějším a nejjednodušším řešením: vymodelujte šestihrannou kapsu s malou vůlí, vložte standardní matici a utáhněte z druhé strany. Upínací síla je přenášena čelem matice na velkou plochu, nikoliv závitem v nylonu. Nechte kapsu otevřenou, aby ji bylo možné vyčistit od prášku.
Návrh pro zatížení: na čem záleží kromě závitu
- Tečení (creep). Nylon se pod konstantním upínacím zatížením pomalu uvolňuje, takže šroub pevně utažený do plastu časem ztrácí předpětí. Použijte podložky nebo větší dosedací plochu, vyhněte se přílišnému utažení, a tam, kde na předpětí záleží, umístěte do dráhy zatížení kov (vložky, pouzdra nebo vkládanou matici).
- Směr vrstev. EOS uvádí pro PA 2200 pevnost v tahu 48 MPa ve směru vrstev a 42 MPa napříč vrstvami, a tažnost při přetržení 18 % oproti 4 %. Nálitek, který je namáhán tahem podél svislé osy tiskové úlohy, je slabší než ten, který je zatěžován v rovině vrstev.
- Nálitky s žebry. Propojte nálitky pro šrouby s okolními stěnami pomocí žeber, místo abyste je nechali stát volně; mnohem lépe tak odolají krouticímu momentu šroubu a zalisování vložek.
- Rovnoměrné stěny. Velmi silné nálitky se smršťují více než stěny kolem nich. Nálitek s odlehčenou základnou je přesnější; viz pokyny pro navrhování pro SLS.
Kontrolní seznam pro rozhodování
| Pokud je váš spoj... | Začněte s |
|---|---|
| sestavován jednou nebo jen několikrát, nízké zatížení | Řezaný závit nebo závitotvorný šroub |
| pravidelně otevírán nebo často nastavován | Zatavovací závitová vložka |
| přenáší vysoké svěrné zatížení | Vložená matice nebo průchozí šroub s maticí |
| potřebuje velký, hrubý závit (uzávěr, knoflík, víčko) | Tištěný závit |
| musí být sestaven na místě bez použití tepla | Zalisovací nebo rozpěrná vložka |
| vystaven vibracím | Kovová vložka a zajištění závitu |
Přesné velikosti otvorů, tloušťky stěn nálitků a délky vložek závisí na vložce, šroubu, zatížení a počtu montáží. Místo odhadů proberte konstrukční záměr se specialisty z prototype.builders, kteří takové spoje navrhují a testují pro prototypy i malé série. Materiálová data PA 12 shrnuje průvodce nylonem PA 12 a vliv prvků na cenu článek cena 3D tisku SLS.
Když je návrh hotový, nahrajte jej do okamžité kalkulačky SLS: otvory a nálitky jsou naceněny jako jakákoli jiná geometrie a vložky nezvyšují cenu tisku.
Časté dotazy
Můžete 3D tisknout závity v SLS nylonu?
Ano. SLS nepotřebuje žádné podpěry, takže vnitřní i vnější závity lze tisknout v jakékoli orientaci. Hrubé závity se tisknou dobře; malé, jemné metrické závity ztrácejí svůj profil a je lepší je po vytištění vyříznout závitníkem nebo použít kovovou vložku.
Hodí se zatavovací závitové vložky pro díly z SLS PA 12?
Ano. PA 12 je termoplast, který se lokálně roztaví kolem zahřáté mosazné vložky a po vychladnutí ji uzamkne. Použijte velikost otvoru, kterou výrobce vložky doporučuje pro termoplasty, udělejte otvor hlubší než je vložka a zajistěte nálitku dostatečnou tloušťku stěny kolem ní.
Mám vyříznout závit, nebo použít vložku?
Závit vyřízněte nebo použijte závitotvorný šroub, pokud se spoj montuje jen jednou nebo několikrát. Zatavovací závitovou vložku nebo vloženou matici použijte, pokud se spoj pravidelně otevírá, vyžaduje definovaný utahovací moment nebo nese vysokou svěrnou sílu.
Instalujete závitové vložky?
Díly dodáváme bez vložek. Zatavovací i zalisovací vložky se osazují až po dodání, po případném barvení; barvení nevytváří žádnou vrstvu, takže nemění velikost otvoru.
Jak velký otvor navrhnout pro zatavovací závitovou vložku v PA 12?
Jako nominální velikost v CADu použijte doporučení výrobce vložky pro termoplasty a nejprve otestujte jeden díl. Velikost otvoru, stěna nálitku a délka vložky závisí na vložce a zatížení, proto doporučujeme kritické spoje konzultovat s prototype.builders.
Proč šroub v nylonovém dílu ztrácí své předpětí?
Nylon pod konstantním zatížením teče, takže materiál pod hlavou šroubu pomalu povoluje. Podložky, větší dosedací plochy, mírný utahovací moment a kov v dráze zatížení, jako jsou vložky nebo pouzdra, tento efekt snižují.
Získejte okamžitou cenu
Nahrajte soubory STEP nebo STL do kalkulačky a během několika sekund uvidíte cenu vašich dílů: bílý Nylon PA 12, tryskání a leštění v ceně, volitelné barvení v 61 barvách, tři rychlosti dodání. Odtud odešlete náhled objednávky k potvrzení.
Jiný materiál, NDA nebo velká série? Napište nám. Pro pomoc s návrhem a vývoj prototypů navštivte prototype.builders.
Získejte okamžitou cenu