
Pravidla konstrukce pro SLS 3D tisk: tloušťka stěn, otvory, odprášení a minimální prvky
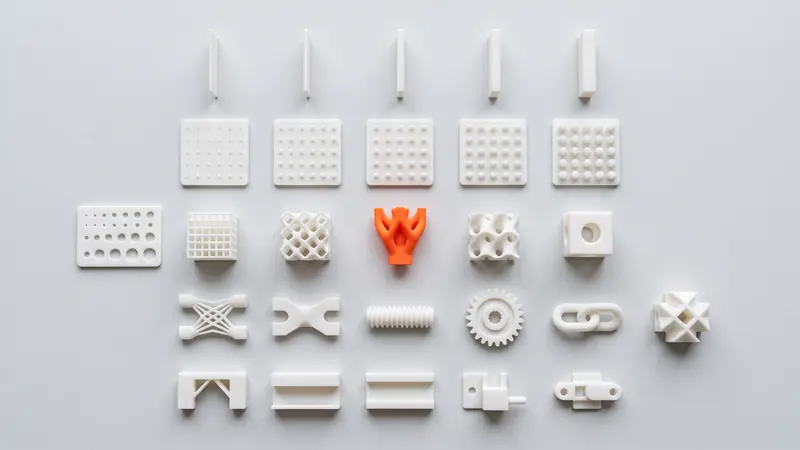
Selektivní laserové spékání toho odpustí hodně: žádné podpory, žádné úkosy, žádná forma. Několik pravidel ale přesto rozhoduje o tom, zda bude díl pevný, přesný a cenově rozumný. Tato stránka je shrnuje pro laserově spékaný nylon PA 12, vysvětluje důvod každého pravidla a odkazuje na podrobné průvodce k tolerancím, závitům a zaklapávacím spojům.
Proces ve stručnosti
Laser spéká tenké vrstvy prášku PA 12 uvnitř vyhřívané komory. Nespékaný prášek kolem dílu jej podpírá, takže převisy, podkosy a vnitřní kanálky nepotřebují žádné podpůrné struktury. Po vytištění díly pomalu chladnou v prášku, jsou vybaleny, otryskány a vyleštěny a volitelně obarveny. Každé níže uvedené pravidlo vychází z jednoho z těchto kroků.
| Naše vybavení | Hodnota | Zdroj |
|---|---|---|
| Tiskárna | EOS FORMIGA P 110 Velocis | EOS |
| Velikost komory (nominální) | 200 × 250 × 330 mm | Systémová data EOS |
| Materiál | Bílý Nylon PA 12 (EOS PA 2200) | EOS |
| Tloušťka vrstvy | 0,12 mm | EOS, proces PA 2200 Balance |
| Povrchová úprava | Tryskání skleněnými kuličkami a leštění v DyeMansion Powershot DUAL, zahrnuto v ceně | DyeMansion |
| Barvení | Tekuté barvy TCN, 61 barev (černá a oranžová skladem) | TCN |
| Obecná tolerance | ±0,3 %, min. ±0,3 mm (naše doporučení pro navrhování) | SLS Market |
Pravidla
Toto jsou běžná průmyslová doporučení pro laserem spékaný PA 12. Jsou to výchozí body, nikoli pevné limity: geometrie, orientace a velikost hrají svou roli.
| Prvek | Doporučení | Proč |
|---|---|---|
| Minimální tloušťka stěny | 0,8 až 1,0 mm | Tenčí stěny se mohou zlomit během vybalování a tryskání; kalkulačka varuje při hodnotě pod 0,8 mm |
| Doporučená tloušťka stěny pro stabilní díly | asi 1,5 až 3 mm | Dostatečně tuhé pro manipulaci, dostatečně tenké, aby se zabránilo smrštění a propadlinám |
| Minimální průměr otvoru | asi 1,5 mm | Malé otvory se zaplní částečně spečeným práškem |
| Mezera mezi díly tištěnými vcelku | alespoň 0,5 mm | Užší mezery se mohou spéct |
| Kluzné uložení mezi dvěma tištěnými díly | celkem asi 0,3 až 0,5 mm | Přilnavost prášku a tolerance |
| Únikové otvory v dutých dílech | alespoň dva, alespoň 5 mm | Prášek musí být vyfoukán; uzavřený prášek zůstane v dílu |
| Reliéfní nebo vyrytý text | asi 1 mm vysoký nebo hluboký | Práškový povrch zjemňuje drobné detaily |
| Silné plné průřezy | Udělejte je duté nebo přidejte žebra | Hromadění tepla způsobuje smršťování, propadliny a kroucení |
| Velké rovné desky | Přidejte žebra, přírubu nebo mírné zakřivení | Ploché oblasti chladnou nerovnoměrně a mohou se prohnout |
| Největší díl | Musí se vejít do komory 200 × 250 × 330 mm | Kalkulačka kontroluje, zda se díl vejde, a to včetně nakloněných poloh |
Stěny
Tloušťka stěny je pravidlo, na kterém záleží nejvíce. Příliš tenká stěna se při vybalování a tryskání zlomí nebo ohne; příliš tlustá stěna se nerovnoměrně smršťuje, kroutí a spotřebuje více prášku, než je nutné. Rovnoměrná stěna o tloušťce přibližně 1,5 až 3 mm je ideální rozmezí pro kryty, držáky a pouzdra. Tam, kde potřebujete tuhost, přidejte žebra místo toho, abyste dělali celou stěnu tlustší.
- Udržujte tloušťku stěny v celém dílu co nejrovnoměrnější.
- Vyhněte se tlustým shlukům materiálu vedle tenkých stěn; odlehčete je.
- Vnitřní rohy zaoblete, abyste rozložili napětí.
- Samostatně stojící tenké prvky (kolíky, výstupky, žebra) potřebují větší tloušťku než stěny podepřené na obou stranách.
Když nahrajete model, kontrola návrhu v kalkulačce změří stěny a upozorní vás, pokud je znatelná část dílu tenčí než 0,8 mm.
Otvory, kolíky a drážky
Zrnka prášku vedle roztaveného obrysu se částečně roztaví a přilepí k povrchu. Proto jsou otvory a drážky o něco menší a kolíky o něco větší, než bylo navrženo. Otvory pod přibližně 1,5 mm se mohou uzavřít a dlouhé, úzké otvory se obtížně čistí.
- Navrhujte otvory na jmenovitou velikost a pokud potřebujete přesný průměr, vyvrtejte je nebo vystružte.
- Malým průchozím otvorům dejte větší průměr nebo kratší délku, aby bylo možné prášek vyfouknout.
- Šrouby, závity a vložky popisuje článek závity a závitové vložky v SLS PA 12.
- Pro lícování a vůle viz SLS tolerance a vůle.
Duté díly a otvory pro odprášení
Vytvoření dutiny v silnostěnném dílu šetří materiál a snižuje deformace. Prášek uvnitř uzavřené dutiny však nelze nikdy odstranit: zůstává v dílu jako sypký prášek nebo měkký koláč a zvyšuje hmotnost. Opatřete každou dutou oblast alespoň dvěma otvory pro odprášení o průměru minimálně 5 mm, ideálně na protilehlých stranách, aby mohl vzduch proudit skrz při vyfukování prášku.
Když nahrajete model, kalkulačka najde uzavřené dutiny, označí je ve 3D prohlížeči a nacení díl jako plný, dokud nepřidáte otvory pro odprášení. Upozorní také na hluboké úzké kanálky, ze kterých se prášek obtížně odstraňuje.
Pohyblivé díly a sestavy
Protože je díl během tisku obklopen sypkým práškem, panty, řetězy, kulové čepy a ozubená soukolí mohou být tištěny již sestavené. Ponechte alespoň 0,5 mm mezi pohyblivými povrchy, ujistěte se, že prášek může uniknout z každého spoje, a vyhněte se dlouhým, úzkým mezerám. Pro spony a západky ukazuje průvodce návrhem zaklapávacích spojů, jak dimenzovat ramena tak, aby se ohýbala bez prasknutí.
Orientace a vrstvy
Vrstvy jsou silné 0,12 mm. Mírně nakloněné povrchy vykazují jemné stupně; svislé a vodorovné plochy vypadají nejrovnoměrněji. Pevnost také závisí na směru: EOS uvádí pevnost v tahu 48 MPa a prodloužení při přetržení 18 % v rovině vrstvy pro PA 2200, ve srovnání s 42 MPa a 4 % napříč vrstvami. Díly, které se ohýbají, jako jsou spony a pružné prvky, jsou nejpevnější, když směr ohybu leží v rovině vrstvy.
V kalkulačce můžete pro každý díl zvolit rovinu vrstev (XY, XZ nebo YZ), nebo volbu nechat na nás. Příprava tisku pak díl v tiskové úloze natočí; pokud je některá plocha nebo směr kritický, navrhněte díl tak, aby na orientaci nezávisel, nebo to uveďte při odeslání objednávky.
Povrch, text a detaily
Laserem spékaný PA 12 má matný, mírně zrnitý povrch. Tryskání skleněnými kuličkami a leštění v DyeMansion Powershot DUAL, které je součástí každé objednávky, jej činí rovnoměrnějším a příjemnějším na dotek; podle DyeMansion tato úprava povrch spíše zhutňuje, než aby odstraňovala materiál, takže geometrie zůstává zachována. Hrany jsou mírně zaoblené.
- Text a loga: asi 1 mm vysoké nebo hluboké, s tučným, jednoduchým písmem.
- Ostré hrany se mírně zaoblí; nespoléhejte na ostří jako u nože.
- Barvené díly jsou probarveny v povrchové vrstvě tekutými barvami TCN. Barva nepřidává žádný povlak, takže se rozměry nemění. Viz katalog barev.
Velikost dílu a dělení
FORMIGA P 110 Velocis má nominální komoru 200 × 250 × 330 mm. Kalkulačka kontroluje, zda se každý díl vejde, i v nakloněných polohách, a upozorní, pokud se díl vejde jen diagonálně nebo vůbec. Větší díly lze rozdělit na části spojené rybinou, kolíky, šrouby nebo lepidlem; díl, který se vejde jen tak tak diagonálně, bývá po rozdělení levnější, protože se lépe skládá s ostatními díly. Velikost a skládání jsou také největšími faktory ceny, jak vysvětluje článek cena 3D tisku SLS.
Soubory
Kalkulátor přijímá STEP a STL. STEP nese své jednotky a přesnou geometrii; STL je trojúhelníková síť bez jednotek, čtená jako milimetry s možností přepnutí na palce. Každé pevné těleso v souboru se stane vlastním dílem. Více v STEP vs STL.
Kontrolní seznam před nahráním
- Stěny alespoň 0,8 až 1,0 mm, ideálně rovnoměrných 1,5 až 3 mm.
- Otvory alespoň cca 1,5 mm; přesné díry plánované pro vystružování.
- Silné části duté nebo žebrované; každá dutina má alespoň dva otvory pro odprášení o velikosti alespoň 5 mm.
- Alespoň 0,5 mm mezi pohyblivými díly.
- Pružné prvky orientované v rovině vrstvy.
- Velké ploché desky žebrované nebo zakřivené.
- Text alespoň cca 1 mm vysoký nebo hluboký.
- Díl se vejde do 200 × 250 × 330 mm, nebo je rozdělen.
- Rozměry zkontrolovány vůči obecné toleranci ±0,3 % (min. ±0,3 mm).
Hodnoty specifické pro daný návrh, jako je tloušťka stěny při zatížení, nálitky pro závitové vložky nebo pevnost spoje, závisí na aplikaci. Pro tyto případy mohou specialisté z prototype.builders posoudit váš konstrukční záměr. Doporučené čtení: co je SLS 3D tisk a průvodce nylonem PA 12.
Až budete mít kontrolní seznam hotový, okamžitá kalkulačka SLS provede stejné kontroly na vašem souboru a ukáže cenu.
Časté dotazy
Jaká je minimální tloušťka stěny pro SLS tisk?
Běžné doporučení pro laserem spékaný PA 12 je 0,8 až 1,0 mm. Stěny o tloušťce přibližně 1,5 až 3 mm jsou pro většinu dílů robustnější. Kalkulačka upozorní, když je znatelná část dílu tenčí než 0,8 mm.
Jak velké musí být otvory pro odprášení v dílech z SLS?
Každé duté oblasti navrhněte alespoň dva otvory pro odprášení o velikosti minimálně 5 mm, ideálně na protilehlých stranách. Prášek v uzavřené dutině nelze odstranit a zůstane v dílu.
Potřebuje SLS podpěry nebo úkosy?
Ne. Nespékaný prášek podpírá díl během tisku, takže převisy, podkosy a vnitřní kanálky nepotřebují žádné podpěry a nejsou potřeba ani žádné úkosy, protože se nepoužívá žádná forma.
Jaký je nejmenší otvor, který dokáže SLS vytisknout?
Otvory o velikosti přibližně 1,5 mm a větší jsou spolehlivé. Menší otvory se mohou zaplnit částečně spečeným práškem. Pro přesné díry je navrhněte na jmenovitou velikost a po vytištění je vyvrtejte nebo vystružte.
Jaký největší díl můžete vytisknout?
Jmenovitá komora tiskárny EOS FORMIGA P 110 Velocis je 200 x 250 x 330 mm. Kalkulačka kontroluje, zda se díl vejde, a to i v nakloněných polohách; větší díly lze rozdělit a spojit.
Ovlivňuje orientace pevnost dílů z SLS?
Ano, do jisté míry. Pro materiál PA 2200 uvádí EOS pevnost v tahu 48 MPa a tažnost při přetržení 18 % v rovině vrstvy a 42 MPa a 4 % napříč vrstvami, takže pružné prvky by měly ležet v rovině vrstvy.
Získejte okamžitou cenu
Nahrajte soubory STEP nebo STL do kalkulačky a během několika sekund uvidíte cenu vašich dílů: bílý Nylon PA 12, tryskání a leštění v ceně, volitelné barvení v 61 barvách, tři rychlosti dodání. Odtud odešlete náhled objednávky k potvrzení.
Jiný materiál, NDA nebo velká série? Napište nám. Pro pomoc s návrhem a vývoj prototypů navštivte prototype.builders.
Získejte okamžitou cenu