
Рекомендації щодо дизайну SLS: товщина стінок, отвори, отвори для видалення порошку та мінімальні елементи
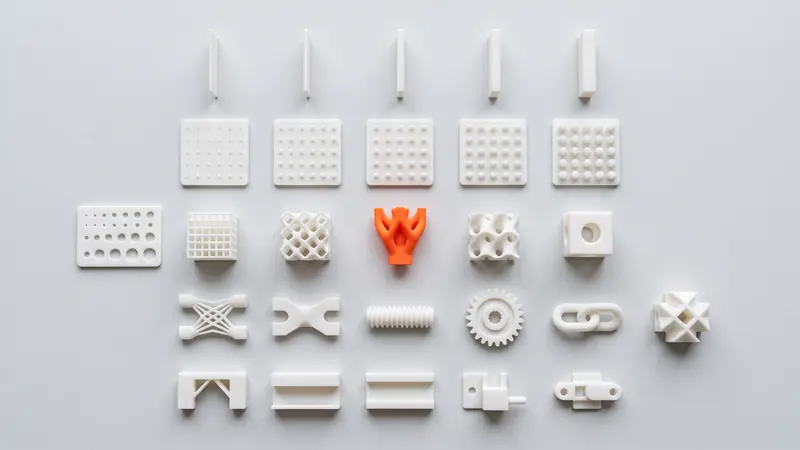
Селективне лазерне спікання прощає багато чого: відсутність підтримок, ливарних ухилів, оснащення. Проте кілька правил усе ж визначають, чи вийде деталь міцною, точною та доступною. На цій сторінці вони зібрані в одному місці для спеченого лазером нейлону PA 12, пояснюється причина кожного правила та наводяться посилання на детальні посібники щодо допусків, різьби та засувних з'єднань.
Коротко про процес
Лазер сплавляє тонкі шари порошку PA 12 всередині нагрітої камери. Несплавлений порошок навколо деталі підтримує її, тому звиси, піднутрення та внутрішні канали не потребують опорних структур. Після друку деталі повільно охолоджуються в порошку, розпаковуються, проходять дробоструминну обробку та полірування, а також за бажанням фарбуються. Кожне правило нижче випливає з одного з цих кроків.
| Наше обладнання | Значення | Джерело |
|---|---|---|
| Принтер | EOS FORMIGA P 110 Velocis | EOS |
| Розмір камери (номінальний) | 200 × 250 × 330 mm | Системні дані EOS |
| Матеріал | Білий нейлон PA 12 (EOS PA 2200) | EOS |
| Товщина шару | 0.12 mm | EOS, процес PA 2200 Balance |
| Оздоблення | Обробка скляними кульками та полірування в DyeMansion Powershot DUAL, включено | DyeMansion |
| Фарбування | Рідкі барвники TCN, 61 колір (чорний та помаранчевий в наявності) | TCN |
| Загальний допуск | ±0.3 %, мін. ±0.3 mm (наші рекомендації щодо проєктування) | SLS Market |
Правила
Це загальноприйняті галузеві рекомендації для лазерного спікання PA 12. Вони є відправними точками, а не жорсткими обмеженнями: геометрія, орієнтація та розмір відіграють свою роль.
| Характеристика | Рекомендація | Чому |
|---|---|---|
| Мінімальна товщина стінки | від 0.8 до 1.0 mm | Тонші стінки можуть зламатися під час розпакування та дробоструминної обробки; калькулятор попереджає при товщині менше 0.8 mm |
| Рекомендована товщина стінки для стабільних деталей | приблизно від 1.5 до 3 mm | Достатньо жорсткі для обробки, достатньо тонкі, щоб уникнути усадки та провалів |
| Мінімальний діаметр отвору | приблизно 1.5 mm | Малі отвори заповнюються частково спеченим порошком |
| Зазор між деталями, що друкуються в зборі | щонайменше 0.5 mm | Вужчі зазори можуть сплавитися |
| Ковзна посадка між двома надрукованими деталями | загалом близько 0.3 до 0,5 mm | Адгезія порошку та допуски |
| Отвори для видалення порошку в порожнистих деталях | щонайменше два, щонайменше 5 mm | Порошок необхідно видути; закритий порошок залишається в деталі |
| Рельєфний або вигравіюваний текст | близько 1 mm у висоту або глибину | Порошкова поверхня згладжує дрібні деталі |
| Товсті суцільні перерізи | Зробіть їх порожнистими або додайте ребра жорсткості | Накопичення тепла спричиняє усадку, просідання та викривлення |
| Великі пласкі пластини | Додайте ребра жорсткості, фланець або невелику кривизну | Плоскі ділянки охолоджуються нерівномірно і можуть вигинатися |
| Найбільша деталь | Повинна поміщатися в камеру 200 × 250 × 330 mm | Калькулятор перевіряє, чи поміщається деталь, включно з нахиленими положеннями |
Стінки
Товщина стінки — це правило, яке має найбільше значення. Занадто тонка — і стінка ламається або гнеться під час розпакування та дробоструминної обробки; занадто товста — і деталь нерівномірно дає усадку, деформується та використовує більше порошку, ніж потрібно. Рівномірна стінка товщиною від 1,5 до 3 mm — це комфортний діапазон для корпусів, кронштейнів і кришок. Там, де потрібна жорсткість, додавайте ребра замість того, щоб робити всю стінку товщою.
- Зберігайте товщину стінки якомога рівномірнішою по всій деталі.
- Уникайте товстих потовщень поруч із тонкими стінками; робіть у них вибірки.
- Округлюйте внутрішні кути галтеллю, щоб розподілити напругу.
- Тонкі елементи, що стоять окремо (штифти, виступи, ребра), потребують більшої товщини, ніж стінки, що мають опору з обох боків.
Коли ви завантажуєте модель, перевірка дизайну в калькуляторі вимірює стінки та попереджає, якщо помітна частина деталі тонша за 0,8 mm.
Отвори, штифти та пази
Зерна порошку поруч зі сплавленим контуром частково плавляться і прилипають до поверхні. Саме тому отвори та пази виходять трохи меншими, а штифти — трохи більшими, ніж закладено в дизайні. Отвори розміром менше 1,5 mm можуть закритися, а довгі вузькі отвори важко очищати.
- Проєктуйте отвори номінального розміру та просвердлюйте або розгортайте їх, коли потрібен точний діаметр.
- Робіть невеликі наскрізні отвори більшого діаметра або меншої довжини, щоб порошок можна було видути.
- Інформацію про гвинти, різьбу та вставки дивіться в розділі різьба та вплавні вставки в SLS PA 12.
- Інформацію про посадки та зазори дивіться в розділі допуски та зазори SLS.
Порожнисті деталі та отвори для видалення порошку
Створення порожнин у товстій деталі економить матеріал і зменшує деформацію. Але порошок усередині закритої порожнини ніколи неможливо видалити: він залишається в деталі у вигляді сипучого порошку або м'якого згустку та додає ваги. Зробіть у кожній порожнистій ділянці принаймні два отвори для видалення порошку розміром не менше 5 mm, в ідеалі на протилежних боках, щоб повітря могло проходити крізь них під час видування порошку.
Калькулятор знаходить закриті порожнини під час завантаження моделі, позначає їх у 3D-переглядачі та розраховує ціну деталі як суцільної, доки не будуть додані отвори для видалення порошку. Він також позначає глибокі вузькі канали, з яких важко видалити порошок.
Рухомі деталі та збірки
Оскільки під час друку деталь оточена сипучим порошком, петлі, ланцюги, кульові шарніри та зубчасті передачі можна друкувати вже зібраними. Залишайте принаймні 0.5 mm між рухомими поверхнями, переконайтеся, що порошок може висипатися з кожного з'єднання, і уникайте довгих вузьких щілин. Для затискачів і засувок посібник із проєктування засувних з'єднань показує, як розрахувати розмір балок, щоб вони згиналися, не ламаючись.
Орієнтація та шари
Товщина шарів становить 0.12 mm. На пологих поверхнях помітні дрібні сходинки; вертикальні та горизонтальні грані виглядають найбільш однорідними. Міцність також залежить від напрямку: EOS вказує межу міцності на розрив 48 МПа та подовження при розриві 18 % у площині шару для PA 2200, порівняно з 42 МПа та 4 % поперек шарів. Деталі, що згинаються, такі як затискачі та гнучкі елементи, є найміцнішими, коли напрямок згинання лежить у площині шару.
У калькуляторі ви можете вибрати площину шару для кожної деталі (XY, XZ або YZ) або дозволити нам вирішити. Під час підготовки до друку деталь орієнтується в завданні на друк; якщо якась грань або напрямок є критичними, спроєктуйте її так, щоб вона не залежала від орієнтації, або вкажіть це під час надсилання замовлення.
Поверхня, текст і деталі
Спечений лазером PA 12 має матову, злегка зернисту поверхню. Обробка скляними кульками та полірування в DyeMansion Powershot DUAL, що входить до кожного замовлення, робить її більш однорідною та приємною на дотик; за даними DyeMansion, така обробка ущільнює поверхню, а не видаляє матеріал, тому геометрія зберігається. Краї злегка заокруглюються.
- Текст і логотипи: близько 1 mm у висоту або глибину, жирним простим шрифтом.
- Гострі краї стають злегка заокругленими; не покладайтеся на ножові краї.
- Пофарбовані деталі забарвлюються в поверхневому шарі рідкими барвниками TCN. Колір не створює додаткового покриття, тому розміри не змінюються. Дивіться каталог кольорів.
Розмір деталі та поділ
FORMIGA P 110 Velocis має номінальну камеру 200 × 250 × 330 mm. Калькулятор перевіряє, чи поміщається кожна деталь, зокрема в нахиленому положенні, і повідомляє, якщо деталь поміщається лише по діагоналі або не поміщається взагалі. Більші деталі можна розділити на секції, з'єднані за допомогою «ластівчиного хвоста», штифтів, гвинтів або клею; деталь, яка ледве поміщається по діагоналі, часто дешевша, якщо її розділити, оскільки вона краще компонується з іншими деталями. Розмір і компонування також є найбільшими факторами, що впливають на ціну, як пояснюється в вартість 3D-друку SLS.
Файли
Калькулятор приймає формати STEP та STL. STEP містить свої одиниці вимірювання та точну геометрію; STL — це трикутна сітка без одиниць вимірювання, яка зчитується в міліметрах з можливістю перемикання на дюйми. Кожне тверде тіло у файлі стає окремою деталлю. Детальніше в STEP проти STL.
Контрольний список перед завантаженням
- Стінки щонайменше від 0.8 до 1.0 mm, в ідеалі рівномірні від 1.5 до 3 mm.
- Отвори щонайменше близько 1.5 mm; точні отвори заплановані для розгортання.
- Товсті секції зроблені порожнистими або ребристими; кожна порожнина має щонайменше два отвори для виходу порошку розміром не менше 5 mm.
- Щонайменше 0.5 mm між рухомими деталями.
- Гнучкі елементи орієнтовані в площині шару.
- Великі плоскі пластини зроблені ребристими або вигнутими.
- Текст висотою або глибиною щонайменше близько 1 mm.
- Деталь вміщується в розміри 200 × 250 × 330 mm, або вона розділена на частини.
- Розміри перевірені на відповідність загальному допуску ±0.3 % (мін. ±0.3 mm).
Специфічні для дизайну значення, такі як товщина стінки під навантаженням, бобишки для вставок або міцність з'єднання, залежать від застосування. Для них фахівці з prototype.builders можуть переглянути ваш задум. Додаткова інформація: що таке 3D-друк SLS та посібник з нейлону PA12.
Коли контрольний список виконано, миттєвий калькулятор SLS виконує ті самі перевірки вашого файлу та показує ціну.
Поширені запитання
Яка мінімальна товщина стінки для друку SLS?
Загальна рекомендація для спеченого лазером PA 12 становить від 0.8 до 1.0 mm. Стінки товщиною від 1.5 до 3 mm є більш міцними для більшості деталей. Калькулятор попереджає, коли значна частина деталі тонша за 0.8 mm.
Якого розміру мають бути отвори для виходу порошку в деталях SLS?
Зробіть у кожній порожнині щонайменше два отвори для виходу порошку розміром не менше 5 mm, в ідеалі на протилежних сторонах. Порошок у закритій порожнині неможливо видалити, і він залишається в деталі.
Чи потрібні для SLS підтримки або ливарні ухили?
Ні. Несплавлений порошок підтримує деталь під час друку, тому нависання, піднутрення та внутрішні канали не потребують підтримок, а ливарні ухили не потрібні, оскільки немає форми.
Який найменший отвір можна надрукувати за допомогою SLS?
Отвори розміром близько 1,5 mm і більше є надійними. Менші отвори можуть заповнюватися частково спеченим порошком. Для отримання точних отворів проектуйте їх до номінального розміру та свердліть або розгортайте після друку.
Яку найбільшу деталь ви можете надрукувати?
Номінальна камера EOS FORMIGA P 110 Velocis становить 200 x 250 x 330 mm. Калькулятор перевіряє, чи поміщається деталь, включно з похилими положеннями; більші деталі можна розділити та з'єднати.
Чи впливає орієнтація на міцність деталей SLS?
Так, певною мірою. Для PA 2200 EOS вказує міцність на розрив 48 МПа та подовження при розриві 18 % у площині шару, а також 42 МПа та 4 % поперек шарів, тому гнучкі елементи повинні лежати в площині шару.
Отримати миттєву ціну
Завантажте файли STEP або STL у калькулятор і дізнайтеся ціну ваших деталей за лічені секунди: білий нейлон PA 12, дробоструминна обробка та полірування включені, опціональне фарбування в 61 колір, три швидкості доставки. Звідти ви надсилаєте попередній перегляд замовлення на підтвердження.
Інший матеріал, NDA чи велика серія? Напишіть нам. Щодо допомоги з дизайном та розробки прототипів дивіться prototype.builders.
Отримати миттєву ціну