
Wytyczne projektowe SLS: Grubość ścianek, otwory, otwory ewakuacyjne i minimalne detale
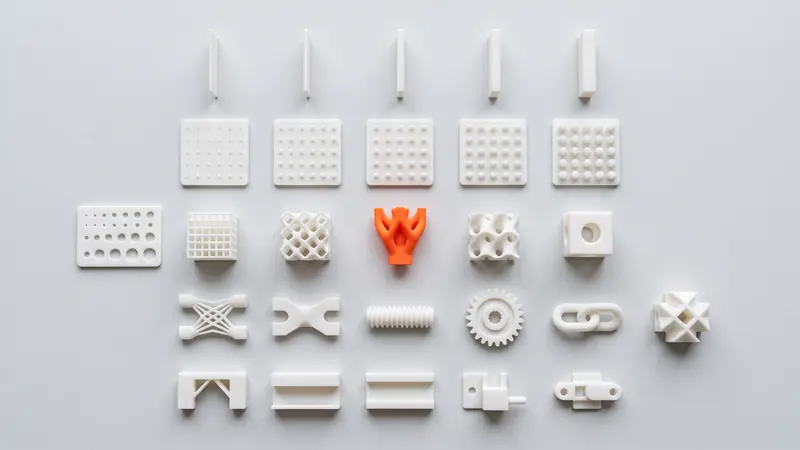
Selektywne spiekanie laserowe wybacza wiele: brak podpór, brak kątów pochylenia, brak oprzyrządowania. Kilka zasad wciąż jednak decyduje o tym, czy część będzie wytrzymała, dokładna i przystępna cenowo. Ta strona gromadzi je w jednym miejscu dla spiekanego laserowo nylonu PA 12, wyjaśnia powody stojące za każdą z nich i zawiera linki do szczegółowych przewodników na temat tolerancji, gwintów i zatrzasków.
Proces w skrócie
Laser spaja cienkie warstwy proszku PA 12 wewnątrz podgrzewanej komory. Niespieczony proszek wokół części stanowi dla niej podporę, dlatego nawisy, podcięcia i wewnętrzne kanały nie wymagają struktur podporowych. Po wydrukowaniu części powoli stygną w proszku, są rozpakowywane, kulkowane i polerowane, a opcjonalnie także barwione. Każda z poniższych zasad wynika z jednego z tych etapów.
| Nasza konfiguracja | Wartość | Źródło |
|---|---|---|
| Drukarka | EOS FORMIGA P 110 Velocis | EOS |
| Rozmiar komory (nominalny) | 200 × 250 × 330 mm | Dane systemu EOS |
| Materiał | Biały Nylon PA 12 (EOS PA 2200) | EOS |
| Grubość warstwy | 0.12 mm | EOS, proces PA 2200 Balance |
| Wykończenie | Szkiełkowanie i polerowanie w DyeMansion Powershot DUAL, w cenie | DyeMansion |
| Barwienie | Płynne barwniki TCN, 61 kolorów (czarny i pomarańczowy w magazynie) | TCN |
| Tolerancja ogólna | ±0,3 %, min. ±0,3 mm (nasze wytyczne projektowe) | SLS Market |
Zbiór zasad
Są to powszechne wytyczne branżowe dla spiekanego laserowo PA 12. Stanowią one punkt wyjścia, a nie sztywne ograniczenia: geometria, orientacja i rozmiar odgrywają tu rolę.
| Cecha | Wytyczna | Dlaczego |
|---|---|---|
| Minimalna grubość ścianki | od 0,8 do 1,0 mm | Cieńsze ścianki mogą pękać podczas rozpakowywania i kulkowania; kalkulator ostrzega poniżej 0,8 mm |
| Zalecana grubość ścianki dla stabilnych części | około 1,5 do 3 mm | Wystarczająco sztywne do przenoszenia, wystarczająco cienkie, aby uniknąć skurczu i zapadania się |
| Minimalna średnica otworu | około 1,5 mm | Małe otwory wypełniają się częściowo spieczonym proszkiem |
| Szczelina między częściami drukowanymi w miejscu | co najmniej 0,5 mm | Węższe szczeliny mogą się złączyć |
| Pasowanie suwliwe między dwiema wydrukowanymi częściami | łącznie około 0,3 do 0,5 mm | Przyleganie proszku i tolerancja |
| Otwory ewakuacyjne w wydrążonych częściach | co najmniej dwa, co najmniej 5 mm | Proszek musi zostać wydmuchany; zamknięty proszek pozostaje w części |
| Wytłoczony lub wygrawerowany tekst | około 1 mm wysokości lub głębokości | Powierzchnia proszkowa wygładza drobne detale |
| Grube, pełne przekroje | Wydrążyć je lub dodać żebra | Akumulacja ciepła powoduje skurcz, zapadanie się i wypaczenia |
| Duże płaskie płyty | Dodać żebra, kołnierz lub lekką krzywiznę | Płaskie obszary stygną nierównomiernie i mogą się wyginać |
| Największa część | Musi pasować do komory 200 × 250 × 330 mm | Kalkulator sprawdza dopasowanie, uwzględniając pozycje pochylone |
Ścianki
Grubość ścianki to najważniejsza zasada. Zbyt cienka ścianka pęka lub wygina się podczas rozpakowywania i kulkowania; zbyt gruba sprawia, że część kurczy się nierównomiernie, wypacza i zużywa więcej proszku niż to konieczne. Jednolita ścianka o grubości od 1,5 do 3 mm to optymalny zakres dla obudów, wsporników i osłon. Tam, gdzie potrzebujecie sztywności, dodajcie żebra zamiast pogrubiać całą ściankę.
- Utrzymujcie grubość ścianki tak równomierną, jak to możliwe w całej części.
- Unikajcie grubych brył obok cienkich ścianek; wydrążcie je.
- Zaokrąglajcie wewnętrzne narożniki promieniem, aby rozłożyć naprężenia.
- Cienkie, wolnostojące elementy (kołki, wypustki, żebra) wymagają większej grubości niż ścianki podparte z obu stron.
Kiedy przesyłacie model, weryfikacja projektu w kalkulatorze mierzy ścianki i ostrzega, gdy znaczna część elementu jest cieńsza niż 0,8 mm.
Otwory, kołki i szczeliny
Ziarna proszku znajdujące się obok stopionego konturu częściowo topią się i przyklejają do powierzchni. Dlatego otwory i szczeliny wychodzą nieco mniejsze, a kołki nieco większe niż zaprojektowano. Otwory poniżej około 1,5 mm mogą się zamknąć, a długie, wąskie otwory są trudne do wyczyszczenia.
- Projektujcie otwory w wymiarze nominalnym i wierćcie lub rozwiercajcie je, gdy potrzebujecie dokładnej średnicy.
- Nadajcie małym otworom przelotowym większą średnicę lub krótszą długość, aby można było wydmuchać proszek.
- Informacje na temat śrub, gwintów i wkładek znajdziecie w sekcji gwinty i wkładki osadzane na gorąco w SLS PA 12.
- Informacje na temat pasowań i luzów znajdziecie w sekcji Tolerancje i luzy SLS.
Puste części i otwory ewakuacyjne
Wydrążenie grubej części oszczędza materiał i zmniejsza zniekształcenia. Jednak proszku wewnątrz zamkniętej wnęki nigdy nie można usunąć: pozostaje on w części jako luźny proszek lub miękka bryła i dodaje wagi. Zapewnijcie każdemu pustemu obszarowi co najmniej dwa otwory ewakuacyjne o średnicy co najmniej 5 mm, najlepiej po przeciwnych stronach, aby powietrze mogło przepływać podczas wydmuchiwania proszku.
Kalkulator znajduje zamknięte wnęki, kiedy przesyłacie model, zaznacza je w przeglądarce 3D i wycenia część jako pełną, dopóki nie zostaną dodane otwory ewakuacyjne. Oznacza również głębokie, wąskie kanały, z których trudno usunąć proszek.
Ruchome części i zespoły
Ponieważ podczas drukowania część jest otoczona luźnym proszkiem, zawiasy, łańcuchy, przeguby kulowe i przekładnie zębate mogą być drukowane już jako zmontowane. Proszę zachować co najmniej 0.5 mm odstępu między ruchomymi powierzchniami, upewnić się, że proszek może wydostać się z każdego złącza i unikać długich, wąskich szczelin. W przypadku klipsów i zatrzasków, przewodnik projektowania połączeń zatrzaskowych pokazuje, jak dobrać rozmiar belek, aby wyginały się bez łamania.
Orientacja i warstwy
Warstwy mają grubość 0.12 mm. Łagodnie nachylone powierzchnie wykazują drobne schodki; pionowe i poziome powierzchnie wyglądają najbardziej jednolicie. Wytrzymałość zależy również od kierunku: EOS podaje wytrzymałość na rozciąganie 48 MPa i wydłużenie przy zerwaniu 18 % w płaszczyźnie warstwy dla PA 2200, w porównaniu z 42 MPa i 4 % w poprzek warstw. Części, które się wyginają, takie jak klipsy i zawiasy elastyczne, są najsilniejsze, gdy kierunek zginania leży w płaszczyźnie warstwy.
W kalkulatorze mogą Państwo wybrać płaszczyznę warstwy dla każdej części (XY, XZ lub YZ) lub pozwolić nam zdecydować. Przygotowanie do druku odpowiednio orientuje część w zadaniu drukowania; jeśli jedna powierzchnia lub kierunek jest krytyczny, proszę zaprojektować ją tak, aby nie zależała od orientacji, lub zaznaczyć to podczas wysyłania zamówienia.
Powierzchnia, tekst i detale
Spiekany laserowo PA 12 ma matową, lekko ziarnistą powierzchnię. Kulkowanie szklane i polerowanie w DyeMansion Powershot DUAL, zawarte w każdym zamówieniu, czyni ją bardziej jednolitą i przyjemną w dotyku; według DyeMansion, to wykończenie raczej zagęszcza powierzchnię niż usuwa materiał, dzięki czemu geometria zostaje zachowana. Krawędzie są lekko zaokrąglone.
- Tekst i logotypy: około 1 mm wysokości lub głębokości, z pogrubioną, prostą czcionką.
- Ostre krawędzie stają się lekko zaokrąglone; proszę nie polegać na krawędziach ostrych jak nóż.
- Barwione części są kolorowane w warstwie powierzchniowej za pomocą płynnych barwników TCN. Kolor nie dodaje powłoki, więc wymiary nie ulegają zmianie. Proszę sprawdzić katalog kolorów.
Rozmiar części i podział
FORMIGA P 110 Velocis ma nominalną komorę o wymiarach 200 × 250 × 330 mm. Kalkulator sprawdza, czy każda część się mieści, również w pozycjach pochylonych, i informuje, jeśli część pasuje tylko po przekątnej lub wcale. Większe części można podzielić na sekcje łączone na jaskółczy ogon, kołki, śruby lub klej; część, która ledwo mieści się po przekątnej, jest często tańsza po podziale, ponieważ lepiej układa się z innymi częściami. Rozmiar i układanie to również największe czynniki wpływające na cenę, wyjaśnione w kosztach druku 3D SLS.
Pliki
Kalkulator akceptuje pliki STEP i STL. STEP zawiera swoje jednostki i dokładną geometrię; STL to siatka trójkątów bez jednostek, odczytywana jako milimetry z możliwością przełączenia na cale. Każda bryła w pliku staje się oddzielną częścią. Więcej w STEP vs STL.
Lista kontrolna przed przesłaniem
- Ścianki o grubości co najmniej 0.8 do 1.0 mm, najlepiej równe 1.5 do 3 mm.
- Otwory co najmniej około 1,5 mm; dokładne otwory zaplanowane do rozwiercania.
- Grube przekroje wydrążone lub użebrowane; każda wnęka ma co najmniej dwa otwory ewakuacyjne o wielkości co najmniej 5 mm.
- Co najmniej 0,5 mm odstępu między ruchomymi częściami.
- Elementy elastyczne zorientowane w płaszczyźnie warstwy.
- Duże płaskie płyty użebrowane lub zakrzywione.
- Tekst o wysokości lub głębokości co najmniej około 1 mm.
- Część mieści się w wymiarach 200 × 250 × 330 mm lub jest podzielona.
- Wymiary sprawdzone pod kątem ogólnej tolerancji ±0,3% (min. ±0,3 mm).
Wartości specyficzne dla projektu, takie jak grubość ścianki pod obciążeniem, wypustki pod gwinty czy wytrzymałość połączenia, zależą od zastosowania. W tych kwestiach specjaliści z prototype.builders mogą przeanalizować Państwa założenia projektowe. Lektura uzupełniająca: czym jest druk 3D SLS oraz przewodnik po nylonie PA12.
Po przejściu listy kontrolnej, błyskawiczny kalkulator SLS przeprowadza te same testy na Państwa pliku i wyświetla cenę.
Najczęściej zadawane pytania
Jaka jest minimalna grubość ścianki dla druku SLS?
Powszechną wytyczną dla spiekanego laserowo PA 12 jest od 0,8 do 1,0 mm. Ścianki o grubości od około 1,5 do 3 mm są bardziej wytrzymałe w przypadku większości części. Kalkulator ostrzega, gdy znaczna część detalu jest cieńsza niż 0,8 mm.
Jak duże muszą być otwory ewakuacyjne w częściach SLS?
Każdy wydrążony obszar powinien mieć co najmniej dwa otwory ewakuacyjne o wielkości co najmniej 5 mm, najlepiej po przeciwnych stronach. Proszek w zamkniętej wnęce nie może zostać usunięty i pozostaje w części.
Czy SLS wymaga podpór lub kątów pochylenia?
Nie. Niestopiony proszek podpiera element podczas drukowania, dlatego nawisy, podcięcia i wewnętrzne kanały nie wymagają podpór, a kąty pochylenia nie są potrzebne, ponieważ nie używa się formy.
Jaki jest najmniejszy otwór, jaki może wydrukować SLS?
Otwory o średnicy około 1.5 mm i większe są niezawodne. Mniejsze otwory mogą wypełnić się częściowo spieczonym proszkiem. Aby uzyskać dokładne otwory, należy zaprojektować je w rozmiarze nominalnym, a po wydrukowaniu wywiercić lub rozwiercić.
Jaki jest największy element, który mogą Państwo wydrukować?
Nominalna komora maszyny EOS FORMIGA P 110 Velocis ma wymiary 200 x 250 x 330 mm. Kalkulator sprawdza, czy element się mieści, uwzględniając pozycje pochylone; większe elementy można podzielić i połączyć.
Czy orientacja wpływa na wytrzymałość elementów SLS?
Tak, w pewnym stopniu. Dla materiału PA 2200, EOS podaje wytrzymałość na rozciąganie 48 MPa i wydłużenie przy zerwaniu 18 % w płaszczyźnie warstwy oraz 42 MPa i 4 % w poprzek warstw, dlatego elementy zginane powinny leżeć w płaszczyźnie warstwy.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę