
Smernice za načrtovanje SLS: Debelina sten, luknje, odprtine za praznjenje in minimalne podrobnosti
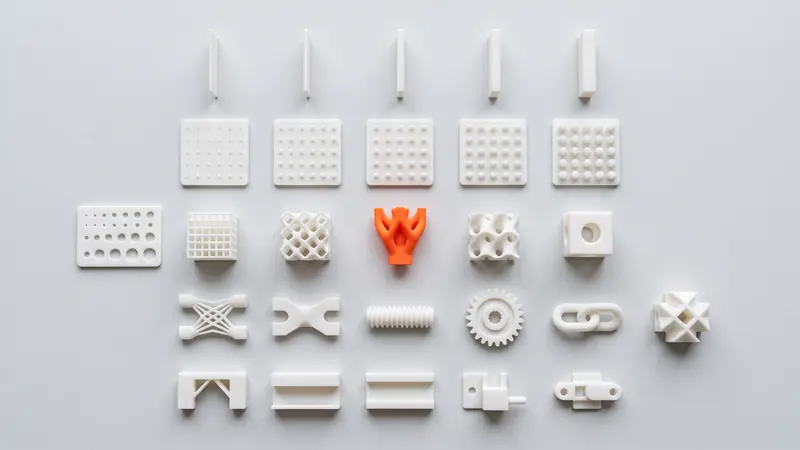
Selektivno lasersko sintranje odpušča veliko: brez podpor, brez nagibnih kotov, brez orodij. Kljub temu nekaj pravil odloča o tem, ali bo del močan, natančen in cenovno ugoden. Ta stran jih zbira na enem mestu za lasersko sintran najlon PA 12, pojasnjuje razlog za vsakim pravilom in ponuja povezave do podrobnih vodnikov o tolerancah, navojih in zaskočnih spojih.
Postopek na kratko
Laser spaja tanke sloje prahu PA 12 v ogrevani komori. Nespojen prah okoli kosa ga podpira, zato previsi, spodrezave in notranji kanali ne potrebujejo podpornih struktur. Po tiskanju se kosi počasi ohladijo v prahu, se razpakirajo, peskajo in polirajo ter po želji obarvajo. Vsako spodnje pravilo izhaja iz enega od teh korakov.
| Naša oprema | Vrednost | Vir |
|---|---|---|
| Tiskalnik | EOS FORMIGA P 110 Velocis | EOS |
| Velikost komore (nominalna) | 200 × 250 × 330 mm | Podatki sistema EOS |
| Material | Beli najlon PA 12 (EOS PA 2200) | EOS |
| Debelina plasti | 0.12 mm | EOS, proces PA 2200 Balance |
| Končna obdelava | Obstreljevanje s steklenimi kroglicami in poliranje v DyeMansion Powershot DUAL, vključeno | DyeMansion |
| Barvanje | TCN tekoča barvila, 61 barv (črna in oranžna na zalogi) | TCN |
| Splošna toleranca | ±0,3 %, min. ±0,3 mm (naše smernice za oblikovanje) | SLS Market |
Pravilnik
To so splošne industrijske smernice za lasersko sintran PA 12. So izhodišča, ne stroge omejitve: geometrija, usmerjenost in velikost igrajo svojo vlogo.
| Lastnost | Smernica | Zakaj |
|---|---|---|
| Najmanjša debelina stene | 0,8 do 1,0 mm | Tanjše stene se lahko zlomijo med razpakiranjem in obstreljevanjem; kalkulator opozori pod 0,8 mm |
| Priporočena stena za stabilne dele | približno 1,5 do 3 mm | Dovolj togo za rokovanje, dovolj tanko, da se izognemo krčenju in ugrezninam |
| Najmanjši premer izvrtine | približno 1,5 mm | Majhne izvrtine se zapolnijo z delno sintranim prahom |
| Reža med deli, natisnjenimi na mestu | vsaj 0,5 mm | Ožje reže se lahko sprimejo |
| Drsni prileg med dvema natisnjenima deloma | skupno približno 0.3 do 0,5 mm | Oprijem prahu in toleranca |
| Izhodne luknje v votlih delih | vsaj dve, vsaj 5 mm | Prah je treba izpihati; zaprt prah ostane v delu |
| Izbočeno ali vgravirano besedilo | približno 1 mm visoko ali globoko | Površina prahu zmehča drobne detajle |
| Debeli polni preseki | Naredite jih votle ali dodajte rebra | Kopičenje toplote povzroča krčenje, ugreze in zvijanje |
| Velike ravne plošče | Dodajte rebra, prirobnico ali rahlo ukrivljenost | Ravna območja se ohlajajo neenakomerno in se lahko upognejo |
| Največji del | Prilegati se mora komori velikosti 200 × 250 × 330 mm | Kalkulator preveri prileganje, vključno z nagnjenimi položaji |
Stene
Debelina stene je pravilo, ki je najbolj pomembno. Če je pretanka, se stena med razpakiranjem in obstreljevanjem zlomi ali upogne; če je predebela, se del neenakomerno skrči, zvije in porabi več prahu, kot je potrebno. Enakomerna stena debeline od približno 1.5 do 3 mm je udobno območje za ohišja, nosilce in pokrove. Kjer potrebujete togost, dodajte rebra, namesto da bi odebelili celotno steno.
- Debelina stene naj bo čim bolj enakomerna po celotnem delu.
- Izogibajte se debelim izboklinam poleg tankih sten; izdolbite jih.
- Notranje kote zaokrožite, da porazdelite napetost.
- Tanki samostojni elementi (zatiči, zavihki, rebra) potrebujejo večjo debelino kot stene, ki so podprte na obeh straneh.
Ko naložite model, pregled zasnove v kalkulatorju izmeri stene in opozori, ko je opazen delež dela tanjši od 0.8 mm.
Luknje, zatiči in reže
Zrna prahu ob zlitih obrisih se delno stopijo in prilepijo na površino. Zato so luknje in reže nekoliko manjše, zatiči pa nekoliko večji od načrtovanih. Luknje, manjše od približno 1.5 mm, se lahko zaprejo, dolge in ozke luknje pa je težko očistiti.
- Luknje načrtujte na nazivno velikost in jih izvrtajte ali povrtajte, ko potrebujete natančen premer.
- Majhnim skoznjim luknjam določite večji premer ali krajšo dolžino, da se lahko prah izpiha.
- Za vijake, navoje in vstavke glejte navoji in toplotno vstavljeni vstavki v SLS PA 12.
- Za uleme in zračnosti glejte SLS tolerance in zračnosti.
Votli deli in odprtine za praznjenje
Votlenje debelega dela prihrani material in zmanjša popačenje. Vendar prahu znotraj zaprte votline ni mogoče nikoli odstraniti: ostane v delu kot rahel prah ali mehka pogača in dodaja težo. Vsakemu votlemu območju zagotovite vsaj dve odprtini za praznjenje velikosti vsaj 5 mm, idealno na nasprotnih straneh, da lahko zrak teče skozi, medtem ko se prah izpihuje.
Kalkulator ob nalaganju modela najde zaprte votline, jih označi v 3D-pregledovalniku in del oceni kot poln, dokler niso dodane odprtine za praznjenje. Prav tako označi globoke, ozke kanale, iz katerih je težko odstraniti prah.
Gibljivi deli in sklopi
Ker je del med tiskanjem obdan z rahlim prahom, se lahko tečaji, verige, kroglični zglobi in zobniški prenosi natisnejo že sestavljeni. Med gibljivimi površinami ohranite vsaj 0,5 mm, poskrbite, da lahko prah uide iz vsakega spoja, in se izogibajte dolgim, ozkim režam. Za sponke in zapahe vodnik za oblikovanje zaskočnih spojev prikazuje, kako dimenzionirati nosilce, da se upogibajo, ne da bi se zlomili.
Usmerjenost in sloji
Sloji so debeli 0,12 mm. Na rahlo nagnjenih površinah so vidne drobne stopničke; navpične in vodoravne ploskve so videti najbolj enakomerne. Trdnost je odvisna tudi od smeri: EOS navaja natezno trdnost 48 MPa in raztezek ob prelomu 18 % v ravnini sloja za PA 2200, v primerjavi z 42 MPa in 4 % prečno na sloje. Deli, ki se upogibajo, kot so sponke in gibljivi elementi, so najmočnejši, če smer upogibanja leži v ravnini sloja.
V kalkulatorju lahko izberete ravnino sloja za vsak del (XY, XZ ali YZ) ali pa odločitev prepustite nam. Priprava na tisk nato usmeri del v tiskalnem poslu; če je ena ploskev ali smer kritična, jo oblikujte tako, da ni odvisna od usmerjenosti, ali pa to zabeležite ob oddaji naročila.
Površina, besedilo in podrobnosti
Lasersko sintran PA 12 ima mat, rahlo zrnato površino. Obstreljevanje s steklenimi kroglicami in poliranje v DyeMansion Powershot DUAL, ki je vključeno v vsako naročilo, jo naredi bolj enakomerno in prijetno na dotik; po navedbah DyeMansion ta obdelava površino stisne in ne odstranjuje materiala, zato se geometrija ohrani. Robovi so rahlo zaobljeni.
- Besedilo in logotipi: približno 1 mm visoki ali globoki, s krepko, preprosto pisavo.
- Ostri robovi postanejo rahlo zaobljeni; ne zanašajte se na ostre robove kot pri nožu.
- Barvani deli so obarvani v površinskem sloju s tekočimi barvili TCN. Barva ne doda premaza, zato se dimenzije ne spremenijo. Oglejte si katalog barv.
Velikost dela in delitev
FORMIGA P 110 Velocis ima nominalno komoro 200 × 250 × 330 mm. Kalkulator preveri, ali se vsak del prilega, tudi v nagnjenih položajih, in to sporoči, če se del prilega samo diagonalno ali sploh ne. Večje dele je mogoče razdeliti na odseke, ki so spojeni z lastovičjimi repi, zatiči, vijaki ali lepilom; del, ki se komaj prilega diagonalno, je pogosto cenejši, če je razdeljen, saj se bolje gnezdi z drugimi deli. Velikost in gnezdenje sta tudi največja dejavnika pri ceni, kar je pojasnjeno v Cena SLS 3D tiskanja.
Datoteke
Kalkulator sprejema STEP in STL. STEP vsebuje svoje enote in natančno geometrijo; STL je trikotniška mreža brez enot, ki se bere kot milimetri s stikalom za palce. Vsako trdno telo v datoteki postane svoj del. Več v STEP proti STL.
Kontrolni seznam pred nalaganjem
- Stene vsaj 0,8 do 1,0 mm, idealno enakomernih 1,5 do 3 mm.
- Luknje vsaj približno 1,5 mm; natančne izvrtine načrtovane za povrtavanje.
- Debeli deli votli ali orebreni; vsaka votlina ima vsaj dve izhodni luknji velikosti vsaj 5 mm.
- Vsaj 0,5 mm med deli, ki se premikajo.
- Upogljivi elementi usmerjeni v ravnini sloja.
- Velike ravne plošče orebrene ali ukrivljene.
- Besedilo visoko ali globoko vsaj približno 1 mm.
- Del se prilega v 200 × 250 × 330 mm, ali pa je razdeljen.
- Dimenzije preverjene glede na splošno toleranco ±0,3 % (min. ±0,3 mm).
Vrednosti, specifične za zasnovo, kot so debelina stene pod obremenitvijo, nastavki za vložke ali trdnost spoja, so odvisne od aplikacije. Za te lahko strokovnjaki pri prototype.builders pregledajo vaš namen zasnove. Dodatno branje: kaj je 3D tiskanje SLS in vodnik za najlon PA12.
Ko je kontrolni seznam končan, takojšnji kalkulator SLS izvede enaka preverjanja na vaši datoteki in prikaže ceno.
Pogosta vprašanja
Kakšna je minimalna debelina stene za tiskanje SLS?
Splošna smernica za lasersko sintran PA 12 je 0,8 do 1,0 mm. Stene debeline približno 1,5 do 3 mm so bolj robustne za večino delov. Kalkulator opozori, ko je opazen delež dela tanjši od 0,8 mm.
Kako velike morajo biti izhodne luknje pri delih SLS?
Vsakemu votlemu območju zagotovite vsaj dve izhodni luknji velikosti vsaj 5 mm, idealno na nasprotnih straneh. Prahu v zaprti votlini ni mogoče odstraniti in ostane v delu.
Ali SLS potrebuje podpore ali kote nagiba?
Ne. Nesintran prah podpira del med tiskanjem, zato previsi, spodrezave in notranji kanali ne potrebujejo podpor, prav tako niso potrebni nagibi, ker ni kalupa.
Kakšna je najmanjša luknja, ki jo lahko natisne SLS?
Luknje velikosti približno 1.5 mm in večje so zanesljive. Manjše luknje se lahko zapolnijo z delno sintranim prahom. Za natančne izvrtine načrtujte nazivno velikost in po tiskanju izvrtajte ali povrtajte.
Kakšen je največji del, ki ga lahko natisnete?
Nazivna komora naprave EOS FORMIGA P 110 Velocis je 200 x 250 x 330 mm. Kalkulator preveri, ali se del prilega, vključno z nagnjenimi položaji; večje dele je mogoče razdeliti in združiti.
Ali usmerjenost vpliva na trdnost delov SLS?
Da, nekoliko. Za PA 2200 EOS navaja 48 MPa natezne trdnosti in 18 % raztezek ob pretrgu znotraj ravnine sloja ter 42 MPa in 4 % prečno na sloje, zato morajo upogljivi elementi ležati v ravnini sloja.
Pridobite takojšnjo ceno
Naložite datoteke STEP ali STL v kalkulator in v nekaj sekundah preverite ceno svojih delov: bel najlon PA 12, vključeno obstreljevanje in poliranje, neobvezno barvanje v 61 barvah, tri hitrosti dostave. Od tam pošljete predogled naročila v potrditev.
Drug material, NDA ali velika serija? Pišite nam. Za pomoč pri oblikovanju in razvoj prototipov obiščite prototype.builders.
Pridobite takojšnjo ceno