
SLS Ontwerprichtlijnen: Wanddikte, Gaten, Ontsnappingsgaten en Minimale Kenmerken
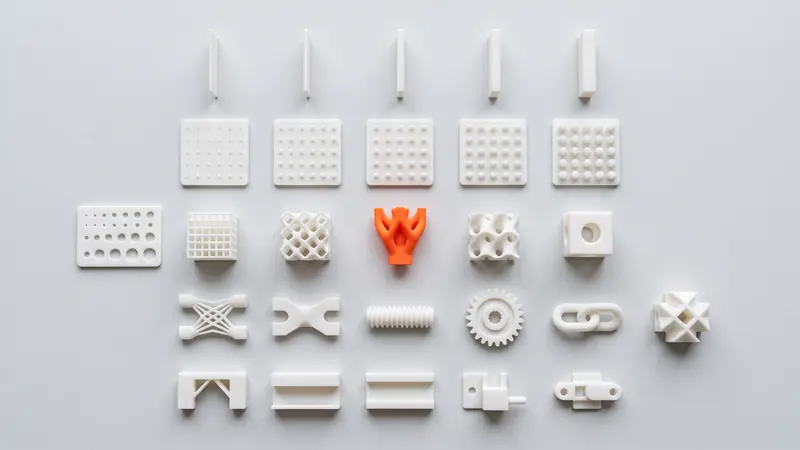
Selective laser sintering vergeeft veel: geen supports, geen lossingshoeken, geen gereedschap. Toch bepalen een paar regels of een onderdeel sterk, nauwkeurig en betaalbaar uit de printer komt. Deze pagina verzamelt ze op één plek voor laser-gesinterd Nylon PA 12, legt de reden achter elke regel uit en linkt naar de gedetailleerde gidsen over toleranties, schroefdraden en snap-fits.
Het proces in het kort
Een laser smelt dunne lagen PA 12 poeder samen in een verwarmde kamer. Het ongesmolten poeder rondom het onderdeel ondersteunt het, waardoor overhangende delen, ondersnijdingen en interne kanalen geen ondersteuningsstructuren nodig hebben. Na het printen koelen de onderdelen langzaam af in het poeder, worden ze uitgepakt, gestraald en gepolijst, en optioneel geverfd. Elke onderstaande regel volgt uit een van deze stappen.
| Onze opstelling | Waarde | Bron |
|---|---|---|
| Printer | EOS FORMIGA P 110 Velocis | EOS |
| Kamergrootte (nominaal) | 200 × 250 × 330 mm | EOS systeemgegevens |
| Materiaal | Wit Nylon PA 12 (EOS PA 2200) | EOS |
| Laagdikte | 0.12 mm | EOS, PA 2200 Balance-proces |
| Afwerking | Glasparelstralen en polijsten in een DyeMansion Powershot DUAL, inbegrepen | DyeMansion |
| Kleuren | TCN vloeibare kleurstoffen, 61 kleuren (zwart en oranje op voorraad) | TCN |
| Algemene tolerantie | ±0,3 %, min ±0,3 mm (onze ontwerprichtlijn) | SLS Market |
Het regelboek
Dit zijn algemene brancherichtlijnen voor lasergesinterd PA 12. Het zijn uitgangspunten, geen harde grenzen: geometrie, oriëntatie en grootte spelen allemaal een rol.
| Kenmerk | Richtlijn | Waarom |
|---|---|---|
| Minimale wanddikte | 0,8 tot 1,0 mm | Dunnere wanden kunnen breken tijdens het uitpakken en stralen; de calculator waarschuwt onder 0,8 mm |
| Aanbevolen wanddikte voor stabiele onderdelen | ongeveer 1,5 tot 3 mm | Stijf genoeg voor hantering, dun genoeg om krimp en inzakkingen te voorkomen |
| Minimale gatdiameter | ongeveer 1,5 mm | Kleine gaten raken gevuld met deels gesinterd poeder |
| Tussenruimte tussen in-place geprinte onderdelen | minimaal 0,5 mm | Kleinere tussenruimtes kunnen samensmelten |
| Schuifpassing tussen twee geprinte onderdelen | ongeveer 0,3 tot 0,5 mm in totaal | Poederhechting en tolerantie |
| Afvoergaten in holle onderdelen | minstens twee, minstens 5 mm | Poeder moet eruit worden geblazen; ingesloten poeder blijft in het onderdeel |
| Opliggende of gegraveerde tekst | ongeveer 1 mm hoog of diep | Het poederoppervlak verzacht fijne details |
| Dikke massieve doorsneden | Maak ze hol of voeg ribben toe | Warmteophoping veroorzaakt krimp, inzakkingen en kromtrekken |
| Grote vlakke platen | Voeg ribben, een flens of een lichte kromming toe | Platte vlakken koelen ongelijkmatig af en kunnen doorbuigen |
| Grootste onderdeel | Moet in de kamer van 200 × 250 × 330 mm passen | De calculator controleert of het past, inclusief gekantelde posities |
Wanden
Wanddikte is de belangrijkste regel. Te dun en de wand breekt of buigt tijdens het uitpakken en stralen; te dik en het onderdeel krimpt ongelijkmatig, trekt krom en gebruikt meer poeder dan nodig is. Een gelijkmatige wand van ongeveer 1.5 tot 3 mm is het comfortabele bereik voor behuizingen, beugels en afdekkingen. Waar je stijfheid nodig hebt, voeg ribben toe in plaats van de hele wand dikker te maken.
- Houd de wanddikte zo gelijkmatig mogelijk over het hele onderdeel.
- Vermijd dikke klompen naast dunne wanden; hol ze uit.
- Rond interne hoeken af met een afronding om de spanning te verdelen.
- Dunne, op zichzelf staande kenmerken (pinnen, lipjes, vinnen) hebben meer dikte nodig dan wanden die aan beide kanten worden ondersteund.
Wanneer je een model uploadt, meet de ontwerpbeoordeling van de calculator de wanden en waarschuwt wanneer een aanzienlijk deel van het onderdeel dunner is dan 0.8 mm.
Gaten, pinnen en sleuven
Poederkorrels naast de gesmolten omtrek smelten gedeeltelijk en blijven aan het oppervlak plakken. Daarom vallen gaten en sleuven iets kleiner uit en pinnen iets groter dan ontworpen. Gaten onder ongeveer 1.5 mm kunnen dichtslibben, en lange, smalle gaten zijn moeilijk schoon te maken.
- Ontwerp gaten op nominale grootte en boor of ruim ze op wanneer je een nauwkeurige diameter nodig hebt.
- Geef kleine doorlopende gaten een grotere diameter of kortere lengte zodat het poeder eruit geblazen kan worden.
- Voor schroeven, schroefdraad en inserts zie schroefdraad en heat-set inserts in SLS PA 12.
- Voor passingen en spelingen zie SLS toleranties en spelingen.
Holle onderdelen en ontsnappingsgaten
Het uithollen van een dik onderdeel bespaart materiaal en vermindert vervorming. Maar het poeder in een gesloten holte kan nooit worden verwijderd: het blijft in het onderdeel als los poeder of een zachte koek en voegt gewicht toe. Geef elk hol gebied minstens twee ontsnappingsgaten van minstens 5 mm, idealiter aan weerszijden, zodat er lucht doorheen kan stromen terwijl het poeder eruit wordt geblazen.
De calculator vindt ingesloten holtes wanneer je een model uploadt, markeert ze in de 3D-viewer en berekent de prijs van het onderdeel als massief totdat er ontsnappingsgaten zijn toegevoegd. Het markeert ook diepe, smalle kanalen waaruit poeder moeilijk te verwijderen is.
Bewegende delen en assemblages
Omdat het onderdeel tijdens het printen omringd is door los poeder, kunnen scharnieren, kettingen, kogelgewrichten en tandwielstelsels al geassembleerd geprint worden. Houd minimaal 0,5 mm tussen de bewegende oppervlakken, zorg ervoor dat het poeder uit elk scharnierpunt kan ontsnappen en vermijd lange, smalle kieren. Voor clips en sluitingen laat de ontwerpgids voor klikverbindingen zien hoe de balkjes gedimensioneerd moeten worden zodat ze buigen zonder te breken.
Oriëntatie en lagen
Lagen zijn 0,12 mm dik. Licht hellende oppervlakken vertonen fijne trapjes; verticale en horizontale vlakken zien er het meest uniform uit. De sterkte is ook afhankelijk van de richting: EOS geeft een treksterkte van 48 MPa en een rek bij breuk van 18 % binnen het laagvlak voor PA 2200, vergeleken met 42 MPa en 4 % dwars op de lagen. Onderdelen die buigen, zoals clips en flexibele elementen, zijn het sterkst wanneer de buigrichting in het laagvlak ligt.
In de calculator kun je het laagvlak per onderdeel kiezen (XY, XZ of YZ) of ons laten beslissen. De printvoorbereiding oriënteert het onderdeel vervolgens in de printopdracht; als één vlak of richting kritiek is, ontwerp het dan zo dat het niet afhankelijk is van de oriëntatie, of vermeld het wanneer je de bestelling plaatst.
Oppervlak, tekst en details
Lasergesinterd PA 12 heeft een mat, licht korrelig oppervlak. Stralen met glasparels en polijsten in de DyeMansion Powershot DUAL, inbegrepen bij elke bestelling, maakt het uniformer en aangenamer om aan te raken; volgens DyeMansion verdicht deze oppervlaktebehandeling het oppervlak in plaats van materiaal te verwijderen, zodat de geometrie behouden blijft. Randen worden licht afgerond.
- Tekst en logo's: ongeveer 1 mm hoog of diep, met een vet, eenvoudig lettertype.
- Scherpe randen worden licht afgerond; vertrouw niet op vlijmscherpe randen.
- Gekleurde onderdelen worden in de oppervlaktelaag gekleurd door vloeibare TCN kleurstoffen. De kleur voegt geen coating toe, dus de afmetingen veranderen niet. Bekijk de kleurencatalogus.
Onderdeelgrootte en opsplitsen
De FORMIGA P 110 Velocis heeft een nominale kamer van 200 × 250 × 330 mm. De calculator controleert of elk onderdeel past, ook in gekantelde posities, en geeft het aan als een onderdeel alleen diagonaal of helemaal niet past. Grotere onderdelen kunnen worden opgesplitst in secties die worden verbonden met zwaluwstaarten, pinnen, schroeven of lijm; een onderdeel dat nog maar net diagonaal past, is vaak goedkoper als het wordt opgesplitst, omdat het beter nest met andere onderdelen. Grootte en nesting zijn ook de grootste factoren in de prijs, uitgelegd in SLS 3D-printkosten.
Bestanden
De calculator accepteert STEP en STL. STEP bevat zijn eenheden en exacte geometrie; STL is een driehoeksnetwerk zonder eenheden, gelezen als millimeters met een inch-schakelaar. Elk massief lichaam in een bestand wordt een eigen onderdeel. Meer in STEP vs STL.
Checklist voordat je uploadt
- Wanden minimaal 0,8 tot 1,0 mm, idealiter een gelijkmatige 1,5 tot 3 mm.
- Gaten van ten minste ongeveer 1,5 mm; nauwkeurige boringen gepland om te ruimen.
- Dikke secties uitgehold of geribbeld; elke holte heeft ten minste twee ontsnappingsgaten van ten minste 5 mm.
- Ten minste 0,5 mm tussen bewegende delen.
- Buigzame elementen georiënteerd in het laagvlak.
- Grote platte platen geribbeld of gebogen.
- Tekst ten minste ongeveer 1 mm hoog of diep.
- Het onderdeel past in 200 × 250 × 330 mm, of het is opgesplitst.
- Afmetingen gecontroleerd tegen de algemene tolerantie van ±0,3 % (min ±0,3 mm).
Ontwerpspecifieke waarden zoals wanddikte onder belasting, montagebussen of de sterkte van een verbinding zijn afhankelijk van de toepassing. Hiervoor kunnen de specialisten van prototype.builders uw ontwerpintentie beoordelen. Achtergrondinformatie: wat is SLS 3D-printen en de PA12 nylon gids.
Wanneer de checklist is afgerond, voert de directe SLS calculator dezelfde controles uit op uw bestand en toont de prijs.
Veelgestelde vragen
Wat is de minimale wanddikte voor SLS printen?
Een veelvoorkomende richtlijn voor lasergesinterd PA 12 is 0,8 tot 1,0 mm. Wanden van ongeveer 1,5 tot 3 mm zijn robuuster voor de meeste onderdelen. De calculator waarschuwt wanneer een aanzienlijk deel van een onderdeel dunner is dan 0,8 mm.
Hoe groot moeten ontsnappingsgaten zijn in SLS onderdelen?
Geef elk hol gebied ten minste twee ontsnappingsgaten van ten minste 5 mm, idealiter aan weerszijden. Poeder in een gesloten holte kan niet worden verwijderd en blijft in het onderdeel.
Heeft SLS supportstructuren of lossingshoeken nodig?
Nee. Het ongesmolten poeder ondersteunt het onderdeel tijdens het printen, dus overhangende delen, ondersnijdingen en interne kanalen hebben geen ondersteuning nodig, en er zijn geen lossingshoeken nodig omdat er geen mal is.
Wat is het kleinste gat dat SLS kan printen?
Gaten van ongeveer 1,5 mm en groter zijn betrouwbaar. Kleinere gaten kunnen zich vullen met gedeeltelijk gesinterd poeder. Voor nauwkeurige boringen ontwerpt u op nominale grootte en boort of ruimt u na het printen.
Wat is het grootste onderdeel dat u kunt printen?
De nominale kamer van de EOS FORMIGA P 110 Velocis is 200 x 250 x 330 mm. De calculator controleert of een onderdeel past, inclusief gekantelde posities; grotere onderdelen kunnen worden gesplitst en samengevoegd.
Heeft de oriëntatie invloed op de sterkte van SLS-onderdelen?
Ja, enigszins. Voor PA 2200 geeft EOS 48 MPa treksterkte en 18 % rek bij breuk binnen het laagvlak en 42 MPa en 4 % dwars op de lagen, dus buigende kenmerken moeten in het laagvlak liggen.
Ontvang een directe prijs
Upload STEP of STL bestanden naar de calculator en zie de prijs van uw onderdelen in seconden: wit Nylon PA 12, inclusief stralen en polijsten, optioneel verven in 61 kleuren, drie levertijden. Van daaruit stuurt u het besteloverzicht ter bevestiging.
Een ander materiaal, een NDA of een grote serie? Schrijf ons. Voor ontwerphulp en prototype-ontwikkeling, zie prototype.builders.
Ontvang een directe prijs