
Riktlinjer för SLS-design: Väggtjocklek, hål, evakueringshål och minsta detaljer
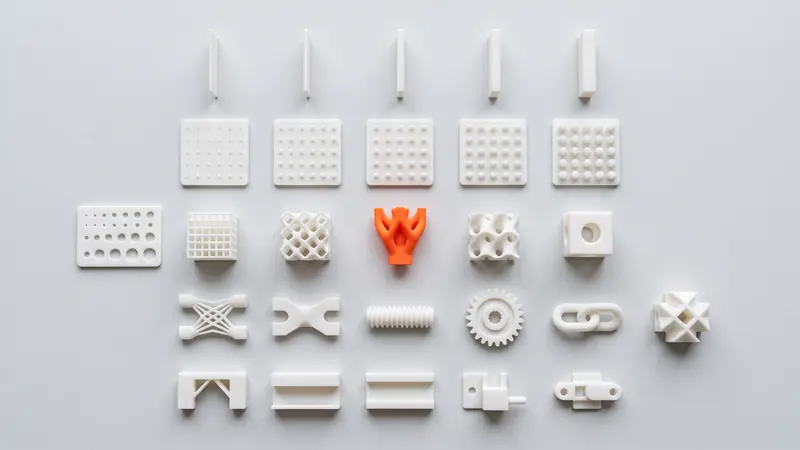
Selektiv lasersintring förlåter mycket: inga stödstrukturer, inga släppningsvinklar, inga verktyg. Några få regler avgör ändå om en del blir stark, exakt och prisvärd. Den här sidan samlar dem på ett ställe för lasersintrad nylon PA 12, förklarar anledningen bakom varje regel och länkar till detaljerade guider om toleranser, gängor och snäpplås.
Processen i korthet
En laser smälter samman tunna lager av PA 12-pulver inuti en uppvärmd kammare. Det osmälta pulvret runt detaljen stöder den, så överhäng, underskärningar och inre kanaler behöver inga stödstrukturer. Efter utskriften svalnar detaljerna långsamt i pulvret, packas upp, blästras och poleras, och färgas eventuellt. Varje regel nedan följer av ett av dessa steg.
| Vår uppsättning | Värde | Källa |
|---|---|---|
| Skrivare | EOS FORMIGA P 110 Velocis | EOS |
| Kammarstorlek (nominell) | 200 × 250 × 330 mm | EOS systemdata |
| Material | Vit nylon PA 12 (EOS PA 2200) | EOS |
| Lagertjocklek | 0.12 mm | EOS, PA 2200 Balance-process |
| Efterbehandling | Glaskuleblästring och polering i en DyeMansion Powershot DUAL, ingår | DyeMansion |
| Färgning | TCN flytande färgämnen, 61 färger (svart och orange i lager) | TCN |
| Generell tolerans | ±0,3 %, min ±0,3 mm (vår designriktlinje) | SLS Market |
Regelboken
Dessa är vanliga branschriktlinjer för lasersintrad PA 12. De är utgångspunkter, inte hårda gränser: geometri, orientering och storlek spelar alla in.
| Egenskap | Riktlinje | Varför |
|---|---|---|
| Minsta väggtjocklek | 0,8 till 1,0 mm | Tunnare väggar kan gå sönder under uppackning och blästring; kalkylatorn varnar under 0,8 mm |
| Rekommenderad väggtjocklek för stabila delar | cirka 1,5 till 3 mm | Tillräckligt styv för hantering, tillräckligt tunn för att undvika krympning och sjunkmärken |
| Minsta håldiameter | cirka 1,5 mm | Små hål fylls med delvis sintrat pulver |
| Spalt mellan delar som skrivs ut på plats | minst 0,5 mm | Smalare spalter kan smälta samman |
| Glidpassning mellan två utskrivna delar | cirka 0,3 till 0,5 mm totalt | Pulvervidhäftning och tolerans |
| Evakueringshål i ihåliga delar | minst två, minst 5 mm | Pulver måste blåsas ut; inneslutet pulver stannar kvar i delen |
| Präglad eller graverad text | cirka 1 mm hög eller djup | Pulverytan mjukar upp fina detaljer |
| Tjocka solida partier | Gör dem ihåliga eller lägg till ribbor | Värmeackumulering orsakar krympning, sjunkmärken och skevhet |
| Stora plana plattor | Lägg till ribbor, en fläns eller lätt krökning | Platta ytor svalnar ojämnt och kan böja sig |
| Största del | Måste rymmas i kammaren på 200 × 250 × 330 mm | Kalkylatorn kontrollerar passformen, inklusive lutande positioner |
Väggar
Väggtjocklek är den regel som spelar störst roll. För tunn och väggen går sönder eller böjs under uppackning och blästring; för tjock och detaljen krymper ojämnt, slår sig och använder mer pulver än nödvändigt. En jämn vägg på cirka 1,5 till 3 mm är det bekväma intervallet för höljen, fästen och lock. Där du behöver styvhet, lägg till ribbor istället för att göra hela väggen tjockare.
- Håll väggtjockleken så jämn som möjligt över hela detaljen.
- Undvik tjocka klumpar bredvid tunna väggar; gröp ur dem.
- Runda av inre hörn med en radie för att fördela spänningar.
- Tunna fristående detaljer (stift, flikar, flänsar) behöver mer tjocklek än väggar som stöds på båda sidor.
När du laddar upp en modell mäter kalkylatorns designgranskning väggarna och varnar när en märkbar del av detaljen är tunnare än 0,8 mm.
Hål, stift och spår
Pulverkorn bredvid den smälta konturen smälter delvis och fastnar på ytan. Det är därför hål och spår blir något mindre och stift något större än designat. Hål under cirka 1,5 mm kan stängas igen, och långa, smala hål är svåra att rengöra.
- Designa hål till nominell storlek och borra eller brotscha dem när du behöver en exakt diameter.
- Ge små genomgående hål en större diameter eller kortare längd så att pulver kan blåsas ut.
- För skruvar, gängor och insatser, se gängor och värmeinsatser i SLS PA 12.
- För passningar och spel, se SLS-toleranser och spel.
Ihåliga detaljer och evakueringshål
Att göra en tjock detalj ihålig sparar material och minskar förvrängning. Men pulvret inuti ett slutet hålrum kan aldrig tas bort: det stannar kvar i detaljen som löst pulver eller en mjuk kaka och lägger till vikt. Ge varje ihåligt område minst två evakueringshål på minst 5 mm, helst på motsatta sidor, så att luft kan strömma igenom medan pulvret blåses ut.
Kalkylatorn hittar inneslutna hålrum när du laddar upp en modell, markerar dem i 3D-visaren och prissätter detaljen som massiv tills evakueringshål läggs till. Den flaggar också för djupa, smala kanaler från vilka pulver är svårt att ta bort.
Rörliga delar och sammansättningar
Eftersom delen är omgiven av löst pulver under utskriften kan gångjärn, kedjor, kulleder och kuggväxlar skrivas ut redan monterade. Håll minst 0,5 mm mellan de rörliga ytorna, se till att pulvret kan komma ut från varje led och undvik långa, smala springor. För clips och spärrar visar designguiden för snäppfästen hur man dimensionerar balkarna så att de böjs utan att gå sönder.
Orientering och lager
Lagren är 0,12 mm tjocka. Svagt lutande ytor visar fina steg; vertikala och horisontella ytor ser mest enhetliga ut. Hållfastheten beror också på riktningen: EOS anger en draghållfasthet på 48 MPa och en brottöjning på 18 % inom lagerplanet för PA 2200, jämfört med 42 MPa och 4 % tvärs över lagren. Delar som böjs, såsom clips och fjädrande element, är starkast när böjningsriktningen ligger i lagerplanet.
I kalkylatorn kan du välja lagerplan per del (XY, XZ eller YZ) eller låta oss bestämma. Utskriftsförberedelsen orienterar sedan delen i utskriftsjobbet; om en yta eller riktning är kritisk, designa den så att den inte är beroende av orienteringen, eller notera det när du skickar beställningen.
Yta, text och detaljer
Lasersintrad PA 12 har en matt, lätt kornig yta. Glasblästring och polering i DyeMansion Powershot DUAL, som ingår i varje beställning, gör den mer enhetlig och behaglig att röra vid; enligt DyeMansion komprimerar denna ytbehandling ytan snarare än att ta bort material, så geometrin bibehålls. Kanterna rundas av något.
- Text och logotyper: cirka 1 mm höga eller djupa, med ett fetstilt, enkelt typsnitt.
- Vassa kanter blir något avrundade; förlita dig inte på knivskarpa kanter.
- Färgade delar färgas i ytskiktet med TCN flytande färgämnen. Färgen lägger inte till någon beläggning, så dimensionerna ändras inte. Se färgkatalogen.
Delstorlek och uppdelning
FORMIGA P 110 Velocis har en nominell kammare på 200 × 250 × 330 mm. Kalkylatorn kontrollerar om varje del får plats, även i lutande positioner, och meddelar om en del endast får plats diagonalt eller inte alls. Större delar kan delas upp i sektioner som sammanfogas med laxstjärtar, stift, skruvar eller lim; en del som precis får plats diagonalt är ofta billigare när den delas, eftersom den kan packas bättre med andra delar. Storlek och packning är också de största faktorerna för priset, vilket förklaras i Kostnad för SLS 3D-utskrift.
Filer
Kalkylatorn accepterar STEP och STL. STEP bär med sig sina enheter och exakta geometri; STL är ett triangelnät utan enheter, som läses som millimeter med en tum-växel. Varje solid kropp i en fil blir en egen del. Mer i STEP vs STL.
Checklista innan du laddar upp
- Väggar minst 0,8 till 1,0 mm, helst jämna 1,5 till 3 mm.
- Hål på minst cirka 1,5 mm; exakta borrhål planerade för brotschning.
- Tjocka sektioner urholkade eller försedda med ribbor; varje hålighet har minst två evakueringshål på minst 5 mm.
- Minst 0,5 mm mellan rörliga delar.
- Flexibla detaljer orienterade i lagerplanet.
- Stora platta skivor försedda med ribbor eller välvda.
- Text minst cirka 1 mm hög eller djup.
- Delen ryms inom 200 × 250 × 330 mm, eller så är den delad.
- Mått kontrollerade mot den generella toleransen på ±0,3 % (minst ±0,3 mm).
Designspecifika värden som väggtjocklek under belastning, monteringsklackar för insatser eller styrkan hos en fog beror på tillämpningen. För dessa kan specialisterna på prototype.builders granska din designavsikt. Bakgrundsläsning: vad är SLS 3D-utskrift och guiden till PA12-nylon.
När checklistan är klar kör den direkta SLS-kalkylatorn samma kontroller på din fil och visar priset.
Vanliga frågor
Vad är den minsta väggtjockleken för SLS-utskrift?
En vanlig riktlinje för lasersintrad PA 12 är 0,8 till 1,0 mm. Väggar på cirka 1,5 till 3 mm är mer robusta för de flesta delar. Kalkylatorn varnar när en märkbar andel av en del är tunnare än 0,8 mm.
Hur stora behöver evakueringshål vara i SLS-delar?
Ge varje ihåligt område minst två evakueringshål på minst 5 mm, helst på motsatta sidor. Pulver i ett slutet hålrum kan inte tas bort och stannar kvar i delen.
Behöver SLS stödstrukturer eller släppningsvinklar?
Nej. Det osmälta pulvret stöder detaljen under utskriften, så överhäng, underskärningar och inre kanaler behöver inga stöd, och inga släppningsvinklar behövs eftersom det inte finns någon gjutform.
Vad är det minsta hålet SLS kan skriva ut?
Hål på cirka 1,5 mm och större är tillförlitliga. Mindre hål kan fyllas med delvis sintrat pulver. För exakta hål, designa till nominell storlek och borra eller brotscha efter utskrift.
Vad är den största detaljen ni kan skriva ut?
Den nominella kammaren för EOS FORMIGA P 110 Velocis är 200 x 250 x 330 mm. Kalkylatorn kontrollerar om en detalj får plats, inklusive lutande positioner; större detaljer kan delas och fogas samman.
Påverkar orienteringen styrkan hos SLS-detaljer?
Ja, till viss del. För PA 2200 anger EOS 48 MPa draghållfasthet och 18 % brotttöjning inom lagerplanet och 42 MPa och 4 % tvärs över lagren, så flexande funktioner bör ligga i lagerplanet.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris