
Snäpplås i SLS PA 12: Designregler som överlever montering
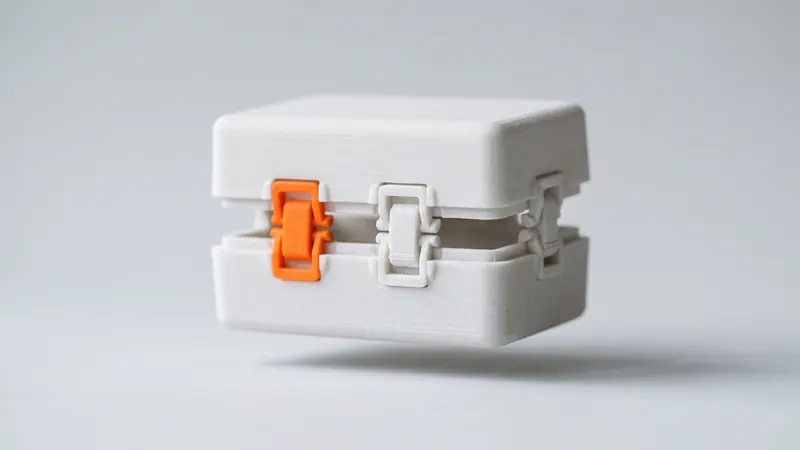
Snäppfästen fogar samman detaljer utan skruvar, verktyg eller lim, och lasersintrad PA 12 är ett av de få 3D-utskriftsmaterial som är tillräckligt sega för att få dem att fungera upprepade gånger. Huruvida ett clips klickar eller spricker avgörs av några få siffror: hur långt balken böjs, hur tjock den är vid roten och i vilken riktning den ligger i skrivaren. Den här guiden visar hur du får till dem på rätt sätt.
Varför SLS-nylon passar för snäppfästen
Ett snäppfäste fungerar genom att böja undan en flexibel detalj under monteringen och låta den fjädra tillbaka bakom en hake. Materialet måste töjas utan att gå sönder och återfå sin form. PA 12 gör båda delarna ganska bra: för PA 2200 anger EOS en brottöjning på 18 % inom lagerplanet och en draghållfasthet på 48 MPa. Många harts- och filamentdetaljer är antingen sprödare eller mycket svagare mellan lagren, vilket är anledningen till att snäppfästen är en klassisk tillämpning för SLS.
Samma EOS-data innehåller den viktigaste varningen: tvärs över lagren sjunker brottöjningen till 4 % och draghållfastheten till 42 MPa. Ett clips som böjs tvärs över lagren kan gå sönder vid en bråkdel av den utböjning det överlever i lagerplanet.
Typer av snäppfästen
| Typ | Hur det fungerar | Typisk användning |
|---|---|---|
| Fjädrande tunga | En balk med en hake böjs och hakar fast bakom en kant | Höljeslock, batteriluckor, panelclips |
| Ringformad | En ringformad vulst expanderar över ett spår | Kapsyler, runda lock, kulleder |
| Torsion | En spak vrids runt en liten axel | Öppningsbara spärrar, tryckknappar |
| U-formad fjädrande tunga | En vikt balk som är längre på ett litet utrymme | Kompakta clips med större utböjning |
Snäpplås med fjädrande tunga är de vanligaste och enklaste att beräkna, så resten av denna guide fokuserar på dem.
Det viktigaste mätvärdet: töjning vid basen
När en fribärande balk böjs, sträcks materialet vid dess rot mest. Om denna töjning överstiger vad materialet tål, spricker balken eller förblir permanent böjd. För en rak balk med konstant rektangulärt tvärsnitt är den klassiska uppskattningen från handböcker för snäppfästen:
töjning ε = 1.5 × t × y ÷ L²
- t = balkens tjocklek vid roten, i böjriktningen
- y = utböjning som krävs för att gå fri från haken (hakens djup)
- L = balkens längd från rot till hake
Formeln visar vilka hävstänger du har: töjningen ökar med tjocklek och utböjning, och minskar med kvadraten på längden. En fördubbling av längden minskar töjningen till en fjärdedel.
| Balk (t × L) | Hakens djup y | Töjning vid roten |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2.0 mm × 10 mm | 1.5 mm | 4.5 % |
Hur mycket töjning är acceptabelt?
Brottöjning är gränsen där en provstav går sönder, inte ett designvärde. En vanlig praxis är att hålla sig till en bråkdel av den, och ännu lägre för clips som knäpps många gånger. Håll den beräknade töjningen väl under de 18 % som EOS anger för lagerplanet, och kom ihåg att skarpa hörn, pulvertytan och lagerriktningen minskar den verkliga marginalen. Det enda tillförlitliga svaret för ett specifikt clip är en testdetalj: med ett direktpris kostar det lite att skriva ut två eller tre varianter av ett clip.
Designregler för fribärande snäppfästen
- Runda av basen. Ett skarpt innerhörn koncentrerar spänningen och det är där de flesta clips går sönder. En avrundning vid basen, ungefär hälften av armens tjocklek, gör stor skillnad.
- Gör armen avsmalnande. En arm som blir tunnare mot haken fördelar töjningen jämnare; att smalna av tjockleken till ungefär hälften vid spetsen sänker töjningen vid basen märkbart för samma utböjning.
- Gör den längre, inte tunnare. Längden minskar töjningen kvadratiskt, tjockleken bara linjärt. En arm som är tunnare än cirka 1 mm är ömtålig vid uppackning och blästring.
- Välj hakens vinklar. En införingsvinkel på cirka 30° gör monteringen enkel. En fasthållningsvinkel på 90° ger en permanent fog; en vinkel på cirka 45° gör att delarna kan dras isär igen.
- Ta hänsyn till toleranser. Den generella toleransen på ±0,3 %, med en nedre gräns på ±0,3 mm, gäller för hake och spärr. Designa spärren så att fogen fortfarande håller vid den nedre gränsen av hakens djup och fortfarande går att montera vid den övre gränsen. Se SLS-toleranser och spelrum.
- Lämna utrymme för böjning. Armen behöver ett fritt utrymme bakom sig som är minst lika stort som hakens djup, plus spelrum. Utan det tvingas armen till en skarpare böjning vid basen.
- Lägg till ett stopp. En ribba som begränsar hur långt armen kan böjas skyddar den från att översträckas när någon trycker för hårt.
- Förlita dig inte på clipset för belastning. Snäppfästen positionerar och håller fast delar. Överför stora krafter genom ribbor, stift eller distanser och låt clipset endast hålla ihop delarna.
Orientering: regeln som avgör
Eftersom brottöjningen är 18 % i lagerplanet och 4 % tvärs över lagren, måste armen böjas inom lagerplanet. I praktiken: armens längd och dess böjningsriktning bör båda ligga horisontellt i skrivaren. Ett clip som står upprätt och böjs tvärs över lagren fungerar endast för mycket små utböjningar.
I kalkylatorn kan du ställa in lagerplanet per del (XY, XZ eller YZ). Välj det plan i vilket dina clips böjs, och om en del har clips i flera riktningar, överväg att göra clipsen till separata delar eller nämn det när du skickar beställningen.
Ringformade och vridande snäppfästen
Ringformade snäppfästen, som ett lock som knäpps över en vulst, sträcker hela omkretsen på en gång. Deformationen delas av hela ringen, men ringen kan inte böjas undan, så vulsten måste vara grund och väggarna flexibla. Skåror i ringen förvandlar den till flera korta fribärande balkar och gör monteringen mycket enklare.
Vridande snäppfästen vrider en spak runt en kort axel. Skjuvtöjningen i axeln är det som begränsar dem; en längre axel sprider ut den. Båda typerna följer samma principer: generösa hålkäl, en testdetalj och uppmärksamhet på orientering.
Efterbehandling, färgning och upprepad användning
Alla våra detaljer är glasblästrade och polerade i en DyeMansion Powershot DUAL. Enligt DyeMansion komprimerar denna ytbehandling ytan snarare än att avlägsna material, så krokens geometri bibehålls; kanterna rundas av något, vilket gör insättningen smidigare. TCN flytande färgämnen färgar ytskiktet utan att lägga till en beläggning, så ett färgat clips har samma dimensioner som ett vitt.
Nylon slappnar långsamt av under konstant påfrestning. Ett clips som är permanent böjt, till exempel en förspänd spärr, förlorar en del av sin kraft över tid. Designa clips så att de återgår till sin obelastade form när de väl är monterade.
Checklista
- Beräknad töjning vid roten ligger väl under brottöjningen, lägre för clips som används ofta.
- Hålkäl vid roten, ungefär hälften av balkens tjocklek.
- Balken böjs i lagerplanet.
- Balktjocklek på minst cirka 1 mm; hellre lång än tunn.
- Insättningsyta cirka 30°, fasthållningsyta vald för permanent eller löstagbar montering.
- Tolerans på ±0,3 mm beaktad på krok och hake.
- Fritt utrymme och ett stopp bakom balken.
- Testdetalj utskriven före serien.
Snäppfästen är en del av en kapslingsdesign; designriktlinjerna för SLS täcker väggar, hål och dräneringshål, och gängor och värmeinsatser täcker skruvförband. Materialdata finns i PA12-nylonguiden. För en fog som måste överleva många cykler eller höga belastningar kan specialisterna på prototype.builders granska designavsikten och testa varianter tillsammans med dig.
Ladda upp delarna i den direkta SLS-kalkylatorn för att se vad testvarianterna kostar.
Vanliga frågor
Kan SLS-nylon användas för snäppfästen?
Ja. Lasersintrad PA 12 är segt och tänjs ut innan det går sönder; för PA 2200 anger EOS en brottöjning på 18 % i lagerplanet. Det gör det till ett av de bästa 3D-utskriftsmaterialen för snäppfästen.
Hur beräknar jag ett snäppfäste för 3D-utskrift?
För en rak balk med konstant rektangulärt tvärsnitt är töjningen vid roten ungefär 1,5 x tjockleken x utböjningen delat med längden i kvadrat. Håll den töjningen väl under materialets brottöjning och bekräfta med en testdetalj.
Varför gick mitt 3D-utskrivna snäppfäste sönder?
De vanligaste orsakerna är ett skarpt hörn vid roten, en balk som är för kort eller tjock för utböjningen, och en balk som böjs tvärs över lagren, där PA 2200 bara tänjs 4 % innan den går sönder i stället för 18 %.
Vilken orientering är bäst för snäppfästen i SLS?
Balken bör böjas inom lagerplanet, med dess längd och böjriktning horisontell i skrivaren. Du kan välja lagerplan per del i kalkylatorn.
Förändrar blästring eller färgning ett snäppfäste?
Knappast. Enligt DyeMansion komprimerar blästringen och poleringen ytan snarare än att ta bort material, och TCN-färger färgar ytskiktet utan en beläggning. Kanterna rundas av något.
Hur många gånger kan ett SLS-snäppfäste monteras?
Det beror på töjningen i balken. Ett clips designat med låg rottöjning, en avrundning och rätt orientering kan snäppas många gånger; ett clips nära sin töjningsgräns kanske bara överlever några få. Testa den faktiska designen.
Få ett direktpris
Ladda upp STEP- eller STL-filer till kalkylatorn och se priset på dina delar på några sekunder: vit Nylon PA 12, blästring och polering ingår, valfri färgning i 61 färger, tre leveranshastigheter. Därifrån skickar du orderförhandsgranskningen för bekräftelse.
Ett annat material, ett sekretessavtal (NDA) eller en stor serie? Skriv till oss. För designhjälp och prototyputveckling, se prototype.builders.
Få ett direktpris