
Połączenia zatrzaskowe w SLS PA 12: Zasady projektowania, które przetrwają montaż
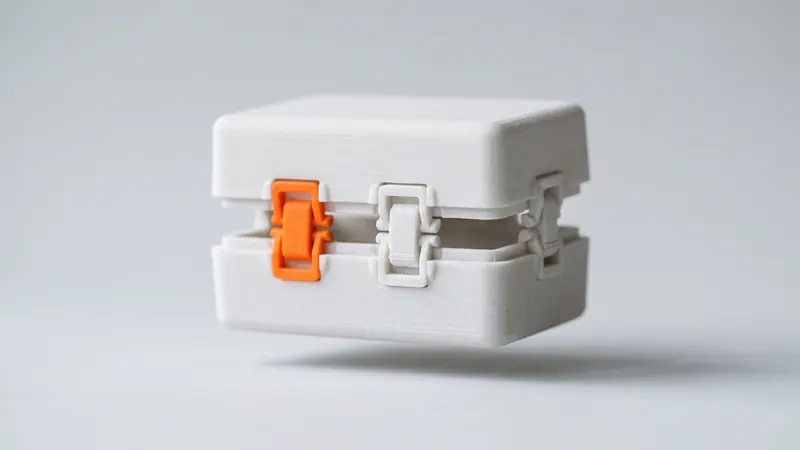
Zatrzaski łączą części bez użycia śrub, narzędzi czy kleju, a spiekany laserowo PA 12 jest jednym z niewielu materiałów do druku 3D wystarczająco wytrzymałym, aby działały one wielokrotnie. O tym, czy klips kliknie, czy pęknie, decyduje kilka parametrów: jak bardzo wygina się ramię, jak grube jest u nasady i w jakim kierunku jest ułożone w drukarce. Ten przewodnik pokazuje, jak zaprojektować je prawidłowo.
Dlaczego nylon SLS nadaje się do połączeń zatrzaskowych
Połączenie zatrzaskowe działa poprzez odgięcie elastycznego elementu podczas montażu i pozwolenie mu na powrót do pierwotnego kształtu za zaczepem. Materiał musi się rozciągnąć bez pękania i odzyskać swój kształt. PA 12 radzi sobie z obydwoma zadaniami całkiem dobrze: dla PA 2200 firma EOS podaje wydłużenie przy zerwaniu na poziomie 18 % w płaszczyźnie warstwy oraz wytrzymałość na rozciąganie 48 MPa. Wiele części z żywicy i filamentu jest albo bardziej kruchych, albo znacznie słabszych między warstwami, dlatego zatrzaski są klasycznym zastosowaniem dla SLS.
Te same dane EOS zawierają najważniejsze ostrzeżenie: w poprzek warstw wydłużenie przy zerwaniu spada do 4 %, a wytrzymałość na rozciąganie do 42 MPa. Klips, który wygina się w poprzek warstw, może ulec awarii przy ułamku ugięcia, które przetrwałby w płaszczyźnie warstwy.
Rodzaje połączeń zatrzaskowych
| Typ | Jak to działa | Typowe zastosowanie |
|---|---|---|
| Wspornikowy | Belka z haczykiem wygina się i zaczepia za krawędź | Pokrywy obudów, osłony baterii, klipsy do paneli |
| Pierścieniowy | Pierścieniowa wypustka rozszerza się nad rowkiem | Zaślepki, okrągłe pokrywy, przeguby kulowe |
| Skrętny | Dźwignia skręca się wokół małego wałka | Zwalniane zatrzaski, przyciski |
| Wspornik w kształcie litery U | Zagięta belka, która jest dłuższa na małej przestrzeni | Kompaktowe klipsy o większym ugięciu |
Zatrzaski wspornikowe są najpopularniejsze i najłatwiejsze do obliczenia, dlatego reszta tego przewodnika skupia się na nich.
Kluczowa wartość: odkształcenie u podstawy
Gdy wspornik się zgina, materiał u jego podstawy rozciąga się najbardziej. Jeśli to odkształcenie przekroczy tolerancję materiału, belka pęka lub pozostaje trwale wygięta. Dla prostej belki o stałym przekroju prostokątnym, klasyczne oszacowanie z podręczników projektowania połączeń zatrzaskowych to:
odkształcenie ε = 1.5 × t × y ÷ L²
- t = grubość belki u podstawy, w kierunku zginania
- y = ugięcie potrzebne do zwolnienia zaczepu (głębokość haczyka)
- L = długość belki od podstawy do haczyka
Wzór pokazuje, jakimi parametrami Państwo dysponują: odkształcenie rośnie wraz z grubością i ugięciem, a maleje z kwadratem długości. Podwojenie długości zmniejsza odkształcenie do jednej czwartej.
| Belka (t × L) | Głębokość haczyka y | Odkształcenie u podstawy |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2.0 mm × 10 mm | 1.5 mm | 4.5 % |
Jakie odkształcenie jest dopuszczalne?
Wydłużenie przy zerwaniu to granica, przy której pęka próbka testowa, a nie wartość projektowa. Powszechną praktyką jest utrzymywanie ułamka tej wartości, a jeszcze niższej dla zatrzasków, które są wielokrotnie zapinane. Obliczone odkształcenie należy utrzymywać znacznie poniżej 18 %, które EOS podaje dla płaszczyzny warstwy, i pamiętać, że ostre rogi, powierzchnia proszku i kierunek warstwy zmniejszają rzeczywisty margines. Jedyną wiarygodną odpowiedzią dla konkretnego zatrzasku jest część testowa: przy natychmiastowej wycenie, wydrukowanie dwóch lub trzech wariantów zatrzasku kosztuje niewiele.
Zasady projektowania zatrzasków wspornikowych
- Zaokrąglić nasadę. Ostry narożnik wewnętrzny koncentruje naprężenia i to w nim pęka większość zatrzasków. Zaokrąglenie u nasady, wynoszące mniej więcej połowę grubości belki, robi dużą różnicę.
- Zwęzić belkę. Belka, która staje się cieńsza w kierunku haczyka, bardziej równomiernie rozkłada odkształcenie; zwężenie grubości do około połowy na końcu zauważalnie obniża odkształcenie u nasady przy tym samym ugięciu.
- Zrobić dłuższą, nie cieńszą. Długość zmniejsza odkształcenie do kwadratu, grubość tylko liniowo. Belka cieńsza niż około 1 mm jest krucha podczas rozpakowywania i kulkowania.
- Wybrać kąty haczyka. Powierzchnia wprowadzająca o kącie około 30° ułatwia montaż. Powierzchnia oporowa o kącie 90° zapewnia trwałe połączenie; kąt około 45° pozwala na ponowne rozdzielenie części.
- Uwzględnić tolerancję. Ogólna tolerancja ±0,3 %, z dolną granicą ±0,3 mm, dotyczy haczyka i zaczepu. Zaczep należy zaprojektować tak, aby połączenie nadal trzymało przy dolnej granicy głębokości haczyka i nadal dawało się zmontować przy górnej granicy. Zobacz Tolerancje i luzy SLS.
- Zostawić miejsce na wygięcie. Belka potrzebuje za sobą wolnej przestrzeni co najmniej tak dużej jak głębokość haczyka, plus luz. Bez tego belka jest zmuszona do ostrzejszego zgięcia u nasady.
- Dodać ogranicznik. Żebro, które ogranicza możliwość wygięcia belki, chroni ją przed nadmiernym rozciągnięciem, gdy ktoś naciśnie zbyt mocno.
- Nie opierać obciążeń na zatrzasku. Zatrzaski pozycjonują i przytrzymują części. Duże siły należy przenosić przez żebra, kołki lub wypusty, a zatrzaskowi pozwolić jedynie trzymać części razem.
Orientacja: zasada, która decyduje
Ponieważ wydłużenie przy zerwaniu wynosi 18 % w płaszczyźnie warstwy i 4 % w poprzek warstw, belka musi zginać się w płaszczyźnie warstwy. W praktyce: długość belki i kierunek jej zginania powinny leżeć poziomo w drukarce. Zatrzask, który stoi pionowo i zgina się w poprzek warstw, sprawdza się tylko przy bardzo małych ugięciach.
W kalkulatorze można ustawić płaszczyznę warstwy dla każdej części (XY, XZ lub YZ). Proszę wybrać płaszczyznę, w której zginają się Państwa zatrzaski, a jeśli część ma zatrzaski w kilku kierunkach, proszę rozważyć wykonanie zatrzasków jako osobnych części lub wspomnieć o tym podczas wysyłania zamówienia.
Zatrzaski pierścieniowe i skrętne
Zatrzaski pierścieniowe, takie jak nasadka zatrzaskująca się na wypuście, rozciągają cały obwód jednocześnie. Odkształcenie rozkłada się na cały pierścień, ale pierścień nie może się odgiąć, dlatego wypust musi być płytki, a ścianki elastyczne. Szczeliny w pierścieniu zamieniają go w kilka krótkich belek wspornikowych i znacznie ułatwiają montaż.
Zatrzaski skrętne obracają dźwignię wokół krótkiego wałka. Ogranicza je naprężenie ścinające w wałku; dłuższy wałek pozwala je rozłożyć. Oba typy podlegają tym samym zasadom: duże zaokrąglenia, część testowa i zwrócenie uwagi na orientację.
Wykończenie, barwienie i wielokrotne użycie
Wszystkie nasze części są kulkowane kulkami szklanymi i polerowane w urządzeniu DyeMansion Powershot DUAL. Według firmy DyeMansion, taka obróbka powierzchniowa zagęszcza powierzchnię, a nie usuwa materiał, dzięki czemu geometria haczyka zostaje zachowana; krawędzie są lekko zaokrąglone, co ułatwia wsuwanie. Płynne barwniki TCN barwią warstwę wierzchnią bez dodawania powłoki, więc zabarwiony zatrzask ma takie same wymiary jak biały.
Nylon powoli ulega relaksacji pod wpływem stałego naprężenia. Zatrzask, który jest trwale wygięty, na przykład wstępnie obciążony zamek, z czasem traci część swojej siły. Należy projektować zatrzaski tak, aby po zmontowaniu wracały do swojego nienaprężonego kształtu.
Lista kontrolna
- Obliczone odkształcenie u podstawy znacznie poniżej wydłużenia przy zerwaniu, niższe dla często używanych zatrzasków.
- Zaokrąglenie u podstawy, wynoszące w przybliżeniu połowę grubości belki.
- Belka zgina się w płaszczyźnie warstwy.
- Grubość belki co najmniej około 1 mm; raczej długa niż cienka.
- Kąt powierzchni wsuwania około 30°, powierzchnia oporowa dobrana do połączenia stałego lub rozłącznego.
- Uwzględniona tolerancja ±0.3 mm na haczyku i zaczepie.
- Wolna przestrzeń i ogranicznik za belką.
- Część testowa wydrukowana przed serią.
Zatrzaski to jedna z części projektu obudowy; wytyczne projektowe SLS obejmują ściany, otwory i otwory ewakuacyjne, a gwinty i wkładki osadzane na gorąco dotyczą połączeń śrubowych. Dane materiałowe znajdują się w przewodniku po nylonie PA12. Dla połączenia, które musi przetrwać wiele cykli lub duże obciążenia, specjaliści z prototype.builders mogą przeanalizować z Państwem założenia projektowe i przetestować warianty.
Proszę przesłać części do błyskawicznego kalkulatora SLS, aby sprawdzić, ile kosztują warianty testowe.
Najczęściej zadawane pytania
Czy nylon SLS może być używany do połączeń zatrzaskowych?
Tak. Spiekany laserowo PA 12 jest wytrzymały i rozciąga się przed pęknięciem; dla PA 2200 firma EOS podaje wydłużenie przy zerwaniu na poziomie 18 % w płaszczyźnie warstwy. To czyni go jednym z najlepszych materiałów do druku 3D dla połączeń zatrzaskowych.
Jak obliczyć połączenie zatrzaskowe do druku 3D?
Dla prostej belki wspornikowej o stałym przekroju prostokątnym, odkształcenie u nasady wynosi około 1,5 x grubość x ugięcie podzielone przez kwadrat długości. Proszę utrzymywać to odkształcenie znacznie poniżej wydłużenia przy zerwaniu materiału i potwierdzić je na części testowej.
Dlaczego moje wydrukowane w 3D połączenie zatrzaskowe pękło?
Najczęstsze przyczyny to ostry narożnik u nasady, belka, która jest zbyt krótka lub gruba w stosunku do ugięcia, oraz belka, która zgina się w poprzek warstw, gdzie PA 2200 rozciąga się tylko o 4 % przed pęknięciem zamiast o 18 %.
Jaka orientacja jest najlepsza dla połączeń zatrzaskowych w technologii SLS?
Belka powinna zginać się w płaszczyźnie warstwy, a jej długość i kierunek zginania powinny być poziome w drukarce. W kalkulatorze mogą Państwo wybrać płaszczyznę warstwy dla każdej części.
Czy kulkowanie lub barwienie zmieniają połączenie zatrzaskowe?
Prawie wcale. Według firmy DyeMansion, kulkowanie i polerowanie raczej zagęszczają powierzchnię niż usuwają materiał, a barwniki TCN barwią warstwę powierzchniową bez tworzenia powłoki. Krawędzie są lekko zaokrąglone.
Ile razy można zmontować połączenie zatrzaskowe SLS?
Zależy to od odkształcenia w belce. Zatrzask zaprojektowany z niskim odkształceniem u nasady, zaokrągleniem i właściwą orientacją może być zatrzaskiwany wiele razy; zatrzask bliski granicy odkształcenia może przetrwać tylko kilka razy. Proszę przetestować rzeczywisty projekt.
Uzyskaj natychmiastową wycenę
Proszę wgrać pliki STEP lub STL do kalkulatora i w kilka sekund sprawdzić cenę swoich części: biały Nylon PA 12, kulkowanie i polerowanie w cenie, opcjonalne barwienie na 61 kolorów, trzy prędkości dostawy. Następnie mogą Państwo wysłać podgląd zamówienia do potwierdzenia.
Inny materiał, umowa NDA lub duża seria? Proszę do nas napisać. Pomoc w projektowaniu i rozwój prototypów można znaleźć na stronie prototype.builders.
Uzyskaj natychmiastową wycenę