
Uniones de ajuste a presión en SLS PA 12: reglas de diseño que sobreviven al ensamblaje
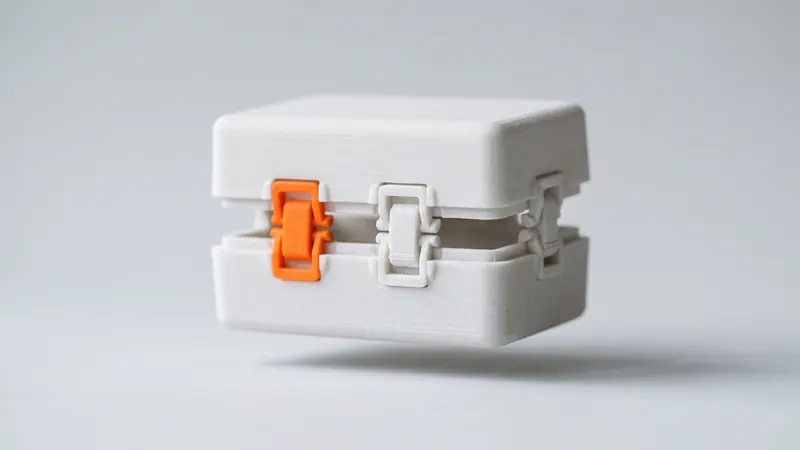
Las uniones a presión unen piezas sin tornillos, herramientas ni adhesivos, y el PA 12 sinterizado por láser es uno de los pocos materiales de impresión 3D lo suficientemente resistentes para que funcionen repetidamente. Que un clip encaje o se rompa se decide por unos pocos números: cuánto se dobla la lengüeta, qué grosor tiene en la base y en qué dirección se sitúa en la impresora. Esta guía muestra cómo hacerlos correctamente.
Por qué el nailon SLS es adecuado para las uniones a presión
Una unión a presión funciona doblando un elemento flexible para apartarlo durante el ensamblaje y dejando que recupere su posición detrás de un tope. El material debe estirarse sin romperse y recuperar su forma. El PA 12 hace ambas cosas razonablemente bien: para el PA 2200, EOS indica un alargamiento a la rotura del 18 % en el plano de la capa y una resistencia a la tracción de 48 MPa. Muchas piezas de resina y filamento son más frágiles o mucho más débiles entre capas, por lo que las uniones a presión son una aplicación clásica para SLS.
Los mismos datos de EOS contienen la advertencia más importante: a través de las capas, el alargamiento a la rotura cae al 4 % y la resistencia a la tracción a 42 MPa. Un clip que se dobla a través de las capas puede fallar a una fracción de la deflexión que sobrevive en el plano de la capa.
Tipos de uniones a presión
| Tipo | Cómo funciona | Uso típico |
|---|---|---|
| Voladizo | Una viga con un gancho se dobla y se engancha detrás de un borde | Tapas de carcasas, cubiertas de baterías, clips de paneles |
| Anular | Un reborde en forma de anillo se expande sobre una ranura | Tapas, cubiertas redondas, rótulas |
| Torsional | Una palanca gira alrededor de un pequeño eje | Pestillos liberables, botones pulsadores |
| Voladizo en forma de U | Una viga plegada que es más larga en un espacio reducido | Clips compactos con mayor deflexión |
Los encajes a presión en voladizo son los más comunes y los más fáciles de calcular, por lo que el resto de esta guía se centra en ellos.
El número clave: la deformación en la base
Cuando un voladizo se dobla, el material en su base es el que más se estira. Si esa deformación supera lo que el material tolera, la viga se agrieta o queda permanentemente doblada. Para una viga recta de sección rectangular constante, la estimación clásica de los manuales de diseño de uniones a presión es:
deformación ε = 1.5 × t × y ÷ L²
- t = grosor de la viga en la base, en la dirección de flexión
- y = deflexión necesaria para liberar el enganche (la profundidad del gancho)
- L = longitud de la viga desde la base hasta el gancho
La fórmula muestra las variables que usted tiene: la deformación aumenta con el grosor y la deflexión, y disminuye con el cuadrado de la longitud. Duplicar la longitud reduce la deformación a una cuarta parte.
| Viga (t × L) | Profundidad del gancho y | Deformación en la base |
|---|---|---|
| 1.5 mm × 10 mm | 1.0 mm | 2.25 % |
| 1.5 mm × 15 mm | 1.0 mm | 1.0 % |
| 2.0 mm × 15 mm | 1.0 mm | 1.33 % |
| 1.5 mm × 20 mm | 1.5 mm | 0.84 % |
| 2.0 mm × 10 mm | 1.5 mm | 4.5 % |
¿Cuánta deformación es aceptable?
El alargamiento a la rotura es el límite en el que se rompe una probeta, no un valor de diseño. Una práctica común es mantenerse en una fracción de este, aún menor para los clips que se encajan muchas veces. Mantenga la deformación calculada muy por debajo del 18 % que EOS indica para el plano de la capa, y recuerde que las esquinas afiladas, la superficie del polvo y la dirección de la capa reducen el margen real. La única respuesta fiable para un clip específico es una pieza de prueba: con un precio instantáneo, imprimir dos o tres variantes de un clip cuesta poco.
Reglas de diseño para uniones a presión en voladizo
- Redondee la base. Una esquina interior afilada concentra la tensión y es donde se rompen la mayoría de los clips. Un empalme en la base, de aproximadamente la mitad del grosor de la viga, marca una gran diferencia.
- Estreche la viga. Una viga que se hace más delgada hacia el gancho distribuye la deformación de manera más uniforme; reducir el grosor a aproximadamente la mitad en la punta disminuye notablemente la deformación en la base para la misma flexión.
- Hágala más larga, no más delgada. La longitud reduce la deformación al cuadrado, el grosor solo de forma lineal. Una viga con un grosor inferior a aproximadamente 1 mm es frágil durante el desembalaje y el granallado.
- Elija los ángulos del gancho. Una cara de inserción de unos 30° facilita el ensamblaje. Una cara de retención de 90° proporciona una unión permanente; un ángulo de unos 45° permite que las piezas se puedan volver a separar.
- Tenga en cuenta la tolerancia. La tolerancia general de ±0.3 %, con un límite inferior de ±0.3 mm, se aplica al gancho y al enganche. Diseñe el enganche de modo que la unión se mantenga en el extremo inferior de la profundidad del gancho y aún se ensamble en el extremo superior. Consulte Tolerancias y holguras de SLS.
- Deje espacio para la flexión. La viga necesita un espacio libre detrás de ella al menos tan grande como la profundidad del gancho, más la holgura. Sin él, la viga se ve forzada a una flexión más pronunciada en la base.
- Añada un tope. Un nervio que limite cuánto se puede doblar la viga la protege de un estiramiento excesivo cuando alguien presiona con demasiada fuerza.
- No dependa del clip para soportar cargas. Las uniones a presión posicionan y sujetan las piezas. Transfiera las fuerzas grandes a través de nervios, pasadores o salientes y deje que el clip solo mantenga las piezas unidas.
Orientación: la regla que decide
Debido a que el alargamiento a la rotura es del 18 % en el plano de la capa y del 4 % a través de las capas, la viga debe doblarse dentro del plano de la capa. En la práctica: la longitud de la viga y su dirección de flexión deben situarse horizontalmente en la impresora. Un clip que se mantiene en posición vertical y se dobla a través de las capas solo funciona para flexiones muy pequeñas.
En la calculadora puede configurar el plano de la capa por pieza (XY, XZ o YZ). Elija el plano en el que se doblan sus clips, y si una pieza tiene clips en varias direcciones, considere hacer que los clips sean piezas separadas o menciónelo cuando envíe el pedido.
Encajes a presión anulares y de torsión
Los encajes a presión anulares, como una tapa que encaja sobre un reborde, estiran toda la circunferencia a la vez. La deformación se reparte por todo el anillo, pero el anillo no puede doblarse hacia afuera, por lo que el reborde debe ser poco profundo y las paredes flexibles. Las ranuras en el anillo lo convierten en varios voladizos cortos y facilitan mucho el ensamblaje.
Los encajes a presión de torsión giran una palanca alrededor de un eje corto. La tensión de corte en el eje es lo que los limita; un eje más largo la distribuye. Ambos tipos siguen los mismos principios: redondeos generosos, una pieza de prueba y atención a la orientación.
Acabado, teñido y uso repetido
Todas nuestras piezas se granallan con microesferas de vidrio y se pulen en una DyeMansion Powershot DUAL. Según DyeMansion, este tratamiento superficial compacta la superficie en lugar de eliminar material, por lo que se conserva la geometría del gancho; los bordes se redondean ligeramente, lo que hace que la inserción sea más suave. Los tintes líquidos TCN colorean la capa superficial sin añadir un recubrimiento, por lo que un clip teñido tiene las mismas dimensiones que uno blanco.
El nailon se relaja lentamente bajo tensión constante. Un clip que está permanentemente doblado, por ejemplo, un pestillo precargado, pierde parte de su fuerza con el tiempo. Diseñe los clips para que vuelvan a su forma sin tensión una vez ensamblados.
Lista de verificación
- Tensión calculada en la base muy por debajo del alargamiento de rotura, menor para los clips que se usan con frecuencia.
- Redondeo en la base, aproximadamente la mitad del grosor de la viga.
- La viga se dobla en el plano de la capa.
- Grosor de la viga de al menos aproximadamente 1 mm; larga en lugar de delgada.
- Cara de inserción de unos 30°, cara de retención elegida para ser permanente o liberable.
- Tolerancia de ±0,3 mm considerada en el gancho y el enganche.
- Espacio libre y un tope detrás de la viga.
- Pieza de prueba impresa antes de la serie.
Los encajes a presión son una parte del diseño de carcasas; las pautas de diseño SLS cubren paredes, orificios y orificios de escape, y las roscas e insertos térmicos cubren las uniones atornilladas. Los datos de los materiales se encuentran en la guía de nailon PA 12. Para una unión que deba soportar muchos ciclos o cargas elevadas, los especialistas de prototype.builders pueden revisar la intención del diseño y probar variantes con usted.
Suba las piezas a la calculadora instantánea SLS para ver cuánto cuestan las variantes de prueba.
Preguntas frecuentes
¿Se puede usar el nailon SLS para encajes a presión?
Sí. El PA 12 sinterizado por láser es resistente y se estira antes de romperse; para el PA 2200, EOS indica un alargamiento a la rotura del 18 % en el plano de la capa. Eso lo convierte en uno de los mejores materiales de impresión 3D para uniones de encaje a presión.
¿Cómo calculo un encaje a presión para impresión 3D?
Para un voladizo recto de sección rectangular constante, la deformación en la base es de aproximadamente 1,5 x grosor x deflexión dividido por la longitud al cuadrado. Mantenga esa deformación muy por debajo del alargamiento a la rotura del material y confírmelo con una pieza de prueba.
¿Por qué se rompió mi encaje a presión impreso en 3D?
Las causas más comunes son una esquina afilada en la base, una viga demasiado corta o gruesa para la deflexión, y una viga que se dobla a través de las capas, donde el PA 2200 se estira solo un 4 % antes de romperse en lugar de un 18 %.
¿Qué orientación es mejor para los encajes a presión en SLS?
La viga debe doblarse dentro del plano de la capa, con su longitud y dirección de flexión horizontales en la impresora. Puede elegir el plano de la capa por pieza en la calculadora.
¿El granallado o el teñido alteran un encaje a presión?
Casi nada. Según DyeMansion, el granallado y el pulido compactan la superficie en lugar de eliminar material, y los tintes TCN colorean la capa superficial sin crear un recubrimiento. Los bordes se redondean ligeramente.
¿Cuántas veces se puede ensamblar un encaje a presión SLS?
Eso depende de la deformación en la viga. Un clip diseñado con una baja deformación en la base, un empalme y la orientación correcta puede encajarse muchas veces; un clip cerca de su límite de deformación puede sobrevivir solo unas pocas. Pruebe el diseño real.
Obtenga un precio instantáneo
Suba archivos STEP o STL a la calculadora y vea el precio de sus piezas en segundos: Nylon PA 12 blanco, granallado y pulido incluidos, teñido opcional en 61 colores, tres velocidades de entrega. Desde allí, usted envía la vista previa del pedido para su confirmación.
¿Otro material, un NDA o una serie grande? Escríbanos. Para obtener ayuda con el diseño y el desarrollo de prototipos, consulte prototype.builders.
Obtenga un precio instantáneo